


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


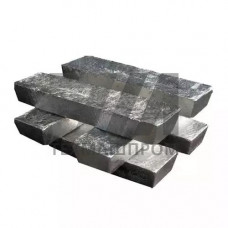
Металлические чушки МА12 — первичная шихтовая заготовка из магниевого литейного сплава системы Mg–Al–Zn–Mn, выпускаемая методом кокилирования расплава и предназначенная для переплава в фасонное литьё. Сплав МА12 (близкий аналог AZ91 по классификации ASTM) содержит 8,0–9,5 % алюминия, 0,2–0,8 % цинка и 0,15–0,5 % марганца; именно марганец связывает примесное железо в интерметаллид AlMnFe, что обеспечивает коррозионную стойкость отливок. Чушка — это не готовое изделие, а нормированная по химическому составу и геометрии единица шихты, от стабильности которой напрямую зависит воспроизводимость структуры и механических свойств литья.
Масса и габариты чушки регламентируются так, чтобы обеспечивать ручную или механизированную загрузку в тигель без перегрева расплава. Температура плавления сплава — 470–600 C в зависимости от содержания алюминия; литейная температура обычно составляет 700–760 C. Плотность в твёрдом состоянии — около 1,81 г/см, что определяет малый вес отливок и необходимость защиты расплава от окисления.
| Параметр | Значение | Единица | Метод контроля | Влияние на литьё |
|---|---|---|---|---|
| Масса чушки | 5–12 | кг | взвешивание | дозирование шихты |
| Алюминий, Al | 8,0–9,5 | % | спектральный анализ | прочность, жидкотекучесть |
| Цинк, Zn | 0,2–0,8 | % | спектральный анализ | трещиностойкость |
| Марганец, Mn | 0,15–0,5 | % | спектральный анализ | коррозионная стойкость |
| Железо, Fe (макс.) | 0,05 | % | спектральный анализ | снижение пластичности |
| Предел прочности в | 230–250 | МПа | испытание образцов | расчёт несущей способности |
| Относительное удлинение | 2–4 | % | испытание образцов | сопротивление растрескиванию |
Сплав применяется там, где требуется сочетание низкой плотности и достаточной прочности при литье в кокиль, под давлением или в песчаные формы. Конкретные направления:
Перед загрузкой чушки очищают от оксидной плёнки и загрязнений; шихту подогревают до 150–200 C для удаления влаги. Плавку ведут в тигельных печах сопротивления или индукционных печах под слоем флюса ВИ-2 либо защитной атмосферой SF/CO. Перегрев выше 780 C приводит к интенсивному угару магния и насыщению расплава железом, что снижает коррозионную стойкость отливок. Модифицирование и рафинирование проводят непосредственно перед заливкой.
МА12 содержит 8,0–9,5 % алюминия против 7,5–9,0 % у МА5 и имеет более узкий интервал по цинку; МА12 обеспечивает более высокую прочность при литье под давлением, тогда как МА5 чаще применяют для литья в песчаные формы.
Состав и маркировка магниевых литейных сплавов устанавливаются ГОСТ 2856-79; поставка чушек ведётся по согласованным техническим условиям с паспортом химического анализа на партию.
Да, при использовании покровного флюса ВИ-2 или аналогичного; без защиты расплав интенсивно окисляется и воспламеняется при температурах выше 650 C.
Железо, никель и медь — их суммарное содержание лимитируется, поскольку эти элементы резко снижают коррозионную стойкость отливок; железо нормируется на уровне не более 0,05 %.