


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


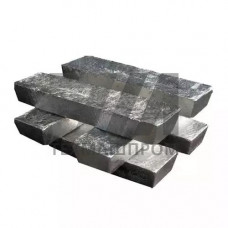
Металлические чушки МЛ15 представляют собой магниевый литейный сплав, легированный алюминием и цинком, с дополнительным микролегированием марганцем. Материал предназначен для изготовления фасонных отливок методом литья в песчаные формы, кокиль и под давлением. Чушки МЛ15 поставляются в соответствии с ГОСТ 2581-78 и используются преимущественно в авиастроении, ракетно-космической отрасли и приборостроении, где требуется сочетание низкой плотности с высокой удельной прочностью.
Химический состав сплава МЛ15 регламентирован следующим содержанием основных компонентов: алюминий — 8,0–10,0 %, цинк — 1,5–2,5 %, марганец — 0,15–0,5 %. Примеси ограничены по кремнию, железу, меди и никелю, что обеспечивает стабильность механических свойств и коррозионной стойкости. Структура сплава после термической обработки состоит из твёрдого раствора на основе магния и интерметаллидных фаз Mg17Al12, что определяет его прочностные характеристики.
Сплав МЛ15 поставляется в чушках, однако механические свойства регламентируются для отливок после термической обработки по режиму Т4 (закалка без старения) или Т6 (закалка с искусственным старением). Предел прочности отливок из МЛ15 достигает 230–250 МПа, предел текучести — 120–140 МПа, относительное удлинение — 4–6 %. Твёрдость по Бринеллю составляет 55–65 HB. Рабочий диапазон температур эксплуатации — от –60 до +200 C, что позволяет применять сплав в узлах, работающих при криогенных температурах и умеренном нагреве.
Термическая обработка отливок из МЛ15 проводится в защитной атмосфере или в среде аргона для предотвращения окисления и возгорания магниевой основы. Нагрев под закалку осуществляется до температуры 380–400 C с выдержкой 10–16 часов с последующим охлаждением на воздухе. Старение при Т6 проводится при 170–180 C в течение 8–16 часов.
Жидкотекучесть сплава МЛ15 оценивается как удовлетворительная, что позволяет получать отливки сложной конфигурации с толщиной стенки от 4 мм. Усадка при кристаллизации составляет 1,1–1,3 %, что требует учёта при конструировании литейной оснастки. Склонность к горячим трещинам — умеренная, что компенсируется правильным выбором температуры заливки (720–780 C) и подбором режимов формовки.
Для защиты расплава от окисления при плавке и заливке применяют флюсы на основе хлоридов и фторидов щелочных металлов, а также сернистый газ или гексафторид серы в качестве защитной атмосферы. Модифицирование сплава не требуется, однако для повышения герметичности отливок рекомендуется вакуумирование расплава или фильтрация через сетчатые фильтры.
| Марка сплава | Предел прочности, МПа | Предел текучести, МПа | Относительное удлинение, % | Плотность, г/см |
|---|---|---|---|---|
| МЛ15 (Т4) | 230–250 | 120–140 | 4–6 | 1,81 |
| МЛ5 (Т4) | 220–240 | 100–120 | 5–8 | 1,81 |
| МЛ12 (Т6) | 240–260 | 140–160 | 2–4 | 1,82 |
По сравнению с базовым сплавом МЛ5, МЛ15 характеризуется повышенным содержанием алюминия, что обеспечивает более высокий предел текучести при незначительном снижении пластичности. Это делает МЛ15 предпочтительным для деталей, испытывающих статические и динамические нагрузки без значительных деформаций.
Чушки МЛ15 поставляются массой от 5 до 12 кг. Поверхность чушек должна быть очищена от шлаковых включений, окисных плён и следов флюса. При входном контроле проверяется химический состав методом спектрального анализа, а также отсутствие раковин и пористости в теле чушки. Хранение материала осуществляется в сухих закрытых складах при относительной влажности не более 75 %.
При организации плавильного участка необходимо учитывать повышенную пожароопасность магниевых сплавов: работы проводятся с применением средств индивидуальной защиты, плавильные печи оснащаются системами автоматического пожаротушения. Переплав чушек МЛ15 допускается не более двух раз с обязательным контролем химического состава после каждого переплава.
В сплаве МЛ15 ограничивается содержание кремния (не более 0,15 %), железа (не более 0,05 %), меди (не более 0,05 %) и никеля (не более 0,005 %). Суммарное содержание прочих примесей не должно превышать 0,3 %.
Отливки из МЛ15 изготавливаются литьём в песчано-глинистые формы, в кокиль, под давлением, а также литьём по выплавляемым моделям. Выбор способа определяется конфигурацией детали и требованиями к механическим свойствам.
Да, обязательна. Расплав магниевых сплавов активно окисляется и может воспламеняться. Применяются покровные флюсы, а также газовая защита сернистым газом или гексафторидом серы в смеси с углекислым газом.
Наиболее характерные дефекты — усадочная пористость, горячие трещины, окисные включения и неслитины. Для их предотвращения применяются прибыли, холодильники, регулирование температуры заливки и скорости охлаждения.