


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


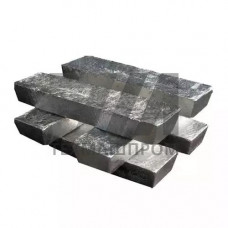
Металлические чушки МЛ5 — первичная шихтовая заготовка из магниевого литейного сплава системы Mg–Al–Zn–Mn, выплавляемая по ГОСТ 804–93. Сплав МЛ5 (зарубежный аналог AZ91) поставляется в виде чушек массой 5–8 кг с литой дендритной структурой и маркировкой партии. Именно чушковая форма обеспечивает удобство дозирования шихты при загрузке в тигельные и индукционные плавильные печи, а также стабильность химического состава от партии к партии.
Химический состав чушек МЛ5 регламентирован в узких пределах: алюминий — 7,5–9,0 %, цинк — 0,2–0,8 %, марганец — 0,15–0,5 %, кремний — не более 0,08 %, примеси железа и меди лимитируются отдельно, так как именно они определяют коррозионную стойкость готовых отливок. Содержание никеля не превышает 0,01 %. Суммарная доля примесей нормируется, поскольку магний активно взаимодействует с влагой и кислородом воздуха.
| Параметр | Значение | Метод контроля | Влияние на литьё | Примечание |
|---|---|---|---|---|
| Масса чушки | 5–8 кг | взвешивание | дозирование шихты | ГОСТ 804–93 |
| Плотность | 1,81 г/см | гидростатика | расчёт объёма завалки | при 20 C |
| Температура плавления | 600–620 C | термический анализ | режим расплава | интервал солидус–ликвидус |
| Предел прочности в | 200–250 МПа | растяжение | прочность отливки | после T4 |
| Относительное удлинение | 3–5 % | растяжение | пластичность | в литом состоянии |
| Твёрдость | 55–70 HB | Бринелль | обрабатываемость | без термообработки |
Чушки МЛ5 перед загрузкой в печь подогревают до 150–200 C для удаления влаги и предотвращения выброса расплава. Плавку ведут под слоем флюса ВИ2 или защитной атмосферой аргона, поскольку расплавленный магний воспламеняется на воздухе. Модифицирование проводят магнезитом или мелом для измельчения зерна. Заливка в кокиль выполняется при 680–720 C; перегрев выше 780 C приводит к укрупнению зерна и росту газонасыщенности.
Сплав склонен к образованию усадочной пористости, поэтому при литье под давлением применяют интенсивное охлаждение пресс-формы и вакуумирование полости. Для повышения коррозионной стойкости отливок из чушек МЛ5 строго контролируют содержание железа и никеля, а готовые детали подвергают хроматированию или оксидированию.
МЛ5пч — сплав повышенной чистоты с ужесточёнными ограничениями по железу, никелю и меди, что повышает коррозионную стойкость отливок. Чушки МЛ5 соответствуют базовому составу по ГОСТ 804–93.
Ближайший зарубежный аналог — AZ91 (ASTM B93), сходный по системе легирования Mg–Al–Zn–Mn и применяемый для литья под давлением.
Рабочий интервал заливки — 680–720 C. Перегрев свыше 780 C недопустим из-за роста зерна и насыщения газами.
Да. Плавку ведут под флюсом ВИ2 либо в среде аргона, так как расплав магния активно окисляется и воспламеняется на воздухе.