


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


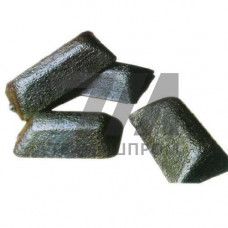
Металлические чушки P1 — это слитки первичного алюминия, соответствующие марке А7 по ГОСТ 11069-2001 и обозначению P1 (P1020) по международной классификации. Массовая доля алюминия — не менее 99,70 %. Чушки отливаются методом полунепрерывного литья в изложницы и поставляются в виде трапециевидных слитков массой 5–22,5 кг. Основное назначение — переплав в литейном производстве для получения сплавов и деформированных полуфабрикатов.
| Параметр | Значение | Метод контроля | Влияние на переплав | Норматив |
|---|---|---|---|---|
| Массовая доля Al | 99,70 % | спектральный анализ | стабильность химсостава | ГОСТ 11069 |
| Железо (Fe) | 0,20 % | атомно-эмиссионный | снижение электропроводности | ГОСТ 11069 |
| Кремний (Si) | 0,08 % | атомно-эмиссионный | трещинообразование при литье | ГОСТ 11069 |
| Температура плавления | 660 C | термический анализ | энергозатраты печи | справочно |
| Масса чушки | 5–22,5 кг | весовой | загрузка в шихту | ТУ производителя |
Марка P1 нормирует ограниченное содержание примесей, каждая из которых влияет на свойства конечного расплава. Железо и кремний образуют фазы AlFeSi, снижающие пластичность при горячей деформации. Медь повышает прочность, но уменьшает коррозионную стойкость. Титан и цирконий вводятся как модификаторы зерна, однако в марке P1 их остаточное содержание лимитировано.
Чушки P1 служат шихтовой заготовкой для плавильных агрегатов различного типа. В литейных цехах их загружают в индукционные тигельные печи, отражательные печи и роторные плавильные установки. Из расплава получают алюминиевые сплавы для литья под давлением, прессования и прокатки.
Чушки P1 поставляются пакетами массой до 1000 кг, стянутыми металлической лентой. Каждая партия сопровождается сертификатом качества с указанием результатов спектрального анализа. Хранение осуществляется в закрытых складах при относительной влажности не более 75 % для предотвращения образования оксидной плёнки и гидроксидов на поверхности слитков. Перед загрузкой в печь поверхность чушки очищают от загрязнений и влаги во избежание выбросов расплава.
P1 содержит не менее 99,70 % алюминия, P2 — не менее 99,60 %. Разница в допустимом содержании железа и кремния, что влияет на выбор марки для ответственных отливок.
ГОСТ 11069-2001 устанавливает марки первичного алюминия, включая А7, соответствующую обозначению P1. Международный аналог — P1020 по классификации LME.
Да, но для литья под давлением чаще применяют сплавы на основе P1 с добавлением кремния и меди, поскольку чистый алюминий обладает низкой жидкотекучестью.
В закрытом складе при влажности до 75 %. Перед загрузкой в печь обязательна очистка от влаги и загрязнений для предотвращения выбросов расплава.