


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


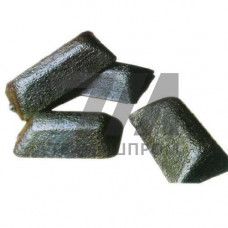
Металлические чушки ПФ3 — это литейная продукция, изготавливаемая из первичного алюминия с добавлением кремния и магния, соответствующая требованиям ГОСТ 1583-93. Маркировка ПФ3 расшифровывается как «первичный фасонный» с порядковым номером состава, что указывает на принадлежность к группе литейных алюминиевых сплавов системы Al–Si–Mg. Данный материал предназначен для производства фасонных отливок методом литья в кокиль, под давлением и в песчано-глинистые формы.
Химический состав чушек ПФ3 регламентирован нормативной документацией и включает кремний в диапазоне 4,5–6,0 %, магний — 0,2–0,45 %, а также ограниченное содержание железа (до 0,6 %) и примесей меди, цинка, титана. Такое легирование обеспечивает сплаву высокую жидкотекучесть, необходимую для заполнения тонкостенных полостей литейных форм, и умеренную склонность к горячим трещинам при кристаллизации.
Чушки ПФ3 после переплава и модифицирования демонстрируют предел прочности при растяжении на уровне 160–200 МПа, относительное удлинение — 2–4 %, твёрдость по Бринеллю — 50–60 HB. Структура сплава в литом состоянии формируется из -твёрдого раствора и эвтектики ( + Si), при этом морфология кремниевой фазы определяет эксплуатационные характеристики отливок. Для повышения пластичности применяют модифицирование натриевыми или стронциевыми лигатурами, что измельчает эвтектический кремний и улучшает механические свойства.
Плотность сплава составляет 2,65–2,70 г/см, интервал кристаллизации — 570–630 C. Линейная усадка при затвердевании находится в пределах 0,9–1,2 %, что учитывается при конструировании литейной оснастки и расчёте размеров моделей.
Чушки ПФ3 поставляются в виде плоских слитков массой 5–15 кг, что удобно для дозирования при загрузке в плавильные агрегаты. Переплав осуществляется в электрических печах сопротивления, индукционных тигельных печах или газовых плавильных печах при температуре 720–760 C. Перед заливкой расплав подвергают рафинированию таблетированными флюсами или продувке аргоном для удаления водорода и неметаллических включений.
Рекомендуемая температура заливки зависит от способа литья: для кокильного литья — 680–720 C, для литья под давлением — 640–680 C, для литья в песчаные формы — 700–740 C. При соблюдении температурных режимов и качественной подготовке расплава отливки из ПФ3 характеризуются герметичностью и стабильными механическими показателями.
Сплав ПФ3 востребован в отраслях, где требуется сочетание лёгкости, коррозионной стойкости и удовлетворительных прочностных характеристик. Основные направления использования:
Благодаря хорошей обрабатываемости резанием и возможности нанесения защитно-декоративных покрытий, отливки из ПФ3 применяются в узлах, работающих при температурах до 150 C в атмосферных условиях и в контакте с пресной водой.
| Марка сплава | Система легирования | Предел прочности, МПа | Относительное удлинение, % | Типичное применение |
|---|---|---|---|---|
| ПФ3 | Al–Si–Mg | 160–200 | 2–4 | Корпусные отливки, кокиль |
| АК7ч | Al–Si–Mg | 180–220 | 3–5 | Ответственные детали, литьё в землю |
| АК12 | Al–Si | 150–190 | 1–3 | Тонкостенные отливки, литьё под давлением |
| АК9ч | Al–Si–Cu | 190–230 | 1–2 | Нагруженные корпусные детали |
По сравнению с силуминами эвтектического состава (АК12) сплав ПФ3 обладает повышенной пластичностью и лучшей свариваемостью, а относительно сплавов с медью (АК9ч) — более высокой коррозионной стойкостью, что делает его предпочтительным для изделий, эксплуатируемых в условиях повышенной влажности.
Каждая партия чушек ПФ3 сопровождается сертификатом качества, в котором указываются результаты спектрального анализа химического состава, данные о массе партии и соответствии требованиям ГОСТ 1583-93. При входном контроле на литейных предприятиях проверяется отсутствие загрязнений, раковин и инородных включений на поверхности чушек, а также соответствие геометрических размеров.
Хранение чушек осуществляется в сухих складских помещениях на деревянных поддонах или металлических стеллажах, исключающих контакт с грунтом и атмосферными осадками. При длительном хранении на поверхности алюминия образуется плотная оксидная плёнка, которая не ухудшает качество расплава и удаляется при переплаве.
В сплаве ПФ3 нормируется содержание железа (до 0,6 %), меди (до 0,3 %), цинка (до 0,3 %) и титана (до 0,1 %). Превышение допустимых концентраций железа снижает пластичность и ухудшает герметичность отливок.
Сплав ПФ3 применяется для литья в кокиль, под давлением и в песчано-глинистые формы. Для каждого способа устанавливается свой температурный интервал заливки: 680–720 C, 640–680 C и 700–740 C соответственно.
Отливки из ПФ3 могут эксплуатироваться в литом состоянии. Для повышения прочностных характеристик применяется закалка при 535 C с последующим искусственным старением при 160–180 C в течение 6–10 часов, что переводит сплав в состояние Т6.
Маркировка наносится на поверхность каждой чушки несмываемой краской или штампом. Дополнительно проводится спектральный анализ, который определяет содержание кремния и магния, характерное для сплава ПФ3.