


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


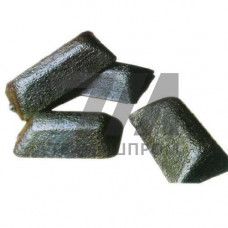
Металлические чушки ПВК2 представляют собой литейный алюминиевый сплав системы Al–Si–Cu, поставляемый в виде мерных слитков массой 12–15 кг. Материал предназначен для изготовления фасонных отливок методом литья в кокиль, под давлением и в песчано-глинистые формы. Чушки ПВК2 отличаются стабильным химическим составом, что обеспечивает воспроизводимость механических свойств в серийном производстве.
Сплав ПВК2 легирован кремнием (6–8 %), медью (2,5–3,5 %) и цинком (до 1,5 %). Содержание железа ограничено 1,3 %, что снижает образование хрупких интерметаллидных фаз и повышает герметичность отливок. Микроструктура включает эвтектику -Al + Si с включениями CuAl, обеспечивающими упрочнение после термической обработки.
Основные нормируемые характеристики:
Жидкотекучесть сплава ПВК2 достаточна для заполнения тонкостенных форм толщиной 3–5 мм. Усадка при кристаллизации составляет 1,1–1,3 %, что учитывается при конструировании литниковых систем. Склонность к горячим трещинам умеренная, поэтому для крупногабаритных отливок рекомендуется использовать песчаные формы с податливыми стержнями.
Обрабатываемость резанием оценивается как удовлетворительная: при точении и фрезеровании образуется сливная стружка, достигается шероховатость Ra 3,2–6,3 мкм. Сварка аргонодуговая возможна с применением присадочной проволоки того же состава, однако для ответственных узлов предпочтительно использовать механические соединения.
Чушки ПВК2 востребованы в автотракторном машиностроении, электротехнике и производстве насосного оборудования. Из сплава изготавливают корпусные детали, кронштейны, фланцы, крышки, патрубки и элементы арматуры, работающие при температурах до 150 C.
Типовые области использования:
| Марка | Система легирования | Прочность, МПа | Удлинение, % | Тип литья |
|---|---|---|---|---|
| ПВК2 | Al–Si–Cu | 147 | 2 | кокиль, под давлением |
| АК7ч | Al–Si–Mg | 176 | 4 | песчаные формы |
| АК12 | Al–Si | 157 | 3 | кокиль |
По сравнению с силумином АК12 сплав ПВК2 обладает повышенной твёрдостью и износостойкостью благодаря медному упрочнению. Уступая АК7ч по пластичности, ПВК2 выигрывает в жидкотекучести, что важно при литьё под давлением сложных по конфигурации деталей.
Чушки ПВК2 поставляются в соответствии с ГОСТ 1583. Каждая партия сопровождается сертификатом с указанием химического состава и результатов механических испытаний. Допустимые отклонения по массе слитка — 5 %, поверхность не должна иметь загрязнений, окисных включений и посторонних металлических частиц.
При хранении чушки укладывают в штабеля на деревянные поддоны, исключая контакт с влагой и агрессивными средами. Перед плавкой рекомендуется подогрев шихты до 150–200 C для удаления конденсата и снижения газонасыщения расплава.
Рекомендуемый интервал заливки — 680–740 C. При более низкой температуре ухудшается заполняемость тонких сечений, при перегреве свыше 750 C возрастает газонасыщение и угар легирующих элементов.
Сплав может упрочняться по режиму Т1 (искусственное старение при 170–190 C в течение 6–10 часов). Это повышает твёрдость на 15–20 % без существенного снижения пластичности.
Основные виды брака — газовая пористость и усадочная рыхлота в массивных узлах. Для их устранения применяют рафинирование расплава гексахлорэтаном или аргоном и установку прибылей в зонах тепловых узлов.
Аргонодуговая сварка возможна, но прочность сварного шва не превышает 80–90 % от основного металла. Для нагруженных узлов рекомендуется применять механические соединения или переходить на сплавы типа АК7ч.