


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


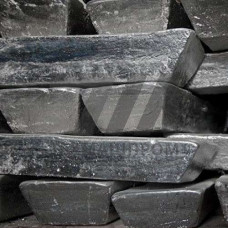
Металлические чушки ЦАМ4-3 — литейный цинковый сплав системы Zn–Al–Cu–Mg, поставляемый в виде мерных слитков для производства отливок под давлением. Материал относится к группе цинковых антифрикционных сплавов и применяется в узлах трения, работающих при умеренных скоростях скольжения и повышенных контактных нагрузках. Обозначение расшифровывается по содержанию легирующих элементов: алюминий — 3,9–4,3 %, медь — 2,5–3,5 %, магний — 0,02–0,05 %, остальное — цинк.
В отличие от общепромышленных сплавов типа ЦАМ4-1, марка ЦАМ4-3 отличается повышенной долей меди, что обеспечивает более высокую твёрдость и износостойкость отливки. Структура сплава после литья — эвтектическая с включениями фазы на основе меди, что определяет стабильность геометрических размеров изделий при длительной эксплуатации. Чушки стандартизированы по ГОСТ 19424-97 и поставляются с контролем химического состава от каждой плавки.
Температура плавления ЦАМ4-3 находится в интервале 380–390 C, температура заливки при литье под давлением — 400–440 C. Сплав обладает хорошей жидкотекучестью, что позволяет заполнять тонкостенные полости форм сложной конфигурации. Усадка при кристаллизации составляет около 1,1–1,3 %, что учитывается при проектировании пресс-форм. Перегрев расплава выше 450 C не рекомендуется — это провоцирует интенсивное окисление и образование неметаллических включений.
Для плавки используют тигельные печи сопротивления или индукционные канальные печи. Перед заливкой расплав выдерживают при температуре 420–430 C в течение 15–20 минут для гомогенизации состава. Переплавку чушки допускается проводить до трёх раз без существенной деградации механических свойств, однако при каждом цикле необходимо контролировать содержание магния, который выгорает наиболее интенсивно.
Механические характеристики ЦАМ4-3 определяются на литых образцах, отлитых под давлением. Предел прочности при растяжении составляет 245–295 МПа, относительное удлинение — 1–3 %, твёрдость по Бринеллю — 90–105 HB. Сплав демонстрирует высокую стабильность свойств в интервале рабочих температур от –20 до +80 C. При нагреве выше 100 C наблюдается необратимое снижение твёрдости вследствие коагуляции упрочняющих фаз.
Антифрикционные свойства ЦАМ4-3 обусловлены наличием эвтектики с равномерно распределёнными твёрдыми частицами. Коэффициент трения в паре со сталью при смазке составляет 0,04–0,06, без смазки — 0,15–0,20. Сплав хорошо прирабатывается к контртелу и не склонен к задирам при граничной смазке.
| Параметр | Значение для ЦАМ4-3 | Метод контроля | Нормативный документ | Примечание |
|---|---|---|---|---|
| Алюминий, % | 3,9–4,3 | Спектральный анализ | ГОСТ 19424-97 | Основной легирующий элемент |
| Медь, % | 2,5–3,5 | Титриметрия | ГОСТ 19424-97 | Повышает твёрдость |
| Предел прочности, МПа | 245–295 | Испытание на растяжение | ГОСТ 1497-84 | Литьё под давлением |
| Твёрдость, HB | 90–105 | Твёрдость по Бринеллю | ГОСТ 9012-59 | На литой поверхности |
| Температура заливки, C | 400–440 | Термопара погружения | Технологическая инструкция | Оптимальный интервал |
Чушки ЦАМ4-3 используются преимущественно на предприятиях, выпускающих литые изделия для машиностроения и приборостроения. Основные потребители — литейные цеха, оснащённые машинами для литья под давлением с горячей или холодной камерой прессования. Из этого сплава изготавливают:
Выбор ЦАМ4-3 обоснован в тех случаях, когда требуется сочетание высокой износостойкости с возможностью получать отливки с минимальной толщиной стенки 0,8–1,0 мм. По сравнению с бронзами и латунями, сплав обеспечивает снижение массы детали на 20–25 % и сокращение цикла литья за счёт более низкой температуры плавления. Экономическая эффективность применения ЦАМ4-3 достигается при серийном производстве от 10 000 деталей в год.
При поставке чушки ЦАМ4-3 каждая партия сопровождается сертификатом качества с указанием фактического химического состава. Масса одной чушки обычно составляет 8–12 кг, допускается отклонение по массе не более 5 %. На поверхности слитков не допускаются раковины, шлаковые включения и следы окисления глубиной более 2 мм. Хранение чушки осуществляется в сухих складских помещениях на деревянных поддонах, исключающих контакт с влагой и агрессивными средами.
Входной контроль включает проверку химического состава методом рентгенофлуоресцентного анализа на соответствие паспортным данным. При выявлении отклонений по содержанию меди или алюминия партия бракуется, поскольку это приводит к изменению механических свойств отливок и нарушению стабильности технологического процесса литья. Рекомендуется проводить контрольную плавку образца от каждой партии с последующим измерением твёрдости и предела прочности.
Основное отличие — содержание меди: в ЦАМ4-3 её 2,5–3,5 % против 0,8–1,2 % в ЦАМ4-1. Повышенная доля меди увеличивает твёрдость и износостойкость, но снижает пластичность. ЦАМ4-3 применяют для узлов трения, ЦАМ4-1 — для корпусных деталей общего назначения.
Оптимальный интервал температуры заливки при литье под давлением составляет 400–440 C. При более низкой температуре ухудшается заполняемость тонкостенных полостей, при более высокой — усиливается окисление и увеличивается угар цинка.
Допускается до трёх циклов переплава без существенной потери механических свойств. При каждом переплаве необходимо контролировать содержание магния и при необходимости корректировать состав лигатурой AlMg10.
Наиболее распространённые дефекты — усадочная пористость в массивных сечениях, горячие трещины при перегреве расплава и неметаллические включения при недостаточном рафинировании. Также возможна ликвация меди при медленном охлаждении формы.