


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


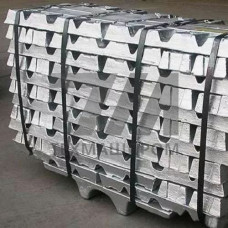
Металлические чушки ТСВ — это литейный продукт, представляющий собой слитки технического силумина, получаемые методом литья в изложницы. Аббревиатура ТСВ расшифровывается как «технический силумин вторичный», что указывает на его происхождение из переработанных алюминиевых отходов. В отличие от первичных алюминиевых сплавов, чушки ТСВ содержат регламентированное количество легирующих элементов и примесей, что делает их востребованным сырьём для производства вторичных алюминиевых сплавов с заданными свойствами.
Основу чушек ТСВ составляет алюминий (Al) с содержанием кремния (Si) в диапазоне 6–12%. Именно кремний обеспечивает высокую жидкотекучесть расплава, что критично при заполнении тонкостенных литейных форм. Дополнительно в состав могут входить медь (Cu), магний (Mg), цинк (Zn) и железо (Fe), концентрация которых определяется партией поставки и требованиями последующего передела. Содержание железа в чушках ТСВ обычно ограничивают на уровне до 1,5%, поскольку избыток Fe формирует игольчатые интерметаллидные фазы, снижающие пластичность готовых отливок.
Структура чушек ТСВ характеризуется наличием эвтектического кремния, форма которого зависит от скорости кристаллизации при разливке. Для улучшения механических характеристик вторичных сплавов на основе ТСВ применяют модифицирование натриевыми или стронциевыми лигатурами, что обеспечивает переход эвтектики из грубопластинчатой в тонкодисперсную форму.
Производство металлических чушек ТСВ регламентируется техническими условиями, которые устанавливают требования к геометрии слитков, химическому составу и качеству поверхности. Стандартная масса одной чушки варьируется в пределах 5–15 кг, что обеспечивает удобство дозирования при загрузке в плавильные агрегаты. Габаритные размеры слитков подобраны таким образом, чтобы обеспечить плотную укладку в штабеля при транспортировке и хранении.
| Параметр | Значение для ТСВ | Метод контроля | Типичный разброс | Примечание |
|---|---|---|---|---|
| Массовая доля алюминия, % | 85–92 | Спектральный анализ | 1,5 | Основной компонент |
| Массовая доля кремния, % | 6–12 | Спектральный анализ | 0,8 | Определяет жидкотекучесть |
| Массовая доля железа, % | 1,5 | Химический анализ | 0,3–1,5 | Влияет на пластичность |
| Масса чушки, кг | 5–15 | Взвешивание | 0,5 | Зависит от изложницы |
| Температура плавления, C | 575–630 | Термический анализ | 10 | Интервал солидус–ликвидус |
Чушки ТСВ демонстрируют стабильное поведение при переплаве в тигельных и отражательных печах. Благодаря компактной форме слитков обеспечивается равномерный прогрев материала и минимизация угара алюминия, который при корректном ведении плавки не превышает 2–3%. Низкое содержание газов в теле чушки сокращает продолжительность рафинирования расплава и снижает расход флюсов на основе хлоридов и фторидов.
При использовании чушек ТСВ в качестве шихтовой заготовки важно учитывать их склонность к поглощению влаги при длительном хранении на открытых площадках. Перед загрузкой в печь рекомендуется подогрев материала до температуры 150–200 C, что позволяет удалить адсорбированную влагу и предотвратить насыщение расплава водородом, вызывающее образование газовой пористости в отливках.
Металлические чушки ТСВ находят применение в качестве исходного сырья при производстве вторичных алюминиевых сплавов марок АК5М2, АК9М2 и аналогичных, используемых для фасонного литья. Основные направления использования включают:
В литейных цехах чушки ТСВ применяются совместно с первичным алюминием и лигатурами для корректировки химического состава. Дозирование материала осуществляется по массе с точностью 0,5 кг, что обеспечивает воспроизводимость свойств готового расплава от плавки к плавке. При литье в песчано-глинистые формы сплавы на основе ТСВ демонстрируют удовлетворительную герметичность и обрабатываемость резанием.
Каждая партия металлических чушек ТСВ сопровождается паспортом качества, в котором указываются результаты спектрального анализа химического состава, масса партии и дата выплавки. Отбор проб для контроля осуществляется методом высверливания стружки из трёх точек чушки — по центру и на расстоянии 20 мм от торцов. Допустимое отклонение по содержанию каждого легирующего элемента не превышает значений, установленных техническими условиями.
Визуальный контроль поверхности чушек предусматривает отсутствие шлаковых включений, наплывов и трещин глубиной более 3 мм. Допускается наличие незначительной окисной плёнки и следов изложницы, не влияющих на качество расплава. Хранение материала осуществляется в сухих вентилируемых складах при относительной влажности не более 75%, исключающих контакт с агрессивными средами.
Чушки ТСВ производятся из вторичного сырья и содержат регламентированные примеси (железо, цинк, медь), тогда как первичный алюминий выплавляется из глинозёма и имеет чистоту не менее 99,0%. ТСВ характеризуется более низкой стоимостью и используется для получения сплавов, где требования к чистоте по примесям не являются критичными.
Оптимальная температура перегрева расплава составляет 720–760 C. Превышение верхнего предела приводит к интенсивному окислению и насыщению расплава водородом, а недостаточный перегрев ухудшает жидкотекучесть и способность к заполнению тонкостенных форм.
Нет, чушки ТСВ не применяются для изготовления изделий, контактирующих с пищевыми продуктами, из-за повышенного содержания примесей тяжёлых металлов. Для этих целей используются первичные алюминиевые сплавы марок А5, А7 и аналогичные.
Выход годного зависит от сложности отливки и метода литья. При литье в кокиль он составляет 60–75%, при литье под давлением — 55–70%. Оставшаяся часть приходится на литниковую систему и брак, которые возвращаются в переплав.