


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


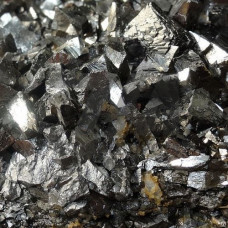
Металлические чушки ZnAl представляют собой литейные цинк-алюминиевые сплавы, поставляемые в форме слитков массой 8–25 кг. Материал предназначен для производства отливок методом литья под давлением, в кокиль и в песчано-глинистые формы. Основное применение ZnAl-чушек — изготовление корпусных деталей, кронштейнов, элементов арматуры и декоративной фурнитуры, работающих в условиях умеренных механических нагрузок.
Химический состав сплавов группы ZnAl регламентируется содержанием алюминия в диапазоне 3,9–11,0% в зависимости от марки, а также легирующими добавками меди и магния. Алюминий обеспечивает жидкотекучесть расплава и формирование эвтектической структуры, что позволяет получать тонкостенные отливки толщиной от 0,8 мм с высокой точностью геометрических размеров. Медь повышает прочностные характеристики и твёрдость, магний снижает склонность к межкристаллитной коррозии.
В Российской Федерации цинк-алюминиевые чушки выпускаются по ГОСТ 19424-97. Основные марки — ЦАМ4-1, ЦАМ4-3, ЦАМ2-1, ЦАМ2-5, ЦАМ1-1. Цифровые обозначения указывают на среднее содержание алюминия и меди: например, ЦАМ4-1 содержит 3,9–4,3% Al и 0,8–1,2% Cu. Для международных поставок применяются сплавы по стандарту EN 1774: ZL0430, ZL0400, ZL0200, ZL0300.
Температура плавления ZnAl-чушек составляет 380–410 C, температура заливки при литье под давлением — 400–440 C. Усадка при кристаллизации не превышает 1,1–1,3%, что обеспечивает стабильность размеров отливок без дополнительной механической обработки. Жидкотекучесть сплавов позволяет заполнять формы с толщиной стенки до 0,8 мм и сложным рельефом поверхности.
Механические свойства отливок из ZnAl-сплавов зависят от марки и режима термической обработки. Предел прочности при растяжении достигает 220–290 МПа, относительное удлинение — 1–10%, твёрдость по Бринеллю — 75–105 HB. Сплав ЦАМ4-1 после старения при 100 C в течение 6 часов дополнительно увеличивает прочность на 10–15% за счёт дисперсионного твердения.
| Марка | Al, % | Cu, % | в, МПа | HB |
|---|---|---|---|---|
| ЦАМ4-1 | 3,9–4,3 | 0,8–1,2 | 245–275 | 85–95 |
| ЦАМ4-3 | 3,9–4,3 | 2,5–3,5 | 270–290 | 95–105 |
| ЦАМ2-1 | 1,8–2,2 | 0,8–1,2 | 200–230 | 75–85 |
Чушки ZnAl востребованы в автомобилестроении для производства корпусов топливных насосов, карбюраторов, элементов тормозной системы и замковых механизмов. В электротехнической отрасли из этих сплавов отливают корпуса электродвигателей, клеммные колодки и распределительные щиты. Производители бытовой техники используют ZnAl для корпусов редукторов стиральных машин, шестерён и кулачковых механизмов.
Для литья под давлением на машинах с горячей камерой прессования применяются сплавы с содержанием алюминия 3,9–4,3%, обеспечивающие минимальную эрозию стальных элементов мундштука и раздаточного коллектора. При литье в кокиль используются сплавы с повышенным содержанием меди, что компенсирует снижение скорости охлаждения и способствует формированию мелкодисперсной структуры.
Чушки ZnAl поставляются с гарантированным химическим составом, подтверждённым спектральным анализом каждой плавки. Допускаемые отклонения по содержанию алюминия не превышают 0,2%, по меди — 0,1%. Поверхность слитков не должна иметь загрязнений, окисных включений и усадочных раковин глубиной более 5 мм.
При хранении чушки ZnAl не требуют специальных условий, однако длительное нахождение во влажной среде приводит к образованию белого налёта гидроксида цинка. Перед загрузкой в плавильную печь рекомендуется подогрев шихты до 120–150 C для удаления конденсата и снижения риска выброса расплава.
Оптимальная температура заливки составляет 400–440 C. Перегрев выше 460 C приводит к интенсивному окислению цинка и увеличению угара, а при температуре ниже 390 C снижается жидкотекучесть и ухудшается заполняемость тонкостенных полостей формы.
Чушки ZnAl содержат алюминий (до 11%) и медь, что обеспечивает более высокую прочность, твёрдость и жидкотекучесть по сравнению с чистым цинком. Первичный цинк Ц0 используется преимущественно для цинкования, а ZnAl — для литейного производства.
Основные дефекты — пористость из-за захвата газов при турбулентном заполнении формы, горячие трещины при содержании алюминия ниже 3,5% и ликвация меди при медленном охлаждении массивных отливок. Контроль температуры расплава и скорости впрыска минимизирует эти риски.
Да, для повышения прочности применяется старение при 100–120 C в течение 3–6 часов. Стабилизирующий отжиг при 250 C в течение 2 часов используется для снятия внутренних напряжений в отливках сложной конфигурации.