


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


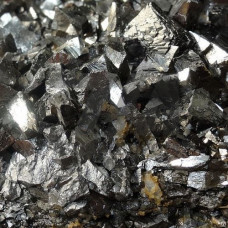
Металлические чушки ZnFe5 — товарная форма цинкового сплава с регламентированным содержанием железа на уровне 5 % (диапазон 4,5–5,5 %). В отличие от первичного цинка марок Ц0, Ц1, Ц2 по ГОСТ 3640, где железо является лимитируемой примесью (не более 0,001–0,02 %), в сплаве ZnFe5 железо — легирующий компонент, формирующий интерметаллидную фазу FeZn (-фаза) непосредственно в расплаве. Чушки отливают в изложницы или на разливочных конвейерах, масса одной чушки — 8–25 кг, поверхность — без шлаковых включений и наплывов.
Сплав применяют в ваннах горячего цинкования для управления кинетикой роста - и -фаз на границе «сталь — покрытие». Насыщение расплава железом до 5 % сокращает инкубационный период образования интерметаллидов и стабилизирует толщину покрытия на длинномерных заготовках, где перегрев локальных зон приводит к ускоренному растворлению стенки ванны.
| Параметр | Значение | Метод контроля | Влияние на процесс | Примечание |
|---|---|---|---|---|
| Массовая доля Zn | 94,0–95,0 % | титрование / ICP-OES | основа расплава | остаток — Fe и примеси |
| Массовая доля Fe | 4,5–5,5 % | атомно-абсорбционный анализ | рост -фазы | основной легирующий элемент |
| Pb, не более | 0,005 % | спектральный анализ | снижение пластичности покрытия | лимитируется отдельно |
| Al, не более | 0,003 % | спектральный анализ | окисление зерна | контроль гарнисажа |
| Температура расплава | 445–465 C | термопара в ванне | вязкость и смачиваемость | рабочий диапазон |
| Масса чушки | 8–25 кг | весовой контроль | загрузка в ванну | по согласованию |
Ввод чушек ZnFe5 в расплав выполняют через загрузочное окно или погружным устройством. Растворение чушек в ванне объёмом 100–300 т занимает 20–40 мин при перемешивании индукционными токами. При превышении содержания железа выше 5,5 % возрастает количество дросса (твёрдой интерметаллидной взвеси), что увеличивает расход сплава и требует более частой съёмки гарнисажа.
Совместимость с флюсами на основе хлоридов цинка и аммония — полная. При работе с керамическими ваннами и индукторами из корундовых блоков необходимо контролировать температуру в зоне загрузки: локальный перегрев выше 480 C ускоряет эрозию футеровки.
В Ц0 железо — примесь с ограничением не более 0,001–0,02 %, в ZnFe5 железо вводится целенаправленно в количестве 4,5–5,5 % для управления фазообразованием в ванне цинкования.
Через загрузочное окно или погружным устройством при температуре расплава 445–465 C. Растворение в ванне 100–300 т занимает 20–40 мин при индукционном перемешивании.
Рабочий диапазон — 4,5–5,5 %. Превышение 5,5 % ведёт к росту дросса и увеличению расхода сплава, снижение ниже 4,5 % замедляет формирование -фазы.
Да, чушки используются как компонент шихты для ввода железа в расплавы систем ZnAl и ZnAlMg при производстве покрытий на АНГЦ.