


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


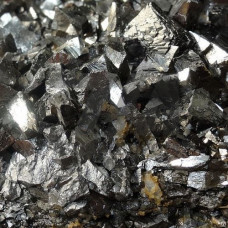
Металлические чушки ZnNi5 представляют собой лигатурный цинковый сплав с номинальным содержанием никеля 5 % (диапазон 4,5–5,5 %). Материал предназначен для корректировки состава ванны горячего цинкования при обработке высококремнистых и высокофосфористых сталей. Введение никеля в расплав цинка подавляет рост интерметаллидного слоя FeZn, который в противном случае формируется на поверхности стали с содержанием кремния 0,04–0,12 % (эффект Санделёра).
Чушки ZnNi5 поставляются в виде плоских слитков массой 20–25 кг, что обеспечивает удобство дозирования при загрузке в плавильный котёл. Сплав характеризуется равномерным распределением никеля по объёму чушки, что исключает локальную сегрегацию и гарантирует стабильность состава ванны. Температура плавления сплава — 419–425 C, что практически совпадает с температурой плавления чистого цинка и не требует изменения температурного режима процесса цинкования.
Химический состав металлических чушек ZnNi5 регламентируется внутренними техническими условиями производителей и в общем виде включает следующие компоненты:
Ограничение содержания свинца и кадмия критично для применения в пищевой промышленности и при цинковании элементов систем питьевого водоснабжения. Низкое содержание железа предотвращает образование твёрдых цинк-железных интерметаллидов (дросса) в нижней части ванны, что снижает потери металла и уменьшает частоту очистки котла.
Основная область применения металлических чушек ZnNi5 — оцинкование стальных изделий в агрегатах горячего цинкования периодического и непрерывного действия. Сплав используется для корректировки состава ванны при переходе на обработку сталей с повышенным содержанием кремния и фосфора, включая:
Введение ZnNi5 в ванну горячего цинкования позволяет снизить толщину покрытия на реакционноспособных сталях с 200–300 мкм до 70–100 мкм, что обеспечивает экономию цинка до 30–40 % при сохранении коррозионной стойкости. Дополнительным преимуществом является повышение адгезии покрытия и снижение вероятности отслаивания при механической обработке и транспортировке оцинкованных изделий.
Рабочая температура ванны при использовании сплава ZnNi5 составляет 440–455 C. Превышение температуры выше 460 C приводит к ускоренному расходу никеля и образованию никель-цинковых интерметаллидов, которые выпадают в осадок и выводятся из процесса. Контроль концентрации никеля в ванне осуществляется методом атомно-эмиссионной спектрометрии с периодичностью не реже одного раза в смену.
Расход чушек ZnNi5 зависит от объёма ванны и интенсивности съёма покрытия. Для ванны объёмом 50 м при производительности 10 т/ч типовой расход сплава составляет 15–25 кг на тонну оцинкованной стали. Дозирование производится порционно при помощи автоматических загрузочных устройств или вручную с использованием защитных средств.
| Параметр | Значение для ZnNi5 | Метод контроля | Периодичность | Нормативный документ |
|---|---|---|---|---|
| Содержание никеля, % | 4,5–5,5 | Атомно-эмиссионная спектрометрия | Каждая партия | ТУ производителя |
| Содержание свинца, % | 0,003 | Атомно-абсорбционная спектрометрия | Каждая партия | ТУ производителя |
| Масса чушки, кг | 20–25 | Взвешивание | Каждая чушка | ТУ производителя |
| Температура плавления, C | 419–425 | Дифференциальная сканирующая калориметрия | При постановке на производство | ТУ производителя |
| Плотность, г/см | 7,1–7,2 | Гидростатическое взвешивание | При постановке на производство | ТУ производителя |
Применение металлических чушек ZnNi5 обеспечивает ряд технологических преимуществ по сравнению с использованием чистого цинка марки Ц0 или Ц1:
Металлические чушки ZnNi5 поставляются на поддонах, упакованными в полиэтиленовую плёнку или стрейч-плёнку, что защищает поверхность от окисления при хранении и транспортировке. Срок хранения сплава не ограничен при соблюдении условий складирования в сухих вентилируемых помещениях.
Оптимальная концентрация никеля в ванне составляет 0,05–0,12 % от массы расплава. Поддержание этого уровня обеспечивается периодическим введением чушек ZnNi5. Превышение концентрации выше 0,15 % приводит к образованию никель-цинковых интерметаллидов и увеличению вязкости расплава.
Для сталей с кремнием выше 0,25 % эффект от введения никеля снижается. В таких случаях рекомендуется применять комбинированные методы, включая предварительную обработку поверхности или использование сплавов ZnNiBi или ZnNiBiSn, которые обеспечивают подавление роста интерметаллидного слоя в более широком диапазоне составов стали.
При повышении температуры ванны с 440 до 460 C скорость растворения никеля увеличивается, однако одновременно ускоряется образование никель-цинковых интерметаллидов, которые выпадают в осадок. Рекомендуется поддерживать температуру в диапазоне 445–455 C для минимизации потерь никеля.
Основным методом контроля является атомно-эмиссионная спектрометрия с индуктивно-связанной плазмой (ICP-OES), позволяющая определять концентрацию никеля, железа, свинца и других примесей с точностью до 0,001 %. Дополнительно применяется титриметрический метод для экспресс-анализа содержания никеля непосредственно у ванны.