


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


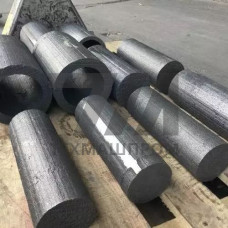
Металлические отливки АЧС-1 — это изделия, получаемые литьём в песчано-глинистые или холоднотвердеющие формы из антифрикционного серого чугуна марки АЧС-1. Материал относится к группе легированных чугунов с пластинчатой формой графита и регламентируется ГОСТ 1585. Основное назначение отливок — работа в узлах трения скольжения в паре с закалённым или нормализованным валом, где требуется сочетание низкого коэффициента трения и стабильной геометрии при ограниченном смазывании.
Химический состав АЧС-1 нормируется по содержанию углерода (2,8–3,2 %), кремния (1,3–1,9 %), марганца (0,6–1,0 %) и фосфора (0,15–0,35 %). Дополнительное легирование хромом (0,2–0,4 %) и никелем (0,2–0,4 %) повышает твёрдость перлитной матрицы и стабилизирует структуру при закалке ТВЧ. Твёрдость отливок после механической обработки составляет 170–229 HB, что обеспечивает достаточную износостойкость без хрупкого разрушения кромок.
Микроструктура АЧС-1 — перлитная основа с равномерно распределённым пластинчатым графитом. Такая структура формирует развитую поверхность контакта, удерживающую смазочный материал, и снижает склонность к задирам при пусковых режимах. В отличие от высокопрочных чугунов с шаровидным графитом, АЧС-1 демонстрирует более стабильные фрикционные характеристики в условиях граничной смазки, что критично для подшипников скольжения и направляющих.
Литьё АЧС-1 выполняется преимущественно в кокиль или в оболочковые формы, что обеспечивает повышенную плотность поверхностного слоя и мелкодисперсную структуру. Для крупногабаритных отливок применяется литьё в песчаные формы с противопригарными покрытиями на основе циркона. Усадка материала — около 1,0–1,2 %, что учитывается при конструировании литейной оснастки и назначении припусков на механическую обработку.
Механическая обрабатываемость АЧС-1 оценивается как хорошая: материал поддаётся точению, фрезерованию и сверлению твёрдосплавным инструментом без образования наростов. Рекомендуемые режимы резания — скорость 80–120 м/мин при подаче 0,1–0,3 мм/об. После черновой обработки детали подвергают старению при 550–600 C для снятия остаточных напряжений, что предотвращает коробление при последующей эксплуатации.
Отливки АЧС-1 востребованы в машиностроении для изготовления деталей, работающих в паре трения со стальными валами. Типовые изделия — втулки, вкладыши, подшипники скольжения, направляющие втулки, кольца и сегменты тормозных устройств. Материал применяется в металлорежущих станках, насосном оборудовании, редукторах и прокатных станах, где требуется демпфирование вибраций и устойчивость к фреттинг-износу.
В станкостроении отливки АЧС-1 используются для гильз цилиндров гидравлических систем и опор скольжения шпиндельных узлов. В текстильном оборудовании — для втулок прядильных машин, работающих при повышенных скоростях вращения. В автомобильной промышленности материал применяется для втулок распределительных валов и опор балансиров, где сочетание антифрикционных свойств и демпфирующей способности снижает уровень шума и вибрации.
| Марка | Твёрдость, HB | Предел прочности, МПа | Коэффициент трения (со смазкой) | Тип графита |
|---|---|---|---|---|
| АЧС-1 | 170–229 | 200–240 | 0,05–0,08 | Пластинчатый |
| АЧС-2 | 180–229 | 180–220 | 0,06–0,09 | Пластинчатый |
| АЧС-3 | 190–229 | 160–200 | 0,07–0,10 | Пластинчатый |
| АЧВ-1 | 200–250 | 300–400 | 0,04–0,07 | Вермикулярный |
По сравнению с бронзовыми вкладышами, отливки АЧС-1 обеспечивают снижение стоимости материала в 3–5 раз при сопоставимой износостойкости в условиях умеренных нагрузок. Однако при ударных нагрузках и высоких окружных скоростях (более 5 м/с) предпочтительнее использовать бронзу или биметаллические вкладыши со стальным основанием.
Каждая партия отливок АЧС-1 проходит контроль химического состава спектральным методом и проверку твёрдости по Бринеллю. Для ответственных деталей выполняется ультразвуковой контроль на отсутствие внутренних раковин и газовой пористости. Допустимая пористость в рабочей зоне — не более 3 % от площади сечения, что контролируется металлографическим анализом выборочных образцов.
Геометрические параметры отливок проверяются на координатно-измерительных машинах. Допуски на размеры назначаются по 12–14 квалитету для литых поверхностей и по 7–8 квалитету для обрабатываемых. Шероховатость рабочих поверхностей после механической обработки — Ra 0,8–1,6 мкм, что обеспечивает стабильный гидродинамический режим смазки.
Для отливок АЧС-1 применяют литьё в кокиль, в оболочковые формы и в песчано-глинистые формы. Выбор метода зависит от габаритов и серийности: кокильное литьё обеспечивает более плотную структуру, песчаные формы — гибкость при единичном производстве.
Отливки АЧС-1 работают в паре с закалёнными сталями 40Х, 45, 20Х с твёрдостью 45–55 HRC. Рекомендуемая шероховатость вала — Ra 0,2–0,4 мкм, что обеспечивает минимальный износ пары трения.
Допустимое удельное давление для отливок АЧС-1 составляет 5–10 МПа при окружной скорости до 2 м/с. При более высоких скоростях необходимо снижать нагрузку до 3–5 МПа или применять принудительную смазку.
Для снятия литейных напряжений выполняется старение при 550–600 C с выдержкой 2–4 часа. Для повышения твёрдости рабочих поверхностей возможна закалка ТВЧ до 45–50 HRC на глубину 1–2 мм.