


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


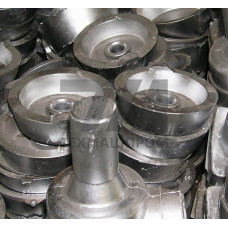
Металлические отливки АК5М7 — это изделия, получаемые литьём из вторичного алюминиевого сплава системы Al–Si–Cu–Mg, соответствующего марке АК5М7 по ГОСТ 1583-93. Сплав относится к группе силуминов с повышенным содержанием меди и магния, что обеспечивает сочетание литейных и механических свойств, востребованное в машиностроении, приборостроении и производстве узлов спецтехники.
Сплав АК5М7 содержит 4,5–6,0 % кремния, 6,0–8,0 % меди, 0,2–0,5 % магния, 0,2–0,5 % марганца, до 0,5 % железа. Медь и магний образуют упрочняющие фазы AlCu и MgSi, повышающие прочность после термической обработки. Кремний улучшает жидкотекучесть и снижает склонность к горячим трещинам. Структура отливок — -твёрдый раствор на основе алюминия с включениями эвтектики Al–Si и интерметаллидных фаз.
Предел прочности при растяжении в литом состоянии — 170–220 МПа, после закалки и искусственного старения — 240–280 МПа. Относительное удлинение — 1–3 %. Твёрдость по Бринеллю — 70–100 HB. Температура плавления — 520–600 C. Сплав обладает высокой жидкотекучестью, малой усадкой (0,8–1,1 %) и удовлетворительной герметичностью, что позволяет получать тонкостенные и сложнопрофильные отливки.
Отливки АК5М7 изготавливают литьём в кокиль, литьём под давлением, в оболочковые формы и по выплавляемым моделям. Для литья под давлением применяют автоматизированные машины с усилием запирания 250–800 тс. Кокильные отливки подвергают закалке при 515–525 C с охлаждением в воде и старению при 175–185 C в течение 6–10 ч. Термообработка повышает прочностные характеристики на 20–30 %.
| Метод литья | Толщина стенки, мм | Предел прочности, МПа | Шероховатость Ra, мкм | Точность размеров |
|---|---|---|---|---|
| В кокиль | 4–20 | 180–220 | 10–20 | IT12–IT14 |
| Под давлением | 2–10 | 200–240 | 2,5–10 | IT10–IT12 |
| В оболочковые формы | 5–25 | 170–200 | 20–40 | IT14–IT16 |
| По выплавляемым моделям | 2–15 | 190–230 | 5–15 | IT11–IT13 |
Отливки АК5М7 подвергают рентгеновскому и ультразвуковому контролю на наличие внутренних дефектов — газовых раковин, усадочных рыхлот, трещин. Химический состав проверяют спектральным анализом на соответствие ГОСТ 1583-93. Твёрдость контролируют по Бринеллю на 5–10 % партии. Герметичность корпусных деталей проверяют опрессовкой воздухом под давлением 0,3–0,6 МПа.
Сплав востребован в автомобилестроении, станкостроении, нефтегазовой и электротехнической промышленности для корпусных деталей, картеров, кронштейнов и арматуры.
Применяют закалку при 515–525 C с охлаждением в воде и последующее искусственное старение при 175–185 C в течение 6–10 ч для повышения прочности.
Литьё под давлением обеспечивает точность IT10–IT12 и шероховатость Ra 2,5–10 мкм, что превосходит кокильное литьё и литьё в оболочковые формы.
Герметичность контролируют опрессовкой воздухом под давлением 0,3–0,6 МПа с погружением в воду или обмыливанием для выявления утечек.