


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


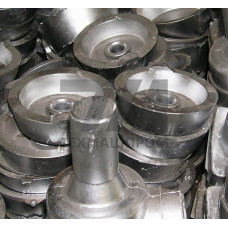
Металлические отливки АЛ22 — это фасонные заготовки, получаемые литьём из алюминиевого сплава системы Al–Mg–Si–Cu, легированного бериллием. Материал относится к группе высокопрочных алюминиевых сплавов с термической обработкой по режиму закалки и искусственного старения. Отливки АЛ22 предназначены для ответственных узлов, работающих в условиях повышенных механических нагрузок и ограниченных температурных режимов.
Химический состав сплава регламентирован ГОСТ 2685 и включает магний (0,5–1,0 %), кремний (0,5–1,0 %), медь (3,8–4,9 %), бериллий (0,15–0,35 %), а также примеси железа, цинка и титана в суммарном количестве не более 1,5 %. Присутствие бериллия обеспечивает модифицирование структуры и повышает жидкотекучесть расплава, что позволяет получать тонкостенные отливки сложной конфигурации без дефектов усадочного происхождения.
После закалки с температуры 525–535 C и старения при 170–180 C в течение 10–12 часов отливки АЛ22 демонстрируют предел прочности на уровне 430–480 МПа, предел текучести — 320–360 МПа, относительное удлинение — 4–6 %. Твёрдость по Бринеллю достигает 110–130 HB. Указанные характеристики достигаются только при соблюдении полного цикла термической обработки; в литом состоянии сплав имеет существенно более низкие показатели прочности.
Сплав склонен к коррозионному растрескиванию под напряжением, поэтому для отливок, эксплуатируемых в агрессивных средах, рекомендуется применять защитные покрытия или анодное оксидирование. Рабочий диапазон температур ограничен значениями от –60 до +150 C; при длительном нагреве выше 200 C наблюдается необратимое снижение прочностных характеристик.
Отливки АЛ22 изготавливаются методами литья в кокиль, под низким давлением и по выплавляемым моделям. Для ответственных деталей авиационного и приборостроительного назначения применяется литьё в вакуумированные формы, исключающее газонасыщение расплава. Рекомендуемая температура заливки — 720–760 C, температура подогрева кокиля — 250–350 C.
Контроль качества отливок включает рентгенографический контроль на наличие газовой пористости и усадочных раковин, люминесцентный контроль поверхностных дефектов, а также проверку геометрических размеров и шероховатости поверхности. Допустимая пористость и класс герметичности устанавливаются техническими условиями на конкретное изделие.
| Параметр | Значение для АЛ22 | Метод контроля | Типичное применение | Примечание |
|---|---|---|---|---|
| Предел прочности, МПа | 430–480 | Разрушающий контроль | Силовые кронштейны | После Т6 |
| Предел текучести, МПа | 320–360 | Разрушающий контроль | Корпусные детали | Условный 0,2 |
| Относительное удлинение, % | 4–6 | Разрушающий контроль | Рычажные механизмы | На базе 5d |
| Твёрдость, HB | 110–130 | Твёрдомер | Направляющие элементы | Шариковый индентор |
Отливки АЛ22 востребованы в авиастроении для производства элементов шасси, узлов крепления двигателей и трансмиссионных корпусов. В ракетно-космической технике сплав применяется для изготовления приборных рам и переходных колец, работающих при знакопеременных нагрузках. В машиностроении отливки используются для корпусов насосов, клапанных блоков и фланцевых соединений гидравлических систем.
При проектировании отливок АЛ22 необходимо учитывать склонность сплава к горячим трещинам при литье в жёсткие формы. Рекомендуется назначать минимальные толщины стенок не менее 4–5 мм для кокильного литья и 2–3 мм для литья по выплавляемым моделям. Радиусы сопряжений должны быть не менее 3–5 мм, а литейные уклоны — 1–3 в зависимости от высоты элемента.
Стандартный режим — закалка с 525–535 C в воде с последующим искусственным старением при 170–180 C в течение 10–12 часов. Допускается двухступенчатое старение для снижения внутренних напряжений.
Сварка аргонодуговая с присадочным материалом того же состава возможна, но требует предварительного и последующего отжига для снятия напряжений. Сварные соединения имеют пониженную прочность — до 70–80 % от основного металла.
Основные дефекты — газовая пористость, усадочная рыхлота в массивных сечениях и горячие трещины. Для их устранения применяют вакуумирование расплава, модифицирование бериллием и оптимизацию литниковой системы.
АЛ22 содержит медь и бериллий, что обеспечивает более высокую прочность (430–480 МПа против 200–250 МПа у АЛ9), но снижает коррозионную стойкость и технологичность при литье сложных тонкостенных отливок.