


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


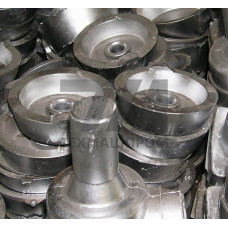
Металлические отливки АЛ24 — это изделия, получаемые литьём из алюминиево-магниевого сплава, легированного бериллием и титаном. Сплав АЛ24 (аналог АМг5Мц по химическому составу) относится к группе высокопрочных литейных алюминиевых материалов с повышенной коррозионной стойкостью. Отливки из АЛ24 применяются в узлах, работающих в условиях морской атмосферы, повышенной влажности и значительных статических нагрузок.
Химический состав сплава регламентируется ГОСТ 2685 и включает 4,8–6,3 % магния, 0,3–0,8 % марганца, 0,02–0,1 % бериллия и 0,05–0,15 % титана. Бериллий в составе обеспечивает измельчение макроструктуры и снижение склонности к образованию усадочных трещин, а титан выступает модификатором, повышающим плотность отливки. Сплав относится к самоупрочняющимся: после термической обработки по режиму Т4 (закалка без старения) предел текучести достигает 180–200 МПа при относительном удлинении 4–6 %.
Металлические отливки АЛ24 изготавливаются следующими способами:
Сплав обладает удовлетворительной жидкотекучестью (по спиральной пробе 350–420 мм) и умеренной усадкой (1,1–1,3 %). При литье требуется обязательное применение прибылей увеличенного сечения из-за склонности к объёмной усадке. Рекомендуемая температура заливки — 690–740 C, температура подогрева кокиля — 250–350 C. Для защиты зеркала металла от окисления применяют флюсы на основе карналлита или рафинирование аргоном.
После термической обработки Т4 металлические отливки АЛ24 демонстрируют сочетание прочности и пластичности, достаточное для нагруженных элементов конструкций. Сплав сохраняет работоспособность в интервале температур от –60 до +150 C. При длительном нагреве свыше 200 C наблюдается необратимое разупрочнение, поэтому применение в зонах с высокой температурой не рекомендуется.
| Параметр | Состояние Т4 | Состояние Т2 | Метод контроля | Норматив |
|---|---|---|---|---|
| Предел прочности, МПа | 280–320 | 220–250 | Испытание на растяжение | ГОСТ 1497 |
| Предел текучести, МПа | 180–200 | 140–160 | Испытание на растяжение | ГОСТ 1497 |
| Относительное удлинение, % | 4–6 | 2–3 | Испытание на растяжение | ГОСТ 1497 |
| Твёрдость HB | 75–85 | 65–75 | Бринелль | ГОСТ 9012 |
Металлические отливки АЛ24 востребованы в судостроении, авиастроении и химическом машиностроении. Из сплава изготавливают корпуса арматуры, кронштейны, фланцы, корпусные детали насосов и компрессоров, элементы трубопроводной обвязки. Высокая коррозионная стойкость в морской воде позволяет применять отливки в системах забортной воды, балластных системах и палубных механизмах.
В химической промышленности отливки АЛ24 используются для деталей, контактирующих с нейтральными и слабощелочными средами. Сплав не склонен к межкристаллитной коррозии после закалки, что подтверждено испытаниями по ГОСТ 9.021. Сварные соединения из АЛ24 обладают коэффициентом прочности 0,8–0,9 от основного металла, что позволяет применять отливки в составе сварно-литых конструкций.
Металлические отливки АЛ24 подвергаются обязательному контролю на герметичность при рабочем давлении до 10 МПа. Для ответственных деталей применяется рентгенографический контроль по ГОСТ 7512 и ультразвуковая дефектоскопия. Допустимые дефекты регламентируются ГОСТ 1583: поры и раковины в ненагруженных сечениях допускаются глубиной не более 10 % толщины стенки. Исправление дефектов производится аргонодуговой сваркой с последующей повторной термообработкой.
Сплав пригоден для литья в кокиль, песчаные формы, по выплавляемым моделям и под низким давлением. Выбор метода определяется серийностью, габаритами и требованиями к герметичности отливки.
Для достижения максимальной прочности применяется закалка по режиму Т4 (нагрев до 430–440 C, выдержка 12–16 часов, охлаждение в воде). Без термообработки сплав используется в состоянии Т2 с пониженными механическими характеристиками.
Сплав устойчив в морской воде, атмосферных условиях, нейтральных и слабощелочных растворах. Не рекомендуется контакт с кислотами и щелочными растворами высокой концентрации.
При аргонодуговой сварке с присадочной проволокой СвАМг5 коэффициент прочности составляет 0,8–0,9 от основного металла, что позволяет использовать отливки в сварно-литых узлах.