


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


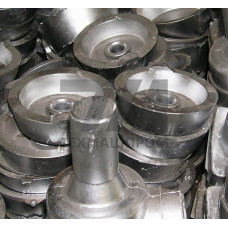
Металлические отливки АЛ27 — это фасонные заготовки, получаемые литьём из алюминиевого сплава системы Al–Mg–Si, легированного бериллием и титаном. Материал относится к группе высокопрочных литейных алюминиевых сплавов с повышенными антикоррозионными характеристиками. Отливки АЛ27 предназначены для работы в условиях морского климата, агрессивных сред и значительных механических нагрузок, что определяет их использование в судостроении, химическом машиностроении и нефтегазовом оборудовании.
Сплав АЛ27 нормируется ГОСТ 1583–93 и характеризуется содержанием магния в пределах 7,5–9,5 %, кремния — 0,5–1,2 %, а также добавками бериллия (0,05–0,15 %) и титана (0,05–0,15 %). Бериллий выполняет функцию модификатора, измельчающего зерно и снижающего склонность к образованию усадочной пористости, а титан дополнительно стабилизирует структуру при кристаллизации. После термической обработки по режиму Т6 (закалка при 430–440 C с последующим старением при 170–180 C) отливки приобретают мелкозернистую структуру с равномерным распределением упрочняющей фазы MgSi.
В литом состоянии отливки АЛ27 демонстрируют предел прочности на уровне 250–280 МПа, однако после закалки и искусственного старения прочность возрастает до 320–360 МПа при относительном удлинении 4–8 %. Предел текучести составляет 220–260 МПа, твёрдость по Бринеллю — 85–100 HB. Материал сохраняет пластичность при пониженных температурах до –60 C, что позволяет применять его в арктическом исполнении оборудования. Усталостная прочность при знакопеременных нагрузках достигает 90–110 МПа на базе 10 циклов.
| Параметр | Значение (литьё) | Значение (Т6) | Метод контроля | Норматив |
|---|---|---|---|---|
| Предел прочности, МПа | 250–280 | 320–360 | Растяжение | ГОСТ 1497 |
| Предел текучести, МПа | 180–200 | 220–260 | Растяжение | ГОСТ 1497 |
| Относительное удлинение, % | 6–10 | 4–8 | Растяжение | ГОСТ 1497 |
| Твёрдость, HB | 70–80 | 85–100 | Бринелль | ГОСТ 9012 |
Отливки АЛ27 изготавливаются методами литья в песчано-глинистые формы, по выплавляемым моделям и в кокиль. Жидкотекучесть сплава оценивается как удовлетворительная, что позволяет получать стенки толщиной от 4 мм при литье в кокиль и от 6 мм — в песчаные формы. Линейная усадка составляет 1,1–1,3 %, что требует учёта при проектировании формовочных уклонов и прибылей. Склонность к горячим трещинам умеренная, однако для крупногабаритных отливок рекомендуется применение холодильников и направленной кристаллизации. Обрабатываемость резанием — удовлетворительная, стружка ломкая, что облегчает механическую обработку на станках с ЧПУ.
Благодаря высокому содержанию магния отливки АЛ27 обладают повышенной стойкостью к коррозионному растрескиванию под напряжением в морской воде и атмосфере промышленных предприятий. Скорость коррозии в 3 %-ном растворе NaCl не превышает 0,3 мм/год. Материал устойчив к воздействию щелочных растворов, органических кислот и нефтепродуктов. Сварка отливок АЛ27 выполняется аргонодуговой сваркой неплавящимся электродом с присадочной проволокой того же состава; прочность сварного шва достигает 85–90 % от основного металла.
Отливки АЛ27 востребованы в узлах, где сочетание лёгкости, прочности и коррозионной стойкости критично:
Каждая партия отливок АЛ27 подвергается входному контролю химического состава спектральным методом, а также рентгенографическому контролю на наличие усадочных раковин и газовой пористости. Для ответственных деталей применяется люминесцентная дефектоскопия поверхностных трещин и ультразвуковой контроль толщины стенок. Допустимые отклонения размеров устанавливаются по ГОСТ 26645–85 в зависимости от класса точности литья.
Сплав пригоден для литья в песчано-глинистые формы, в кокиль и по выплавляемым моделям. Выбор метода определяется серийностью и требованиями к точности размеров и шероховатости поверхности.
Для достижения максимальных прочностных характеристик рекомендуется обработка по режиму Т6: закалка при 430–440 C с охлаждением в воде и старение при 170–180 C в течение 6–8 часов. В литом состоянии сплав также работоспособен, но с меньшей прочностью.
Сварка выполняется аргонодуговым способом неплавящимся электродом. В качестве присадки используется проволока аналогичного состава. Допускается сварка с деформируемыми сплавами АМг5 и АМг6 при условии подбора режима, исключающего перегрев.
Минимальная толщина стенки составляет 4 мм при литье в кокиль и 6 мм при литье в песчаные формы. Максимальная толщина не ограничивается, однако для массивных сечений требуется установка холодильников для предотвращения усадочной пористости.