


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


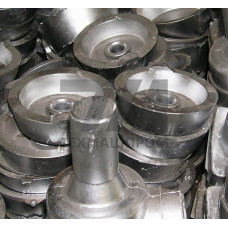
Металлические отливки АЛ30 — это изделия, получаемые литьём из алюминиевого сплава системы Al–Si–Mg, легированного медью и никелем. Сплав АЛ30 относится к группе поршневых силуминов и регламентируется ГОСТ 2685–75. Характерная особенность материала — сочетание высокой жаропрочности, стабильности размеров при нагреве и удовлетворительной обрабатываемости резанием, что определяет его применение преимущественно в узлах, работающих при повышенных температурах.
Химический состав АЛ30 включает кремний в диапазоне 8,5–10,5 %, медь 2,0–3,0 %, никель 0,8–1,3 %, магний 0,8–1,3 %. Такое легирование обеспечивает формирование упрочняющих интерметаллидных фаз, сохраняющих твёрдость при нагреве до 250 C. Литьё выполняется в кокиль или под давлением; для ответственных деталей применяется закалка с последующим искусственным старением, что повышает предел текучести до 240–280 МПа.
Механические характеристики отливок АЛ30 зависят от способа литья и термической обработки. В литом состоянии сплав демонстрирует временное сопротивление разрыву 190–220 МПа, относительное удлинение 0,5–1,0 %. После закалки и старения прочность возрастает до 280–320 МПа, твёрдость по Бринеллю достигает 90–110 HB. Микроструктура состоит из -твёрдого раствора, эвтектического кремния и включений фаз Al3Ni и Al2CuMg, распределённых по границам зёрен.
Жаропрочность АЛ30 оценивается по длительной прочности: при 200 C и напряжении 80 МПа ресурс составляет не менее 1000 часов. Коэффициент линейного расширения в интервале 20–200 C равен 22,5 10–6 1/C, что необходимо учитывать при расчёте посадок в паре со стальными деталями.
| Параметр | Литьё в кокиль | Литьё под давлением | После ТО | Метод контроля |
|---|---|---|---|---|
| Временное сопротивление, МПа | 190–220 | 200–230 | 280–320 | Испытание на растяжение |
| Относительное удлинение, % | 0,5–1,0 | 0,5–0,8 | 0,3–0,6 | ГОСТ 1497 |
| Твёрдость, HB | 70–90 | 75–95 | 90–110 | ГОСТ 9012 |
| Предел текучести, МПа | 140–160 | 150–170 | 240–280 | ГОСТ 1497 |
Основная область использования отливок АЛ30 — производство поршней для дизельных двигателей внутреннего сгорания, компрессоров и гидравлических насосов. Детали работают в условиях циклических тепловых нагрузок, контакта с маслом и абразивным износом. Типовые изделия:
Для повышения износостойкости рабочие поверхности поршней подвергают лужению или нанесению дисульфида молибдена. Отливки АЛ30 также применяют в арматуростроении — для корпусов клапанов и золотников, где требуется сочетание лёгкости и стабильности геометрии при нагреве.
Сплав АЛ30 обладает удовлетворительной жидкотекучестью (650–700 мм по спиральной пробе) и умеренной склонностью к горячим трещинам. Усадка при кристаллизации составляет 1,1–1,3 %, что требует учёта при конструировании литниковой системы. Рекомендуемая температура заливки — 720–760 C, температура кокиля — 250–350 C. Для предотвращения пористости применяют модифицирование эвтектики натрием или стронцием, а также вакуумирование расплава.
Механическая обработка отливок АЛ30 выполняется твёрдосплавным инструментом с подачей 0,1–0,2 мм/об. Сплав склонен к налипанию на режущую кромку, поэтому применяют СОЖ на основе эмульсии. Допуски на размеры отливок — по ГОСТ 26645, шероховатость литых поверхностей — Ra 6,3–12,5 мкм.
Каждая партия отливок АЛ30 проходит входной контроль химического состава спектральным методом и проверку механических свойств на образцах, вырезанных из тела отливки. Рентгеновский контроль выявляет внутренние раковины и усадочную пористость; для герметичных корпусов обязательна опрессовка воздухом под давлением 0,5–1,0 МПа. Допустимые дефекты — единичные поры диаметром до 1 мм, не выходящие на уплотнительные поверхности.
АЛ30 содержит повышенное количество никеля (0,8–1,3 % против 0,5–1,0 % у АЛ25) и меди, что обеспечивает более высокую жаропрочность при 200–250 C. АЛ25 предпочтителен для менее нагруженных деталей с большей пластичностью.
Стандартный режим — закалка при 515–525 C с выдержкой 4–6 часов, охлаждение в воде 60–80 C, затем искусственное старение при 175–185 C в течение 8–10 часов. Это повышает предел текучести до 240–280 МПа.
Сварка аргонодуговая с присадочным прутком того же состава возможна для устранения поверхностных дефектов, но прочность шва не превышает 70 % от основного металла. Для ответственных узлов сварка не рекомендуется.
Оптимальны литьё в кокиль и литьё под давлением. Литьё в песчаные формы допускается для крупногабаритных отливок, но механические свойства снижаются на 15–20 % из-за более медленного охлаждения.