


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


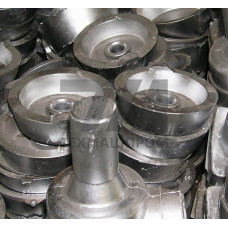
Металлические отливки АЛ5-1 — это фасонные изделия, получаемые литьём из алюминиевого сплава системы Al–Si–Cu, легированного магнием. Сплав АЛ5-1 относится к группе силуминов с содержанием кремния 4,5–5,5 %, что обеспечивает хорошую жидкотекучесть и позволяет получать отливки сложной конфигурации с толщиной стенки от 4 мм. В отличие от базового состава АЛ5, модификация АЛ5-1 отличается пониженным содержанием железа (не более 0,6 %), что повышает пластические характеристики и герметичность литого металла.
Основные легирующие компоненты сплава АЛ5-1 — медь (1,0–1,5 %) и магний (0,35–0,55 %). Медь формирует упрочняющую фазу AlCu при термической обработке, магний обеспечивает эффект естественного и искусственного старения. Кремний присутствует в количестве 4,5–5,5 % и образует эвтектическую составляющую, улучшающую заполняемость формы. Примеси — железо, цинк, титан — ограничены нормативными значениями; суммарное содержание прочих элементов не превышает 1,1 %.
Структура отливок АЛ5-1 после литья — дендритная, с неравномерным распределением эвтектики. Для ответственных деталей применяют модифицирование и термическую обработку по режиму Т6: закалка при 515–525 C с охлаждением в воде и искусственное старение при 160–170 C в течение 6–10 часов. После такой обработки предел прочности достигает 230–250 МПа, относительное удлинение — 2–3 %.
Сплав АЛ5-1 предназначен для литья в песчано-глинистые формы, кокиль и по выплавляемым моделям. Температура заливки составляет 700–750 C, температура формы при литье в кокиль — 200–300 C. Линейная усадка — около 1,1–1,2 %, что необходимо учитывать при конструировании модельной оснастки. Сплав склонен к усадочной пористости в массивных сечениях, поэтому при проектировании отливок рекомендуется применять направленное затвердевание и прибыли.
Обрабатываемость резанием оценивается как удовлетворительная: при скорости резания 300–600 м/мин твердосплавным инструментом достигается шероховатость Ra 1,6–3,2 мкм. Свариваемость ограничена — соединения выполняют аргонодуговой сваркой с присадочной проволокой того же состава с последующей термообработкой.
Отливки АЛ5-1 после термообработки Т6 демонстрируют стабильные прочностные характеристики в интервале температур от –60 до +200 C. Сплав сохраняет работоспособность при циклических нагрузках: предел выносливости при базе 10 циклов составляет 90–110 МПа. Герметичность материала позволяет применять его для корпусных деталей, работающих под давлением до 10 МПа.
| Параметр | Состояние Т6 | Состояние Т1 | Метод контроля | Норматив |
|---|---|---|---|---|
| Предел прочности, МПа | 230–250 | 170–190 | Растяжение | ГОСТ 1497 |
| Относительное удлинение, % | 2,0–3,0 | 1,0–1,5 | Растяжение | ГОСТ 1497 |
| Твёрдость HB | 80–95 | 60–70 | Бринелль | ГОСТ 9012 |
| Плотность, г/см | 2,68–2,72 | 2,68–2,72 | Гидростатический | ГОСТ 18898 |
Изделия из сплава АЛ5-1 востребованы в машиностроительных отраслях, где требуется сочетание лёгкости, герметичности и умеренной теплостойкости. Основные области использования:
Для повышения коррозионной стойкости в агрессивных средах отливки АЛ5-1 подвергают анодному оксидированию с последующим наполнением хроматами. Допустимая рабочая температура для длительной эксплуатации — до 200 C; при кратковременных нагрузках возможен нагрев до 250 C без существенной потери прочности.
Ответственные отливки АЛ5-1 проверяют на герметичность опрессовкой воздухом или жидкостью под давлением 1,5–2,0 от рабочего. Рентгенографический контроль выявляет внутренние дефекты — газовую пористость, усадочные раковины, включения. Допустимая пористость по зонам отливки регламентируется техническими условиями и обычно не превышает 2–3 % площади сечения. При обнаружении негерметичности допускается пропитка деталей герметизирующими составами на основе полимеров с последующим повторным контролем.
Сплав АЛ5-1 имеет пониженное содержание железа (до 0,6 % против 1,0–1,5 % у АЛ5), что обеспечивает более высокую пластичность и герметичность отливок. Остальной химический состав близок.
Сплав пригоден для литья в песчаные формы, кокиль и по выплавляемым моделям. Выбор метода зависит от серийности и требований к точности и шероховатости поверхности.
Для ответственных деталей рекомендуется обработка по режиму Т6 (закалка и искусственное старение), повышающая прочность до 250 МПа. Без термообработки сплав используется в состоянии Т1 с пониженными характеристиками.
Сварка возможна аргонодуговым методом с присадочным материалом того же состава. После сварки требуется повторная термическая обработка для восстановления свойств в зоне шва.