


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


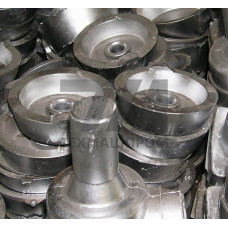
Металлические отливки АЛ6 — это изделия, получаемые литьём из алюминиево-магниевого сплава, маркируемого по ГОСТ 2685–75. Сплав АЛ6 относится к группе литейных алюминиевых сплавов с высоким содержанием магния (6,0–7,0 %), что обеспечивает сочетание повышенной коррозионной стойкости, пластичности и способности к упрочнению без термической обработки. Отливки из АЛ6 применяются в узлах, работающих в условиях повышенной влажности, морского тумана и слабоагрессивных сред, где требуется снижение массы конструкции при сохранении несущей способности.
Основные легирующие компоненты АЛ6 — магний и кремний. Содержание магния 6,0–7,0 % формирует твёрдый раствор и упрочняющую фазу MgSi, а кремний (0,8–1,3 %) повышает жидкотекучесть и герметичность отливок. Примеси ограничены: железо до 0,6 %, медь до 0,25 %, цинк до 0,2 %. Структура отливок — мелкозернистый -твёрдый раствор с равномерным распределением эвтектики, что достигается модифицированием и контролем скорости охлаждения при заливке.
Отливки АЛ6 поставляются в литом состоянии (без термообработки) или после стабилизирующего отжига. Предел прочности при растяжении составляет 180–230 МПа, относительное удлинение — 4–8 %, твёрдость по Бринеллю — 55–65 HB. Сплав склонен к естественному старению: в течение 30 суток после заливки прочность возрастает на 15–20 % без потери пластичности. Для снятия литейных напряжений применяется отжиг при 300–350 C с выдержкой 2–4 часа и охлаждением на воздухе.
| Параметр | Значение для АЛ6 | Метод контроля | Типичное применение | Примечание |
|---|---|---|---|---|
| Предел прочности, МПа | 180–230 | Испытание на растяжение | Корпусные детали | После естественного старения |
| Относительное удлинение, % | 4–8 | ГОСТ 1497 | Кронштейны, рычаги | Для литого состояния |
| Твёрдость, HB | 55–65 | ГОСТ 9012 | Фланцы, арматура | Без упрочнения |
| Плотность, г/см | 2,65 | Гидростатическое взвешивание | Судовые узлы | На 10 % легче стали |
Отливки АЛ6 изготавливаются методами литья в песчано-глинистые формы, в кокиль и под давлением. Для кокильного литья характерна повышенная герметичность и чистота поверхности (Ra 6,3–12,5 мкм), что снижает затраты на механическую обработку. Литьё под давлением обеспечивает точность размеров до 11–12 квалитета и позволяет получать тонкостенные отливки толщиной 2–3 мм. При литье в песчаные формы требуется усиленный припуск на усадку (1,2–1,4 %), так как сплав склонен к усадочной пористости в массивных сечениях.
Высокое содержание магния придаёт отливкам АЛ6 стойкость к атмосферной коррозии и воздействию морской воды. В отличие от сплавов с медью, АЛ6 не подвержен межкристаллитной коррозии в слабощелочных средах. Для работы в условиях прямого контакта с электролитами рекомендуется анодирование (толщина оксидного слоя 15–25 мкм) или нанесение грунтовки на эпоксидной основе. Без защитных покрытий отливки допустимо эксплуатировать при относительной влажности до 85 %.
Отливки АЛ6 удовлетворительно свариваются аргонодуговой сваркой с присадочной проволокой того же состава. При толщине стенки более 10 мм рекомендуется предварительный подогрев до 150–200 C для предотвращения горячих трещин. Обрабатываемость резанием оценивается как удовлетворительная: стружка ломкая, достигается шероховатость Ra 1,6–3,2 мкм при точении твёрдосплавным инструментом. Сплав склонен к налипанию на режущую кромку, поэтому применяются СОЖ с высоким содержанием масла.
Каждая партия отливок АЛ6 проходит контроль химического состава спектральным методом и проверку механических свойств на образцах, вырезанных из тела отливки или отдельно залитых проб. Для ответственных деталей (судовая арматура, насосное оборудование) выполняется рентгеновский контроль на наличие усадочных раковин и газовой пористости. Допустимый уровень дефектности устанавливается по ГОСТ 1583–93, класс герметичности — по результатам пневматических испытаний при давлении 0,4–0,6 МПа.
АЛ6 содержит 6–7 % магния и не требует закалки и старения, тогда как АЛ9 (силумин) упрочняется термической обработкой. АЛ6 превосходит АЛ9 по пластичности и коррозионной стойкости, но уступает по жидкотекучести и герметичности в тонкостенных отливках.
Да, сплав сохраняет пластичность до –60 C без склонности к хладноломкости. Ударная вязкость при –40 C составляет не менее 12 Дж/см, что допускает применение в арктическом исполнении оборудования.
Основные дефекты — усадочная рыхлота в массивных узлах и плёночная окисная пористость при нарушении защитного флюса. Для их устранения применяют прибыли увеличенного объёма и фильтрацию расплава через сетчатые фильтры.
Для снятия литейных напряжений и стабилизации размеров рекомендуется отжиг при 300–350 C. Без отжига возможна коробление при снятии припуска более 2 мм с одной стороны.