


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


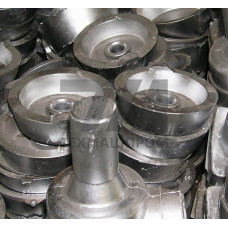
Металлические отливки АЛ7-4 — это изделия, получаемые литьём из алюминиевого сплава марки АЛ7-4 (аналог АК7-4, ГОСТ 1583–93). Материал относится к группе литейных алюминиевых сплавов системы Al–Si–Cu с содержанием кремния 6–8 % и меди 3–5 %. Сплав предназначен для изготовления фасонных отливок, работающих при повышенных статических и динамических нагрузках, в том числе в условиях умеренно агрессивных сред.
Ключевая особенность АЛ7-4 — сочетание высокой жидкотекучести, обеспечивающей заполнение тонкостенных форм, и упрочнения за счёт термической обработки. После закалки и искусственного старения сплав приобретает предел прочности до 340 МПа, что для литейных алюминиевых материалов считается высоким показателем. При этом материал сохраняет удовлетворительную пластичность — относительное удлинение достигает 4–6 %, что позволяет применять отливки в узлах, воспринимающих знакопеременные нагрузки.
Основные легирующие компоненты АЛ7-4 — кремний и медь. Кремний формирует эвтектическую составляющую, повышающую жидкотекучесть и снижающую склонность к горячим трещинам. Медь образует упрочняющую фазу CuAl, которая выделяется при старении и обеспечивает прирост прочностных характеристик. Дополнительно в состав входят примеси железа, цинка и магния, содержание которых ограничено для предотвращения охрупчивания.
Структура отливок АЛ7-4 в литом состоянии — дендритная, с грубой эвтектикой. После термической обработки (закалка при 515–525 C с охлаждением в воде и старение при 150–170 C) эвтектика сфероидизируется, а дендритная ликвация частично устраняется. Это повышает однородность механических свойств по сечению отливки, что критично для толстостенных корпусных деталей.
Сплав АЛ7-4 пригоден для всех основных способов литья: в песчано-глинистые формы, в кокиль, под давлением и по выплавляемым моделям. Температура заливки варьируется в диапазоне 680–750 C в зависимости от толщины стенки и сложности конфигурации. Линейная усадка составляет 1,1–1,3 %, что требует корректировки размеров модельной оснастки.
Для повышения герметичности отливок, работающих под давлением, рекомендуется пропитка полимерными составами — сплав склонен к усадочной пористости в массивных сечениях. При литье под давлением необходимо контролировать скорость впрыска для предотвращения захвата газов и образования спаев.
| Состояние | Предел прочности, МПа | Предел текучести, МПа | Относительное удлинение, % | Твёрдость HB |
|---|---|---|---|---|
| Литое (без ТО) | 180–200 | 120–140 | 2–3 | 60–70 |
| Закалка + старение (Т5) | 280–320 | 200–240 | 3–5 | 85–95 |
| Закалка + полное старение (Т6) | 320–340 | 240–260 | 2–4 | 95–105 |
Отливки АЛ7-4 востребованы в машиностроении для производства корпусных деталей, кронштейнов, рычагов, фланцев и элементов гидравлических систем. Сплав применяется в:
Рабочий диапазон температур для отливок АЛ7-4 — от –60 до +200 C. При температурах выше 150 C наблюдается снижение прочностных характеристик, поэтому для длительной эксплуатации при нагреве рекомендуется применять сплав с дополнительным легированием никелем или титаном.
Сплав АЛ7-4 обладает умеренной коррозионной стойкостью. Медь, входящая в состав, снижает сопротивление общей коррозии по сравнению с чисто алюминиевыми сплавами, однако в атмосферных условиях и в пресной воде отливки сохраняют работоспособность без дополнительной защиты. Для эксплуатации в агрессивных средах рекомендуется анодирование или нанесение лакокрасочных покрытий.
При контакте с морской водой возможно образование точечной коррозии, поэтому для судовой арматуры применяют протекторную защиту или цинковое покрытие. Сварка отливок АЛ7-4 выполняется аргонодуговым методом с присадочной проволокой того же состава; после сварки требуется повторная термическая обработка для восстановления свойств в зоне шва.
Методы контроля отливок АЛ7-4 включают рентгенографический контроль для выявления внутренних дефектов, капиллярную дефектоскопию для обнаружения поверхностных трещин и гидравлические испытания для проверки герметичности. Допустимые уровни пористости и неметаллических включений регламентируются ГОСТ 1583–93 и отраслевыми стандартами.
АЛ7-4 содержит повышенное количество меди (3–5 %) по сравнению с АЛ7 (1,5–2,5 %), что обеспечивает более высокую прочность после термической обработки, но снижает пластичность и коррозионную стойкость.
Стандартный режим — закалка при 515–525 C с выдержкой 4–8 часов, охлаждение в воде с температурой 60–100 C, затем старение при 150–170 C в течение 6–10 часов.
Да, сварка выполняется аргонодуговым методом с присадочным материалом того же состава. После сварки необходима повторная закалка и старение для восстановления механических свойств в зоне термического влияния.
Основные дефекты — усадочная пористость в массивных сечениях, горячие трещины при неправильном выборе температуры заливки и газовая пористость при недостаточной дегазации расплава.