


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


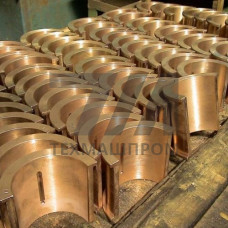
Металлические отливки БрА10Ж3 — это фасонные изделия, получаемые литьём в кокиль, по выплавляемым моделям или в песчано-глинистые формы из алюминиево-железистой бронзы марки БрА10Ж3. Материал относится к группе безоловянных бронз, легированных алюминием (8,5–10,5%) и железом (2,0–4,0%), что обеспечивает высокий комплекс механических свойств без применения дорогостоящего олова. Отливки из БрА10Ж3 сочетают повышенную прочность, твёрдость и износостойкость с хорошей коррозионной стойкостью в морской воде, влажной атмосфере и слабоагрессивных средах.
Технология литья БрА10Ж3 требует учёта склонности сплава к плёночности и усадке. Для получения плотных отливок без газовых раковин применяют модифицирование, фильтрацию расплава и контролируемое охлаждение в форме. Механические свойства отливок регламентируются ГОСТ 493-79: предел прочности при растяжении — не менее 490 МПа, относительное удлинение — не менее 15%, твёрдость по Бринеллю — 110–160 НВ. После термической обработки (закалка с 950–1000 C и отпуск) прочностные характеристики возрастают до 590–640 МПа при сохранении пластичности.
Структура БрА10Ж3 в литом состоянии представляет собой твёрдый раствор алюминия в меди с включениями железосодержащей фазы, которая выполняет роль упрочнителя. Железо, вводимое в состав, измельчает зерно и повышает сопротивление абразивному изнашиванию. Алюминий обеспечивает образование плотной оксидной плёнки на поверхности, что определяет коррозионную стойкость материала в условиях повышенной влажности и контакта с морской водой.
Отливки БрА10Ж3 характеризуются:
Металлические отливки БрА10Ж3 применяются в узлах, работающих в условиях интенсивного трения, ударных нагрузок и агрессивных сред. Из сплава изготавливают корпусные детали арматуры, гребные винты, рабочие колёса насосов, втулки, седла клапанов, червячные венцы и направляющие аппараты гидромашин. Материал востребован в судостроении, химическом машиностроении, металлургическом оборудовании и системах водоподготовки.
Типовые позиции литых изделий:
При заказе металлических отливок БрА10Ж3 необходимо указывать способ литья, класс точности по ГОСТ 26645-85, группу сложности и требования к механическим свойствам. Контроль качества включает химический анализ, рентгенографический контроль плотности и гидроиспытания на герметичность для корпусных деталей. Допускается исправление литейных дефектов заваркой с последующей термообработкой, если это не снижает эксплуатационные характеристики изделия.
| Параметр | Литьё в кокиль | Литьё по выплавляемым моделям | Литьё в песчаные формы |
|---|---|---|---|
| Предел прочности, МПа | 540–590 | 520–570 | 490–540 |
| Относительное удлинение, % | 15–20 | 15–18 | 12–15 |
| Твёрдость, НВ | 130–160 | 120–150 | 110–140 |
| Шероховатость поверхности, Ra, мкм | 6,3–12,5 | 3,2–6,3 | 12,5–25 |
| Минимальная толщина стенки, мм | 5 | 2 | 8 |
Основные методы — литьё в кокиль, по выплавляемым моделям и в песчано-глинистые формы. Выбор определяется серийностью, требованиями к точности и шероховатости поверхности. Кокильное литьё обеспечивает лучшую плотность и механические свойства, литьё по выплавляемым моделям — максимальную точность сложнопрофильных деталей.
По ГОСТ 493-79 предел прочности при растяжении составляет не менее 490 МПа, относительное удлинение — не менее 15%, твёрдость — 110–160 НВ. После термической обработки прочность повышается до 590–640 МПа.
Сплав устойчив в морской воде, влажной морской атмосфере, растворах солей и слабых органических кислотах. Отливки используются в судовых системах, насосном оборудовании и арматуре, контактирующих с морской водой.
Допускается заварка раковин, рыхлот и трещин аргонодуговой сваркой с применением присадочного прутка того же состава. После заварки проводится термическая обработка для снятия напряжений и восстановления структуры.