


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


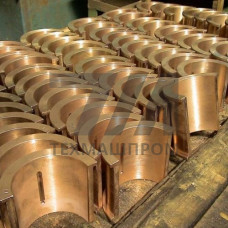
Металлические отливки БрА10Ж3Мц2 — это фасонные заготовки из безоловянной бронзы, легированной алюминием, железом и марганцем. Материал относится к группе высокопрочных алюминиевых бронз, работающих в узлах трения с высокими удельными нагрузками. Отливки из БрА10Ж3Мц2 сочетают высокую твёрдость, коррозионную стойкость в морской воде и способность выдерживать ударные нагрузки, что определяет их применение в тяжёлом машиностроении и судостроении.
По ГОСТ 18175-78 бронза БрА10Ж3Мц2 содержит алюминий в пределах 9,0–11,0 %, железо 2,0–4,0 %, марганец 1,0–2,0 %, остальное — медь. Легирование железом способствует измельчению зерна и повышению прочностных характеристик без потери пластичности. Марганец увеличивает коррозионную стойкость в агрессивных средах и улучшает технологические свойства при литье. Структура отливок — +-эвтектоид, формирующийся при медленном охлаждении в песчано-глинистые формы.
Фасонные отливки из БрА10Ж3Мц2 после нормализации демонстрируют стабильный комплекс механических характеристик. Материал сохраняет работоспособность в интервале температур от –40 C до +300 C, что позволяет применять его в узлах, эксплуатирующихся в условиях переменных тепловых нагрузок.
| Параметр | Значение | Метод контроля | Условия испытаний | Типичное применение |
|---|---|---|---|---|
| Предел прочности в | 490–590 МПа | Растяжение по ГОСТ 1497 | 20 C | Нагруженные корпуса арматуры |
| Предел текучести 0,2 | 196–245 МПа | Растяжение | 20 C | Расчёт допускаемых напряжений |
| Относительное удлинение | 12–20 % | Растяжение | 20 C | Детали с ударной нагрузкой |
| Твёрдость HB | 110–160 | Бринелль | 20 C | Пары трения, втулки |
Отливки БрА10Ж3Мц2 изготавливаются литьём в песчаные формы, по выплавляемым моделям и в кокиль. Для крупногабаритных корпусных деталей применяется литьё в холоднотвердеющие смеси. Жидкотекучесть сплава достаточна для получения тонкостенных отливок сложной конфигурации, однако склонность к усадке требует установки прибылей в местах тепловых узлов. Рекомендуемая температура заливки — 1150–1200 C, температура подогрева кокиля — 200–300 C.
Металлические отливки БрА10Ж3Мц2 востребованы в узлах, где сочетание антифрикционных свойств и коррозионной стойкости критично для ресурса оборудования:
Отливки БрА10Ж3Мц2 хорошо обрабатываются резанием, при этом для получения чистоты поверхности Ra 1,25–2,5 мкм рекомендуется применять твердосплавный инструмент с подачей 0,1–0,3 мм/об. Материал устойчив к кавитационному изнашиванию и не искрит при ударных нагрузках, что допускает его использование во взрывоопасных зонах нефтегазовых объектов. В паре с закалённой сталью бронза обеспечивает низкий коэффициент трения (0,08–0,12) при смазке, что снижает энергопотери в передачах.
Используется литьё в песчано-глинистые формы для крупных корпусных деталей, литьё в кокиль для серийных заготовок среднего размера и литьё по выплавляемым моделям для сложнопрофильных деталей с высокой точностью размеров.
Химический состав и механические свойства регламентируются ГОСТ 18175-78. Допускается контроль по ТУ предприятия-изготовителя при условии соответствия требованиям заказчика.
Да, бронза устойчива к коррозии в морской воде и атмосферных условиях, поэтому применяется для деталей судовых систем, арматуры и гребных винтов.
Возможны усадочная пористость, газовые раковины и горячие трещины. Контроль проводится визуальным осмотром, капиллярной дефектоскопией и рентгенографическим контролем ответственных деталей.