


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


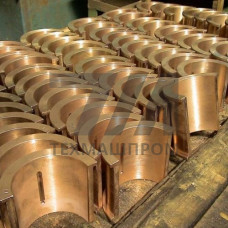
Металлические отливки БрА9Ж4Н4Мц1 — это фасонное литьё из безоловянной бронзы марки БрА9Ж4Н4Мц1, легированной алюминием, железом, никелем и марганцем. Материал относится к группе алюминиевых бронз с высокими механическими характеристиками и предназначен для изготовления деталей, работающих в условиях интенсивного изнашивания, ударных нагрузок и повышенных температур.
Химический состав сплава регламентируется ГОСТ 18175–78 и характеризуется содержанием алюминия в пределах 8,8–10,0 %, железа 3,5–5,0 %, никеля 3,5–5,0 %, марганца 0,8–2,0 %. Такое сочетание легирующих элементов обеспечивает упрочнение твёрдого раствора и формирование интерметаллидных фаз, что даёт предел прочности при литье в песчаные формы не менее 590 МПа, предел текучести — 245 МПа, относительное удлинение — 12 %. Твёрдость отливок после нормализации достигает 170–200 HB.
Отливки БрА9Ж4Н4Мц1 изготавливаются методами литья в песчано-глинистые формы, по выплавляемым моделям и в кокиль. Сплав обладает удовлетворительной жидкотекучестью, однако склонен к образованию усадочной пористости и окисных плён, поэтому требует применения прибылей увеличенного сечения и модифицирования перед заливкой. Линейная усадка составляет 1,4–1,6 %, что необходимо учитывать при проектировании модельной оснастки.
Механические свойства отливок зависят от способа литья: при литье в кокиль прочность возрастает до 650 МПа, а пластичность снижается до 8 %. Для снятия внутренних напряжений и стабилизации структуры применяется отжиг при 650–700 C с выдержкой 2–3 часа. После механической обработки детали могут подвергаться закалке с 950 C и отпуску при 400–500 C для повышения твёрдости до 240 HB.
Бронза БрА9Ж4Н4Мц1 сохраняет работоспособность при температурах до 400 C, что позволяет применять её в узлах, контактирующих с перегретым паром и горячими газами. Материал устойчив к коррозии в морской воде, влажной атмосфере и слабоагрессивных средах, включая разбавленные растворы серной и соляной кислот. Антифрикционные свойства сплава обеспечивают низкий коэффициент трения в паре с закалённой сталью при смазке и в условиях ограниченной смазки.
Отливки из БрА9Ж4Н4Мц1 поддаются всем видам механической обработки: точению, фрезерованию, сверлению и шлифованию. Свариваемость ограничена — соединения выполняются аргонодуговой сваркой с предварительным подогревом до 300–400 C и применением присадочных прутков того же состава. Допускается пайка твёрдыми припоями.
Фасонные отливки из БрА9Ж4Н4Мц1 востребованы в машиностроении для производства деталей, испытывающих высокие удельные давления и знакопеременные нагрузки:
| Способ литья | Предел прочности, МПа | Предел текучести, МПа | Относительное удлинение, % | Твёрдость, HB |
|---|---|---|---|---|
| В песчаные формы | 590 | 245 | 12 | 170–190 |
| В кокиль | 650 | 280 | 8 | 180–200 |
| По выплавляемым моделям | 610 | 260 | 10 | 175–195 |
При заказе металлических отливок БрА9Ж4Н4Мц1 необходимо указывать способ литья, категорию прочности, требования к герметичности и допуски на механическую обработку. Контроль качества включает химический анализ, испытания на растяжение и проверку плотности гидравлическим или пневматическим методом для ответственных деталей.
Используются литьё в песчано-глинистые формы, в кокиль и по выплавляемым моделям. Выбор метода определяется серийностью, требованиями к точности и механическим свойствам отливки.
Ограничений по массе нет — отливки изготавливаются от нескольких граммов до нескольких тонн. Крупногабаритные отливки выполняются литьём в песчаные формы с применением стержневых ящиков.
Для снятия внутренних напряжений рекомендуется отжиг при 650–700 C. Для повышения твёрдости деталей, работающих на износ, применяется закалка с 950 C и отпуск при 400–500 C.
Сплав устойчив к морской воде, влажной атмосфере, перегретому пару и слабоагрессивным растворам кислот. Рабочая температура — до 400 C.