


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


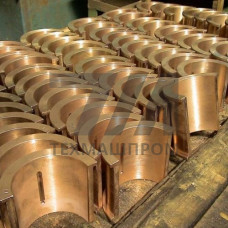
Металлические отливки из бронзы БрО10Ф1 — это фасонные заготовки, получаемые литьём в кокиль, песчано-глинистые формы или центробежным способом из оловянно-фосфористой бронзы. Сплав нормируется ГОСТ 613–79 и относится к группе оловянных бронз с добавлением фосфора, который выполняет функцию раскислителя и повышает антифрикционные свойства. В отличие от безоловянных аналогов, БрО10Ф1 сохраняет стабильный коэффициент трения в паре со сталью при граничной смазке и ударных нагрузках.
Химический состав регламентирован: олово — 9,0–11,0 %, фосфор — 0,4–1,1 %, остальное — медь. Легирующая комбинация обеспечивает формирование твёрдой эвтектоидной составляющей CuP, которая распределяется по пластичной медной основе. Именно эта структура определяет износостойкость отливок в узлах трения скольжения, работающих при удельных давлениях до 15–20 МПа.
Отливки из БрО10Ф1 получают несколькими методами, каждый из которых определяет плотность и механические свойства заготовки:
Усадка сплава при затвердевании составляет около 1,4–1,6 %, что требует корректировки размеров модели. Жидкотекучесть БрО10Ф1 достаточна для заполнения стенок толщиной от 5 мм, однако для тонкостенных отливок рекомендуется подогрев формы до 150–200 C. Литейные напряжения снимаются отжигом при 600–650 C с последующим медленным охлаждением.
Механические характеристики отливок зависят от способа литья. Для заготовок, отлитых в кокиль, временное сопротивление разрыву достигает 260–300 МПа, относительное удлинение — 4–6 %. Твёрдость по Бринеллю находится в диапазоне 80–110 HB. Предел текучести составляет не менее 130 МПа, что позволяет применять отливки в нагруженных узлах без пластической деформации.
Антифрикционные свойства БрО10Ф1 проявляются в паре с закалённой сталью (HRC 45–55) при смазке маслом. Сплав не склонен к схватыванию с контртелом, выдерживает кратковременные перегревы до 250 C без потери твёрдости. Коэффициент трения в установившемся режиме — 0,008–0,012 при обильной смазке.
| Параметр | Литьё в кокиль | Центробежное литьё | Литьё в песчаные формы | Метод испытания |
|---|---|---|---|---|
| Временное сопротивление, МПа | 280 | 300 | 260 | ГОСТ 1497 |
| Относительное удлинение, % | 5 | 6 | 4 | ГОСТ 1497 |
| Твёрдость, HB | 95 | 105 | 85 | ГОСТ 9012 |
| Плотность, г/см | 8,8 | 8,8 | 8,7 | ГОСТ 18898 |
Металлические отливки БрО10Ф1 востребованы в узлах, где сочетаются высокие контактные нагрузки и необходимость низкого трения. Основные области использования:
Отливки из БрО10Ф1 применяются в судостроении для дейдвудных подшипников и рулевых устройств, где требуется коррозионная стойкость в морской воде. В пищевом машиностроении сплав допущен к контакту с агрессивными средами при условии отсутствия абразивных частиц. Химическая стойкость материала достаточна для работы в слабокислых растворах при температуре до 100 C.
Приёмка металлических отливок БрО10Ф1 включает визуальный осмотр, проверку геометрических размеров и контроль химического состава спектральным методом. Для ответственных деталей проводится рентгенографический контроль на наличие усадочных раковин и газовой пористости. Герметичность корпусных отливок проверяется гидроиспытаниями при давлении, превышающем рабочее в 1,5 раза.
Допустимые дефекты регламентируются ГОСТ 613–79: не допускаются трещины, спаи, недоливы. Раковины и поры, выходящие на поверхность, подлежат заварке с последующей зачисткой. Механическая обработка отливок выполняется резцами из твёрдых сплавов при скорости резания 150–250 м/мин — материал склонен к налипанию на инструмент, поэтому применяются СОЖ на масляной основе.
Используются литьё в кокиль, центробежное литьё, литьё по выплавляемым моделям и в песчано-глинистые формы. Выбор метода зависит от конфигурации детали, требуемой плотности и серийности производства.
Твёрдость по Бринеллю составляет 80–110 HB в зависимости от способа литья. Центробежное литьё даёт более высокие значения — до 105–110 HB за счёт плотной структуры.
Основное применение — подшипники скольжения, втулки, вкладыши, червячные венцы, направляющие элементы гидросистем и детали трубопроводной арматуры, работающие при высоких контактных нагрузках.
Недопустимы трещины, спаи, недоливы и сквозная пористость. Поверхностные раковины могут быть заварены с последующей зачисткой, если они не снижают герметичность детали.