


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


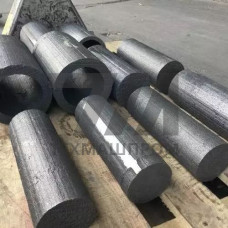
Металлические отливки ЧХ2 — это группа фасонных изделий, получаемых литьём в песчано-глинистые или холоднотвердеющие формы из легированной стали марки 110Г13Л (аналог ЧХ2 по ГОСТ 977-88). Материал относится к высокомарганцовистым аустенитным сталям с содержанием марганца 11,5–15,0 % и углерода 0,9–1,4 %. Главная эксплуатационная особенность — способность к наклёпу: под ударными нагрузками поверхностный слой упрочняется до 400–550 HB, сохраняя вязкую сердцевину. Это делает отливки ЧХ2 незаменимыми в узлах, работающих в условиях интенсивного абразивного износа в сочетании с ударными воздействиями.
Изготовление отливок ЧХ2 ведётся методом литья в разовые формы. Жидкотекучесть стали 110Г13Л позволяет получать фасонные заготовки сложной конфигурации с толщиной стенки от 10 до 150 мм. Усадка при кристаллизации составляет 2,5–3,0 %, что учитывается при конструировании литейной оснастки. Термообработка обязательна: аустенизация при 1050–1100 C с последующим водяным охлаждением. После закалки структура — однородный аустенит с твёрдостью 180–230 HB, что обеспечивает высокую обрабатываемость резанием на финишных операциях.
Химический состав регламентируется ГОСТ 977-88 и включает:
После полной термообработки отливки ЧХ2 демонстрируют предел текучести 350–400 МПа, временное сопротивление 750–900 МПа, относительное удлинение 25–35 %. Ударная вязкость KCU достигает 200 Дж/см. В процессе эксплуатации под нагрузкой 0,5–2,0 Дж/см поверхность наклёпывается: микротвёрдость возрастает до 450–550 HV на глубину 3–10 мм. Именно этот механизм обеспечивает ресурс в 3–5 раз выше, чем у отливок из среднеуглеродистых сталей, при работе с рудой, щебнем, песком и другими абразивными материалами.
| Параметр | Значение | Метод контроля | Условия испытания | Норматив |
|---|---|---|---|---|
| Предел текучести | 350–400 МПа | Растяжение | 20 C | ГОСТ 1497 |
| Временное сопротивление | 750–900 МПа | Растяжение | 20 C | ГОСТ 1497 |
| Относительное удлинение | 25–35 % | Растяжение | 20 C | ГОСТ 1497 |
| Ударная вязкость KCU | 200 Дж/см | Испытание на изгиб | 20 C | ГОСТ 9454 |
| Твёрдость после закалки | 180–230 HB | Бринелль | — | ГОСТ 9012 |
| Твёрдость после наклёпа | 400–550 HB | Бринелль | ударная нагрузка | ГОСТ 9012 |
Отливки ЧХ2 востребованы в горнодобывающей отрасли, на обогатительных фабриках и в строительной индустрии. Типовые изделия — футеровочные плиты мельниц, брони дробилок, молотки, била, конусы и чаши конусных дробилок, ковши экскаваторов, звенья гусеничных траков, зубья ковшей. Материал работает при температурах от –40 до +200 C; при более высоком нагреве аустенит распадается, и стойкость к износу снижается.
Ключевые области применения:
При заказе отливок ЧХ2 указывают массу заготовки, габаритные размеры, класс точности по ГОСТ 26645 и необходимость механической обработки. Контроль качества включает химический анализ, ультразвуковую дефектоскопию и проверку твёрдости после термообработки. Для ответственных узлов возможно проведение радиографического контроля на отсутствие усадочных раковин и газовых пор.
ЧХ2 — это условное обозначение марки стали по ГОСТ 977-88, а 110Г13Л — её буквенно-цифровой эквивалент. Технические требования, химический состав и механические свойства идентичны. Разница только в системе обозначений, принятой в конструкторской документации.
Практический диапазон — от 10 до 150 мм. При толщине более 150 мм затрудняется сквозная прокаливаемость при аустенизации, что может привести к выделению карбидов по границам зёрен и снижению ударной вязкости. Для толстостенных изделий требуется корректировка режима термообработки.
Сварка возможна, но требует предварительного подогрева до 150–200 C и применения аустенитных электродов типа ЦЛ-11 или аналогичных. После сварки обязателен отпуск при 250–300 C для снятия напряжений. Зона термического влияния склонна к охрупчиванию, поэтому сварные соединения не рекомендуется использовать в узлах с высокими ударными нагрузками.
Ресурс зависит от абразивности руды, крупности питания и режима помола. В типовых условиях переработки железной руды с крупностью питания 25 мм ресурс футеровки составляет 8–14 месяцев, что в 3–5 раз превышает показатели плит из стали 45Л или 35ГЛ. Точный расчёт выполняется по методике, учитывающей удельный расход материала.