


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


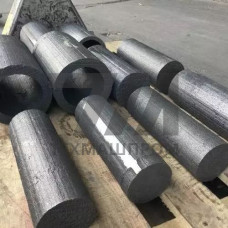
ЧХ28П — высокохромистый чугун с содержанием хрома 26–30 %, легированный кремнием и марганцем в пределах 1,0–1,5 % и 0,5–1,0 % соответственно. Углерод — 0,8–1,2 %, что обеспечивает структуру с карбидной фазой Cr7C3 в ферритной или феррито-перлитной матрице. Буква «П» в маркировке указывает на повышенную жаростойкость и стойкость к газовой коррозии. Отливки получают литьём в песчано-смоляные или керамические формы, реже — центробежным способом для тел вращения.
| Параметр | Значение | Условия | Метод контроля | Единица |
|---|---|---|---|---|
| Предел прочности при растяжении | 200 | 20 C | ГОСТ 1497 | МПа |
| Твёрдость по Бринеллю | 220–280 | литое состояние | ГОСТ 9012 | HB |
| Жаростойкость | до 1100 | воздух, окалина | ГОСТ 6130 | C |
| Скорость окисления | 0,5 | 1000 C, 100 ч | гравиметрия | г/(мч) |
| Толщина стенки отливки | 8–120 | литьё в формы | ГОСТ 26645 | мм |
Карбиды хрома типа Cr7C3 и Cr23C6 образуют разветвлённый каркас, который ограничивает пластичность, но повышает сопротивление абразивному износу и эрозии при высоких температурах. Кремний модифицирует матрицу и повышает жаростойкость за счёт формирования плотной оксидной плёнки SiO2–Cr2O3. Марганец стабилизирует аустенит в ликвационных зонах, что снижает склонность к образованию горячих трещин при кристаллизации массивных сечений.
Расплав ЧХ28П склонен к повышенной вязкости, поэтому заливку ведут при температуре 1420–1480 C с перегревом над линией ликвидуса не менее 80 C. Для компенсации усадки (1,8–2,2 %) применяют прибыли с экзотермическими вставками. Термообработка отливок — отжиг при 780–820 C с выдержкой 4–6 ч и медленным охлаждением, что снижает внутренние напряжения и стабилизирует размеры. Механическая обработка возможна только твёрдосплавным инструментом; литейные припуски минимизируют, поскольку резание карбидосодержащей структуры экономически затратно.
Чугун ЧХ28П не предназначен для работы в восстановительных средах с высоким парциальным давлением водорода и в контакте с расплавами щелочных металлов. При циклических теплосменах с перепадом более 400 C в отливках сложной геометрии возможно образование термических трещин из-за низкой теплопроводности (12–15 Вт/(мК)). Сварка литья ЧХ28П ограниченно применима: требуется подогрев до 300–400 C и электроды на никелевой основе, при этом зона термического влияния теряет жаростойкость.
В окислительной газовой среде — до 1100 C при отсутствии знакопеременных теплосмен. В восстановительных средах верхний предел снижается до 900–950 C.
ЧХ28П занимает промежуточное положение по содержанию хрома: ниже ЧХ32 по жаростойкости, но превосходит ЧХ22С по стойкости к окалинообразованию. Кремний в ЧХ28П вводится в меньшем количестве, что улучшает литейные свойства.
Литьё в керамические формы по выплавляемым моделям или центробежное литьё для тел вращения. Песчано-смоляные формы дают шероховатость Rz 80–160 и требуют увеличенных припусков.
Да. На образцах-свидетелях выполняют металлографический анализ на содержание карбидной фазы и макрошлиф на пористость. Для ответственных деталей применяют ультразвуковую дефектоскопию по ГОСТ 24507.