


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


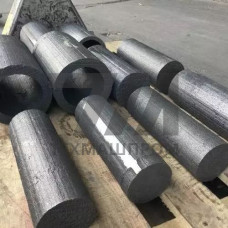
Металлические отливки ЧХ9Н5 — это фасонное литьё из хромоникелевой жаростойкой стали аустенитного класса, предназначенное для изготовления деталей, эксплуатируемых при температурах до 900 C. Марка ЧХ9Н5 регламентируется ГОСТ 2176 и относится к группе сталей с высоким содержанием хрома (8,5–10,0 %) и никеля (4,0–6,0 %), что обеспечивает сочетание окалиностойкости, жаропрочности и технологичности при изготовлении сложнопрофильных отливок.
Основное назначение отливок ЧХ9Н5 — работа в средах с окислительной атмосферой, где требуется длительная сопротивляемость газовой коррозии при циклических теплосменах. Сталь характеризуется стабильной структурой аустенита, не претерпевающей фазовых превращений в рабочем диапазоне температур, что исключает рост внутренних напряжений и коробление крупногабаритных корпусных деталей.
Отливки ЧХ9Н5 изготавливаются методами литья в песчано-глинистые формы, по выплавляемым моделям и в оболочковые формы. Высокая жидкотекучесть стали позволяет получать тонкостенные отливки сложной конфигурации с минимальными литейными уклонами. Усадка при кристаллизации составляет 1,8–2,2 %, что учитывается при конструировании модельной оснастки.
Механическая обработка отливок ЧХ9Н5 затруднена из-за склонности аустенитной стали к наклёпу и низкой теплопроводности. Рекомендуется применение твердосплавного инструмента с обильным охлаждением и пониженными режимами резания. Сварка отливок выполняется электродами типа ЦЛ-25 или аргонодуговой сваркой с присадочной проволокой аналогичного химического состава.
Механические свойства отливок ЧХ9Н5 определяются после нормализации с высоким отпуском. Предел прочности при растяжении составляет 440–540 МПа, предел текучести — 200–240 МПа, относительное удлинение — не менее 20 %. Твёрдость отливок находится в диапазоне 131–179 HB, что обеспечивает удовлетворительную обрабатываемость резанием.
Жаростойкость ЧХ9Н5 характеризуется скоростью окисления не более 0,5 г/(мч) при 900 C. Сталь не склонна к росту зерна при длительных выдержках, что сохраняет исходные механические свойства в процессе эксплуатации. Длительная прочность при 800 C составляет около 20 МПа на базе 1000 часов.
| Параметр | Значение | Метод контроля | Условия | Норматив |
|---|---|---|---|---|
| Содержание Cr | 8,5–10,0 % | Спектральный анализ | Плавка | ГОСТ 2176 |
| Содержание Ni | 4,0–6,0 % | Химический анализ | Плавка | ГОСТ 2176 |
| Предел прочности | 440–540 МПа | Растяжение | 20 C | ГОСТ 1497 |
| Относительное удлинение | 20 % | Растяжение | 20 C | ГОСТ 1497 |
| Твёрдость | 131–179 HB | Бринелль | После термообработки | ГОСТ 9012 |
Отливки ЧХ9Н5 востребованы в узлах, где сочетаются высокие температуры и умеренные механические нагрузки. Основные области применения:
Отливки ЧХ9Н5 применяются в средах с серосодержащими газами ограниченно — при концентрациях серы свыше 1 г/м скорость коррозии возрастает. Для агрессивных хлорсодержащих сред марка не рекомендуется. Детали, работающие при температурах ниже 600 C, могут заменяться более экономичными отливками из стали 20Х25Н19С2 при соответствующем пересчёте нагрузок.
Приёмка отливок ЧХ9Н5 включает визуальный и измерительный контроль геометрических параметров, проверку химического состава от каждой плавки и механических испытаний на образцах, вырезанных из тела отливки или отдельно отлитых проб. Для ответственных деталей, работающих под давлением, применяется радиографический контроль или ультразвуковая дефектоскопия по ГОСТ 7512 и ГОСТ 17410.
Допустимые дефекты литья — раковины, рыхлоты, неметаллические включения — регламентируются ГОСТ 19200 и конкретизируются в технических условиях на изделие. Заварка дефектных участков допускается с последующей повторной термообработкой и контролем качества сварного шва.
Рабочая температура отливок ЧХ9Н5 ограничена 900 C в окислительной атмосфере. При 950 C скорость окалинообразования возрастает в 3–4 раза, поэтому для длительной эксплуатации выше 900 C рекомендуется применять стали с большим содержанием хрома и никеля.
Сварка выполняется аргонодуговым способом с присадочной проволокой Св-06Х25НМТЮ или электродами ЦЛ-25. Перед сваркой деталь подогревается до 200–300 C, после сварки рекомендуется высокий отпуск при 800–850 C для снятия остаточных напряжений.
Допустимость дефектов определяется ГОСТ 19200 и техническими условиями. Для неответственных поверхностей допускаются единичные раковины глубиной до 3 мм, для уплотнительных поверхностей — только после заварки и зачистки. Критичные зоны контролируются радиографией.
ЧХ9Н5 содержит меньше хрома и никеля, что снижает жаростойкость примерно на 100 C, но улучшает обрабатываемость и снижает стоимость отливки. Для узлов с рабочей температурой до 900 C ЧХ9Н5 экономически предпочтительнее.