


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


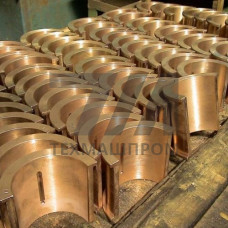
ГОСТ 26645-85 распространяется на отливки из металлов и сплавов, получаемые литьём в песчаные формы, в кокиль, под давлением, по выплавляемым моделям и другими способами, и устанавливает классы точности размеров, классы точности массы и степени коробления. Стандарт не нормирует химический состав и механические свойства сплава — эти параметры задаются маркой и отдельным стандартом, а ГОСТ 26645-85 регламентирует геометрическую точность готовой отливки. Именно по нему назначают допуски на размеры, припуски на механическую обработку и допустимые отклонения массы, что напрямую определяет себестоимость литья и объём последующей механообработки.
Стандарт устанавливает 11 классов точности размеров — с 1-го по 11-й, где 1-й соответствует наиболее высокой точности. Класс точности назначают в зависимости от способа литья, габаритов отливки, толщины стенок и технологической оснастки. Для каждого класса нормируется допуск на линейный размер в интервалах номиналов от 0–6 мм до свыше 1000 мм. Допуски симметричны относительно номинала, если иное не указано в чертеже.
Точность массы нормируется отдельными классами — с 1-го по 16-й. Отклонение фактической массы отливки от номинальной зависит от плотности сплава, усадки и стабильности размеров формы. Для отливок ответственного назначения класс точности массы назначают не ниже 7–8, что требует контроля плотности расплава и стабильности заливки. Степени коробления обозначают арабскими цифрами от 1 до 10; коробление учитывают при назначении припусков на плоские и протяжённые поверхности.
| Способ литья | Класс точности размеров | Класс точности массы | Степень коробления | Типовой материал |
|---|---|---|---|---|
| Литьё по выплавляемым моделям | 2–4 | 2–5 | 1–3 | 08Х18Н10Т, 40Х |
| Литьё под давлением | 3–5 | 3–6 | 2–4 | АК12, АК7ч |
| Литьё в кокиль | 5–7 | 5–8 | 3–5 | АК9ч, СЧ20 |
| Литьё в песчаные формы | 7–10 | 8–12 | 5–8 | СЧ25, 35Л |
| Центробежное литьё | 5–8 | 6–9 | 3–6 | БрО5Ц5С5, 20Х25Н19С2Л |
Припуск на механическую обработку назначают по ГОСТ 26645-85 в увязке с классом точности размеров и степенью коробления. Для каждого класса точности и интервала номинального размера стандарт задаёт минимальный односторонний припуск, обеспечивающий снятие литейной корки и дефектного слоя. Отклонения формы и расположения поверхностей — смещение по плоскости разъёма, перекос стержня, коробление — нормируются отдельно и суммируются с допуском на размер. Контроль выполняют штангенциркулями, микрометрами, координатно-измерительными машинами и шаблонами; для серийной продукции применяют калибры.
Отливки, аттестованные по классам точности ГОСТ 26645-85, применяют в узлах, где требуется минимизировать припуск и обеспечить взаимозаменяемость без дополнительной подгонки.
Стандарт устанавливает классы точности размеров (1–11), классы точности массы (1–16) и степени коробления (1–10) для отливок из металлов и сплавов, а также припуски на механическую обработку. Химический состав и механические свойства сплава он не регламентирует.
Класс назначают по способу литья, габаритам, толщине стенок и требуемой взаимозаменяемости. Для литья под давлением и по выплавляемым моделям характерны 2–5 классы, для литья в песчаные формы — 7–10 классы.
Это независимые характеристики. Точность массы зависит от плотности сплава, усадки и стабильности заливки, поэтому её нормируют отдельным классом. Для ответственных отливок класс точности массы обычно не ниже 7–8.
Да. Степень коробления суммируется с допуском на размер и влияет на минимальный припуск на механическую обработку, особенно для протяжённых плоских поверхностей.