


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


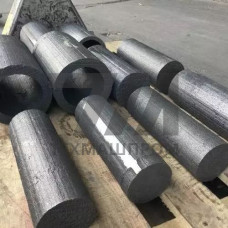
Металлические отливки КЧ55-4 — это фасонные заготовки из ковкого чугуна с ферритной металлической основой, получаемые по технологии продолжительного графитизирующего отжига белого чугуна. Маркировка расшифровывается следующим образом: КЧ — ковкий чугун, 55 — гарантированный предел прочности при растяжении в кгс/мм (550 МПа), 4 — относительное удлинение в процентах. Материал сочетает высокую пластичность с удовлетворительной обрабатываемостью резанием, что делает его востребованным для деталей, работающих при ударных и знакопеременных нагрузках.
Отливки КЧ55-4 изготавливаются методом литья в песчано-глинистые формы, реже — в оболочковые формы из термореактивных смесей. После кристаллизации отливки подвергаются двухстадийному отжигу: первая стадия при 950–1000 C обеспечивает распад цементита, вторая — при 700–750 C способствует ферритизации матрицы. В результате графит приобретает хлопьевидную форму, которая не создаёт концентраторов напряжений в отличие от пластинчатого графита серого чугуна.
Ферритная структура КЧ55-4 обеспечивает предел текучести на уровне 340–360 МПа при твёрдости 149–197 HB. Ударная вязкость материала достигает 0,5–0,7 МДж/м, что позволяет применять отливки в узлах, испытывающих динамические нагрузки. Относительное удлинение 4% гарантирует способность детали к упругопластической деформации без разрушения при перегрузках.
| Параметр | КЧ55-4 | КЧ30-6 | КЧ37-12 |
|---|---|---|---|
| Предел прочности, МПа | 550 | 300 | 370 |
| Относительное удлинение, % | 4 | 6 | 12 |
| Твёрдость, HB | 149–197 | 100–163 | 110–163 |
| Ударная вязкость, МДж/м | 0,5–0,7 | 0,4–0,6 | 0,6–0,8 |
Отливки КЧ55-4 отличаются хорошей жидкотекучестью расплава, что позволяет получать тонкостенные фасонные заготовки сложной конфигурации с толщиной стенки от 4 до 40 мм. Линейная усадка материала составляет 1,5–2,0%, что учитывается при конструировании литейной оснастки и назначении припусков на механическую обработку. Химический состав регламентируется содержанием углерода 2,8–3,2%, кремния 0,8–1,3%, марганца 0,3–0,6% и ограниченным содержанием серы и фосфора.
Обрабатываемость резанием отливок КЧ55-4 оценивается как хорошая: ферритная матрица обеспечивает стабильное стружкодробление при точении и фрезеровании, что снижает износ режущего инструмента. Детали из этого материала хорошо свариваются электродуговой сваркой с применением никелевых электродов, однако сварка рекомендуется только для ремонтных операций, а не для нагруженных соединений.
Благодаря сочетанию прочности и пластичности отливки КЧ55-4 используются в узлах, где требуется восприятие ударных нагрузок и работа при пониженных температурах до –40 C. Материал применяется в следующих отраслях:
Для повышения износостойкости ответственных деталей из КЧ55-4 применяется поверхностная закалка ТВЧ с нагревом до 850–900 C с последующим охлаждением в воде или эмульсии. Твёрдость поверхностного слоя после закалки достигает 45–55 HRC при сохранении вязкой сердцевины, что обеспечивает работоспособность деталей в условиях абразивного изнашивания.
КЧ55-4 имеет хлопьевидную форму графита вместо пластинчатой, что обеспечивает в 2–3 раза более высокую ударную вязкость и пластичность. Предел прочности КЧ55-4 (550 МПа) значительно превышает показатель СЧ20 (200 МПа), что позволяет применять его для более нагруженных деталей.
Рекомендуемый диапазон толщин стенок — от 4 до 40 мм. При меньших толщинах затруднено заполнение формы расплавом, при больших — увеличивается длительность отжига и снижается производительность термического участка.
Да, материал хорошо обрабатывается резанием благодаря ферритной структуре. Рекомендуемые режимы: скорость резания при точении — 80–120 м/мин, подача — 0,2–0,4 мм/об. Применяются твердосплавные пластины марок ВК8 или Т15К6.
Основные методы — визуальный и измерительный контроль геометрии, проверка твёрдости по Бринеллю, испытания на растяжение образцов, вырезанных из тела отливки, а также рентгеновский или ультразвуковой контроль для ответственных деталей.