


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


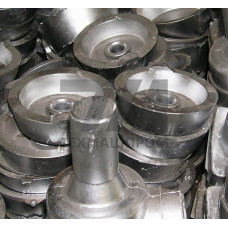
Металлические отливки В124 — категория фасонных заготовок, получаемых методом литья в песчано-глинистые формы и предназначенных для узлов, работающих при статических и динамических нагрузках умеренной интенсивности. Обозначение В124 соответствует категории прочности по ГОСТ 977-88, регламентирующей механические свойства углеродистых и легированных сталей для отливок. Материал данной категории — сталь 20Л или сталь 25Л, подвергнутая нормализации или нормализации с отпуском, что обеспечивает стабильный комплекс характеристик без дополнительной термической обработки на предприятии-потребителе.
Ключевое требование к отливкам категории В124 — гарантированные значения предела текучести и относительного удлинения, проверяемые на образцах, вырезанных из тела отливки или из отдельно отлитых проб. В отличие от категории В123, где допускается контроль только твёрдости, В124 предполагает обязательные испытания на растяжение, что делает её предпочтительной для деталей, воспринимающих расчётные нагрузки в составе несущих металлоконструкций.
Для стали 20Л после нормализации гарантируются следующие показатели: предел текучести — не менее 215 МПа, временное сопротивление разрыву — 410–530 МПа, относительное удлинение — не менее 22 %, ударная вязкость KCU — не менее 0,4 МДж/м. Для стали 25Л значения несколько выше по прочностным характеристикам при незначительном снижении пластичности. Твёрдость отливок после нормализации обычно находится в диапазоне 120–160 HB, что обеспечивает хорошую обрабатываемость резанием.
| Марка стали | Предел текучести, МПа | Временное сопротивление, МПа | Относительное удлинение, % | Ударная вязкость, МДж/м |
|---|---|---|---|---|
| 20Л | 215 | 410–530 | 22 | 0,4 |
| 25Л | 235 | 440–570 | 19 | 0,35 |
| 30Л | 255 | 470–600 | 17 | 0,3 |
Отливки категории В124 изготавливаются из низкоуглеродистых сталей с содержанием углерода 0,17–0,30 %. Формовка выполняется по деревянным или металлическим модельным комплектам с применением холоднотвердеющих смесей или жидкостекольных составов. Для крупногабаритных отливок массой свыше 500 кг используется кокильное литьё или литьё в оболочковые формы, обеспечивающие более высокую геометрическую точность и чистоту поверхности.
После выбивки отливки подвергаются обрубке литниковой системы, зачистке и термообработке. Нормализация проводится при температуре 880–920 C с последующим охлаждением на воздухе. Для снятия внутренних напряжений в сложных по конфигурации отливках применяется дополнительный высокий отпуск при 600–650 C. Контроль качества включает визуальный осмотр, капиллярную или магнитопорошковую дефектоскопию ответственных поверхностей, а также проверку геометрических размеров по чертежу.
Категория В124 востребована при производстве деталей, работающих в диапазоне температур от –40 до +450 C без ударных нагрузок. Основные потребители — предприятия тяжёлого машиностроения, горнодобывающей отрасли и энергетического комплекса.
Использование отливок В124 позволяет конструктору закладывать в расчётную схему гарантированные механические характеристики без учёта разброса свойств, характерного для отливок без термообработки. Для предприятий, не имеющих собственного термического участка, применение готовых нормализованных отливок сокращает производственный цикл и исключает риск брака при нагреве крупногабаритных деталей.
Свариваемость сталей 20Л и 25Л не вызывает затруднений: сварка выполняется электродами типа Э42А или Э50А без предварительного подогрева при толщине стенки до 30 мм. Для более массивных сечений рекомендуется подогрев до 100–150 C. После сварки для восстановления механических свойств в зоне термического влияния проводится местный или общий высокий отпуск.
Категория В124 предусматривает обязательный контроль механических свойств на растяжение — предела текучести, временного сопротивления и относительного удлинения. Категория В123 допускает контроль только твёрдости, что не гарантирует стабильность прочностных характеристик по сечению отливки.
По ГОСТ 977-88 для категории В124 применяются стали 20Л, 25Л и 30Л. Выбор конкретной марки определяется требуемым сочетанием прочности и пластичности, а также условиями свариваемости при монтаже.
Стандартный режим — нормализация при 880–920 C с охлаждением на воздухе. Для отливок сложной конфигурации с перепадами толщин стенок дополнительно проводится отпуск при 600–650 C для снятия внутренних напряжений.
Да, стали 20Л и 25Л обладают хорошей свариваемостью с низкоуглеродистыми и низколегированными прокатными сталями. Сварные соединения, выполненные электродами Э42А–Э50А, обеспечивают равнопрочность основному металлу при соблюдении режимов сварки.