


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


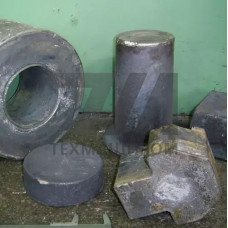
Металлические отливки VAUTID GE200-1420 представляют собой высокохромистый белый чугун с карбидным упрочнением, предназначенный для эксплуатации в условиях интенсивного абразивного износа. Материал сочетает высокую твердость матрицы с объемной долей карбидов, обеспечивая ресурс работы, в 3–5 раз превышающий показатели конструкционных сталей в аналогичных условиях. Отливки GE200-1420 применяются там, где требуется сопротивляемость ударно-абразивному и гидроабразивному изнашиванию при умеренных ударных нагрузках.
VAUTID GE200-1420 — это легированный хромом (до 20–25%) и молибденом чугун с содержанием углерода в диапазоне 2,8–3,2%. Микроструктура материала формируется при контролируемом охлаждении в литейной форме с последующей термической обработкой — низким отпуском для снятия внутренних напряжений. В структуре присутствуют карбиды типа MC, равномерно распределенные в мартенситной или аустенитно-мартенситной матрице. Такая морфология обеспечивает твердость в пределах 58–63 HRC и высокую стойкость к микрорезанию при воздействии кварцевого песка, руды и шлаков.
Отливки GE200-1420 изготавливаются методом литья в песчано-глинистые или оболочковые формы с применением компьютерного моделирования кристаллизации. Это позволяет минимизировать усадочную пористость и получить плотную структуру в массивных сечениях. Каждая партия проходит контроль химического состава методом спектрального анализа и проверку твердости по Роквеллу. Для ответственных применений предусмотрен неразрушающий контроль — ультразвуковая дефектоскопия и радиографический анализ на наличие внутренних раковин и трещин.
Ключевое преимущество отливок VAUTID GE200-1420 — стабильность свойств при температурах до 450 C. Материал сохраняет ударную вязкость на уровне 3–5 Дж/см, что достаточно для работы в дробилках и мельницах без риска хрупкого разрушения. Сопротивление абразивному износу по методу ASTM G65 составляет 0,08–0,12 см потери объема, что сопоставимо с наплавленными карбидными покрытиями, но при этом отливка является монолитным элементом без зоны сплавления и риска отслоения.
| Параметр | Значение | Метод контроля | Единица измерения | Примечание |
|---|---|---|---|---|
| Твердость | 58–63 | HRC | — | после отпуска |
| Содержание хрома | 20–25 | Спектральный анализ | % | основной легирующий элемент |
| Содержание углерода | 2,8–3,2 | Спектральный анализ | % | формирует карбиды |
| Рабочая температура | до 450 | Термопара | C | кратковременно до 500 |
| Абразивный износ | 0,08–0,12 | ASTM G65 | см | потеря объема |
| Ударная вязкость | 3–5 | KCU | Дж/см | без надреза |
Отливки VAUTID GE200-1420 востребованы в горнодобывающей отрасли, цементной промышленности и металлургии. Типовые узлы, изготавливаемые из этого сплава:
При проектировании отливок GE200-1420 необходимо учитывать низкую пластичность материала. Рекомендуется избегать резких переходов сечения, острых углов и концентраторов напряжений. Минимальный радиус сопряжения — 5 мм, толщина стенки — от 15 мм. Для крепежных отверстий предусмотрена обработка твердосплавным инструментом или электроэрозионным методом. Соединение с несущими конструкциями выполняется через стальные закладные элементы, заформованные при литье, либо с помощью клиновых и болтовых фиксаторов с защитными втулками.
По сравнению с марганцовистой сталью 110Г13Л отливки GE200-1420 демонстрируют в 2–3 раза более высокую стойкость к низкоэнергетическому абразивному износу, однако уступают по сопротивлению высокоэнергетическим ударам. В отличие от резиновых футеровок, чугунные отливки сохраняют геометрическую стабильность при температурах выше 100 C и не подвержены старению под воздействием масел и растворителей. Оптимальная область применения — оборудование с кинетической энергией удара до 15 Дж и абразивностью материала свыше 0,3 мг/об по методу Беме.
При толщине стенки до 120 мм обеспечивается равномерная карбидная структура по всему сечению. Для более массивных отливок требуется корректировка режима охлаждения и дополнительный контроль на наличие усадочных дефектов.
Сварка высокохромистого чугуна затруднена из-за склонности к трещинообразованию. Рекомендуется механическое крепление через закладные стальные элементы или применение специальных аустенитных электродов с предварительным подогревом до 300–400 C.
Ресурс зависит от типа перерабатываемого материала и составляет от 800 до 2000 часов при дроблении известняка с абразивностью до 0,5 мг/об. Для кварцита и гранита ресурс снижается до 400–600 часов.
Посадочные поверхности и крепежные отверстия обрабатываются на станках с твердосплавным инструментом. Рабочие поверхности, контактирующие с абразивом, используются в литом состоянии — это повышает износостойкость за счет сохранения поверхностного слоя.