


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


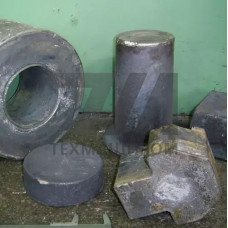
Металлические отливки VAUTID GE300-1558 — это высокохромистые белые чугуны, легированные никелем и молибденом, предназначенные для изготовления деталей, работающих в условиях интенсивного абразивного износа. Материал относится к группе износостойких сплавов с карбидной структурой, обеспечивающей высокую твердость и сопротивление ударно-абразивному воздействию. Отливки VAUTID GE300-1558 применяются в узлах дробильно-сортировочных комплексов, мельничного оборудования и систем пневмотранспорта, где ресурс деталей определяет межремонтный интервал всей установки.
Структура VAUTID GE300-1558 формируется из карбидов хрома типа MC, равномерно распределенных в металлической матрице. Высокое содержание хрома обеспечивает образование первичных карбидов высокой твердости (1200–1600 HV), а никель и молибден стабилизируют аустенитно-мартенситную основу, повышая вязкость и сопротивление выкрашиванию карбидной фазы. Такой баланс позволяет применять отливки в условиях сочетания абразивного изнашивания с умеренными ударными нагрузками.
Отливки VAUTID GE300-1558 производятся методом литья в песчано-глинистые или холоднотвердеющие смеси с последующей термической обработкой. Режим отжига подбирается для снятия внутренних напряжений и оптимизации соотношения аустенита и мартенсита в матрице. Контроль качества включает спектральный анализ химического состава, ультразвуковую дефектоскопию и измерение твердости по методу Роквелла. Допуски на геометрические размеры соответствуют классу точности IT 14–16, что позволяет использовать отливки без дополнительной механической обработки в большинстве узлов.
Основная область применения — детали, подверженные интенсивному абразивному износу при транспортировке и переработке сыпучих материалов. Отливки VAUTID GE300-1558 используются в качестве футеровочных плит, бил, молотков, отражательных плит и конусов в дробилках ударного действия, а также в качестве накладок на шнеки и лопасти смесительного оборудования.
| Параметр | Значение | Метод контроля | Типовое применение | Условия эксплуатации |
|---|---|---|---|---|
| Твердость, HRC | 58–63 | ГОСТ 9013 | Била роторных дробилок | Абразивный износ, ударные нагрузки |
| Предел прочности при изгибе, МПа | 600–750 | ГОСТ 1497 | Футеровочные плиты | Скользящий абразивный износ |
| Ударная вязкость KCU, Дж/см | 3–5 | ГОСТ 9454 | Молотки мельниц | Умеренные ударные нагрузки |
| Содержание Cr, % | 25–30 | Спектральный анализ | Конусы циклонов | Абразивный пневмотранспорт |
По сравнению с высокомарганцовистыми сталями типа 110Г13Л отливки VAUTID GE300-1558 демонстрируют в 2–3 раза более высокую стойкость к абразивному изнашиванию при отсутствии значительных ударных нагрузок. В отличие от наплавочных материалов, литые детали не имеют зоны термического влияния и обеспечивают равномерную твердость по всему сечению. Это особенно важно для футеровок, работающих на износ с постепенным уменьшением толщины — ресурс детали определяется не твердостью поверхностного слоя, а объемной износостойкостью материала.
При выборе отливок VAUTID GE300-1558 необходимо учитывать уровень ударных нагрузок в конкретном узле. Материал не рекомендуется применять при интенсивных ударных воздействиях с энергией более 15 Дж, так как это может привести к сколам карбидной фазы. Для таких условий следует рассматривать двухслойные отливки или комбинированные решения с армированием. Также следует учитывать ограниченную обрабатываемость — механическая обработка возможна только шлифованием или с применением твердосплавного инструмента.
Промышленно освоены отливки толщиной от 20 до 200 мм. При большей толщине возможно образование усадочных раковин в центральной зоне, поэтому для массивных деталей рекомендуется применять охлаждающие холодильники или модифицировать конструкцию.
Сварка высокохромистых чугунов затруднена из-за склонности к трещинообразованию. Допускается соединение с помощью специальных аустенитных электродов с предварительным подогревом до 300–400 C, однако предпочтительным методом соединения является механическое крепление или применение эластичных прокладок.
Ресурс зависит от конкретных условий эксплуатации. При переработке гранита с фракцией 20–40 мм в конусных дробилках ресурс футеровок составляет 4000–6000 моточасов, что в 2–3 раза превышает показатели стальных плит с наплавкой.
Да, обязателен отжиг при температуре 850–950 C для снятия литейных напряжений и стабилизации структуры. Без термической обработки возможно растрескивание отливок при эксплуатации из-за остаточных напряжений.