


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


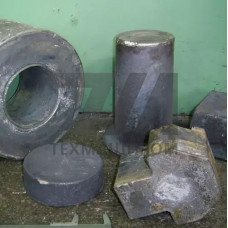
Металлические отливки VAUTID GX37CrMoV5-1 соответствуют инструментальной стали 1.2343 (X37CrMoV5-1) по DIN 17350 и применяются там, где требуется сочетание высокой горячей твёрдости, сопротивления термической усталости и стойкости к абразивному износу при повышенных температурах. Материал относится к хромомолибденованадиевым сталям мартенситного класса, легированным 5 % хрома, что обеспечивает устойчивость к окалинообразованию и разупрочнению при нагреве до 550–600 C. Отливки VAUTID производятся методом литья по выплавляемым моделям с последующей термической обработкой, что позволяет получать сложногеометрические детали без механической обработки поверхностей, контактирующих с абразивом.
Химический состав отливок GX37CrMoV5-1 регламентируется в пределах: углерод — 0,36–0,42 %, кремний — 0,8–1,2 %, марганец — 0,3–0,5 %, хром — 4,8–5,5 %, молибден — 1,2–1,5 %, ванадий — 0,9–1,1 %. Такое легирование формирует после закалки структуру мартенсита с равномерно распределёнными карбидами VC и MoC, обеспечивающими дисперсионное твердение при отпуске. Отливки проходят закалку с 1020–1050 C в масле или под давлением газа и двух- или трёхкратный отпуск при 550–580 C, что даёт твёрдость 47–52 HRC при сохранении ударной вязкости не ниже 20 Дж/см.
| Параметр | Значение | Условия | Единица | Стандарт |
|---|---|---|---|---|
| Твёрдость | 47–52 | после отпуска | HRC | DIN 17350 |
| Предел прочности | 1600–1800 | 20 C | МПа | ISO 6892 |
| Ударная вязкость | 20–25 | 20 C, образец Шарпи | Дж/см | ISO 148 |
| Теплостойкость | 550–600 | длительная эксплуатация | C | — |
| Теплопроводность | 28–30 | 20 C | Вт/(мК) | — |
Литьё по выплавляемым моделям обеспечивает минимальные припуски — 0,5–1,5 мм на сторону, шероховатость поверхности Ra 6,3–12,5 мкм, что сокращает объём финишной механообработки. Отливки VAUTID GX37CrMoV5-1 подвержены образованию горячих трещин при неравномерном охлаждении, поэтому в литниковой системе предусматриваются прибыли и холодильники, а скорость кристаллизации контролируется. Пористость в теле отливки не превышает 1–2 % по объёму, дефекты выявляются рентгеновским контролем по ASTM E505.
Отливки допускают повторную закалку и отпуск без потери легирующих элементов при защите от обезуглероживания. Наплавка изношенных поверхностей выполняется электродами типа VAUTID 37 или порошковой проволокой с предварительным подогревом 300–400 C и последующим медленным охлаждением под термоодеялом. Сварка без подогрева приводит к образованию холодных трещин в зоне термического влияния из-за мартенситного превращения.
GX37CrMoV5-1 — обозначение литейного варианта стали 1.2343 по DIN 17350. Буква G указывает на литую структуру, а не деформированную. Химический состав идентичен, но механические свойства отливок ниже из-за ликвационной неоднородности и остаточной пористости.
При длительной эксплуатации твёрдость 47–52 HRC сохраняется до 550 C. Кратковременный нагрев до 600–620 C допустим без необратимого разупрочнения, однако выше 650 C начинается коагуляция карбидов и падение твёрдости.
После закалки и отпуска обработка возможна только шлифованием или электроэрозионной обработкой. Твёрдость 47–52 HRC исключает лезвийную обработку твердосплавным инструментом без предварительного высокого отпуска до 35–40 HRC.
Метод литья по выплавляемым моделям позволяет получать отливки массой от 0,5 до 120 кг. Для деталей большей массы применяется комбинированная технология с керамическими формами, но при этом снижается точность размеров.