


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


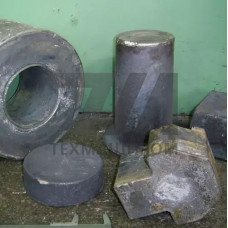
Металлические отливки VAUTID M12-1.3403 представляют собой высоколегированную хромистую сталь мартенситного класса, предназначенную для изготовления деталей, работающих в условиях интенсивного абразивного и ударно-абразивного износа. Материал сочетает высокую твердость (48–55 HRC в состоянии поставки) с достаточной вязкостью для восприятия динамических нагрузок, что делает его пригодным для футеровок, рабочих органов дробилок и транспортных элементов горно-обогатительных комплексов.
Химический состав стали 1.3403 (аналог X120Mn12 по EN 10027-1) легирован марганцем (11,5–14,0%) и хромом (1,5–2,5%), что обеспечивает формирование стабильного аустенита с последующим деформационным упрочнением. В отличие от стандартной стали 110Г13Л, добавка хрома повышает прокаливаемость и сопротивление абразивному изнашиванию при сохранении способности к наклепу под воздействием ударных нагрузок. Отливки VAUTID M12-1.3403 проходят термообработку — закалку от 1050–1100 C с охлаждением в воде, что гарантирует однородную структуру без выделений карбидов по границам зерен.
Ключевое преимущество отливок VAUTID M12-1.3403 — способность к упрочнению в процессе эксплуатации. При контактных нагрузках свыше 200 МПа поверхностный слой трансформируется из аустенита в мартенсит деформации, что повышает исходную твердость на 15–20 единиц HRC. Это свойство критично для деталей, подвергающихся многократным ударным воздействиям, например, для молотков дробилок или зубьев ковшей экскаваторов.
Отливки поставляются в виде готовых изделий или заготовок с припуском на механическую обработку. Допуски по геометрии соответствуют классу точности CT10–CT12 по ГОСТ 26645-85, шероховатость необработанных поверхностей — Rz 80–160 мкм. Для повышения ресурса возможна дополнительная обработка — электродуговая наплавка твердосплавными материалами на рабочие кромки.
Металлические отливки VAUTID M12-1.3403 востребованы в узлах, где сочетаются высокие контактные напряжения и абразивное воздействие породы. Основные области использования:
В цементной промышленности отливки применяются для бронеплит сырьевых мельниц, где материал работает при абразивном износе без значительных ударных нагрузок. В горнодобывающем секторе — для изготовления плит питателей и течек, транспортирующих руду с крупностью до 300 мм. Для условий с преобладанием скользящего абразивного износа рекомендуется комбинировать отливки с наплавленными твердосплавными слоями.
| Параметр | VAUTID M12-1.3403 | 110Г13Л | Сталь 110Г13Х2 | Хромистый чугун ИЧХ28Н2 |
|---|---|---|---|---|
| Твердость, HRC | 48–55 | 45–52 | 50–56 | 58–64 |
| Ударная вязкость, Дж/см | 150–250 | 180–280 | 120–200 | 20–40 |
| Стойкость к абразивному износу | Высокая | Средняя | Высокая | Очень высокая |
| Стойкость к ударным нагрузкам | Высокая | Очень высокая | Высокая | Низкая |
| Свариваемость | Ограниченная | Удовлетворительная | Ограниченная | Не рекомендуется |
По сравнению с классической сталью 110Г13Л, отливки VAUTID M12-1.3403 демонстрируют на 20–30% более высокую стойкость к низкоабразивному износу при сопоставимой вязкости. Хромистые чугуны превосходят материал по твердости, однако их применение ограничено отсутствием пластичности — они разрушаются при ударных нагрузках свыше 5 Дж/см. Сталь 1.3403 занимает промежуточное положение, обеспечивая оптимальный баланс между износостойкостью и сопротивлением растрескиванию.
Каждая партия отливок VAUTID M12-1.3403 сопровождается сертификатом качества с указанием химического состава и результатов механических испытаний. Контроль твердости проводится по методу Роквелла на поверхности и в сечении толщиной до 100 мм. Для ответственных деталей выполняется ультразвуковой контроль на отсутствие внутренних дефектов — раковин, рыхлот и трещин. Допускается исправление поверхностных дефектов заваркой с предварительным подогревом до 200–250 C с последующим контролем цветной дефектоскопией.
Промышленно освоены отливки толщиной от 10 до 200 мм. При толщине свыше 100 мм требуется корректировка режимов термообработки для обеспечения сквозной прокаливаемости — увеличение выдержки при закалке до 2–3 часов.
Да, отливки обрабатываются твердосплавным инструментом. Аустенитная структура склонна к наклепу, поэтому рекомендуется применение скоростных режимов резания с подачей 0,1–0,3 мм/об и обильным охлаждением.
В условиях ударно-абразивного износа отливки VAUTID M12-1.3403 превосходят наплавленные покрытия из сормайта в 1,5–2 раза благодаря эффекту деформационного упрочнения. При чисто абразивном скольжении наплавка может показывать более высокие результаты.
Сварка выполняется электродами типа ЦЛ-28 или аналогичными аустенитными материалами с предварительным подогревом до 150–200 C. После сварки рекомендуется выдержка при 200 C в течение 2 часов для снятия напряжений.