


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


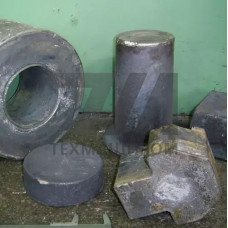
Металлические отливки VAUTID M18-3 — это готовые литые детали из высокомарганцевой аустенитной стали типа Гадфильда (аналог 110Г13Л по ГОСТ 977-88), выпускаемые под маркой VAUTID для узлов, работающих в условиях интенсивного ударно-абразивного изнашивания. Отливки получают по технологии литья в песчано-смоляные формы с последующей закалкой в воду от 1050–1100 C, что обеспечивает полностью аустенитную структуру с исходной твёрдостью 180–220 HB и способностью к деформационному упрочнению до 450–550 HB в поверхностном слое.
Ключевая особенность марки M18-3 — сочетание высокой ударной вязкости (KCU не ниже 150 Дж/см) с наклёпом под действием динамических нагрузок. В отличие от хромистых и карбидных износостойких сплавов, материал не выкрашивается при ударах и сохраняет работоспособность при контактных давлениях, характерных для дробящих и копающих органов. Содержание марганца — 12–14 %, углерода — 1,0–1,3 %; лимитируется фосфор (не более 0,05 %) для предотвращения горячих трещин в отливках сложной геометрии.
VAUTID M18-3 поставляется в виде фасонных отливок массой от 0,5 до 350 кг, в том числе бил, молотков, броней, зубьев, звеньев, футеровочных плит и решёток. Толщина стенки — от 15 до 200 мм; для массивных сечений применяется направленная кристаллизация с прибылями, обеспечивающая плотность без усадочной рыхлости. Механическая обработка ограничивается шлифованием и сверлением твёрдосплавным инструментом, так как аустенитная структура склонна к наклёпу при резании.
| Параметр | Значение | Условие контроля | Метод | Единица |
|---|---|---|---|---|
| Твёрдость в поставке | 180–220 | поверхность отливки | HB, ГОСТ 9012 | HB |
| Твёрдость после наклёпа | 450–550 | зона удара | HB | HB |
| Предел прочности в | не менее 620 | образец из прибыли | ГОСТ 1497 | МПа |
| Ударная вязкость KCU | 150–250 | +20 C | ГОСТ 9454 | Дж/см |
| Относительное удлинение | 25–40 | +20 C | ГОСТ 1497 | % |
| Рабочая температура | –60…+300 | без охрупчивания | эксплуатация | C |
Отливки VAUTID M18-3 эффективны там, где преобладает ударное воздействие с абразивом: горно-обогатительные комбинаты, цементные производства, дробильно-сортировочные комплексы, коксохимические батареи, портовые перегрузочные терминалы. В молотковых дробилках ресурс бил достигает 800–1200 ч при дроблении известняка и клинкера; в ковшах экскаваторов зубья выдерживают 1500–2500 моточасов на скальных грунтах. Материал не рекомендуется для чисто гидроабразивного износа без ударов и для температур выше 350 C, где аустенит распадается с выделением карбидов по границам зёрен.
Каждая партия отливок сопровождается сертификатом с указанием плавки, химического состава, результатов испытаний на растяжение и удар. Проводится ультразвуковой контроль массивных сечений по ГОСТ Р 55724 и визуально-измерительный контроль геометрии. Маркировка наносится ударным способом или электрографом с указанием марки M18-3 и номера плавки, что обеспечивает прослеживаемость при ремонтах и замене быстроизнашиваемых узлов.
Химический состав близок к 110Г13Л, но VAUTID M18-3 регламентирует более узкие пределы по углероду и фосфору, а также стабильную твёрдость после закалки, что снижает разброс ресурса между партиями отливок.
Да, для восстановления кромок применяются электроды и порошковые проволоки на аустенитно-марганцевой основе; нагрев детали выше 250 C при наплавке не допускается во избежание выделения карбидов.
Плиты толщиной до 40 мм допускают гибку с радиусом не менее 4–5 толщин при температуре не ниже +10 C; для больших толщин рекомендуется механическое крепление без пластической деформации.
При нагреве выше 350 C происходит распад аустенита и охрупчивание; при отрицательных температурах до –60 C материал сохраняет вязкость, достаточную для эксплуатации в северных условиях.