


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


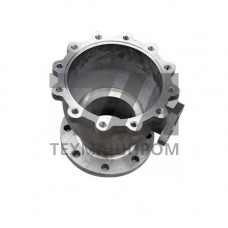
Металлические отливки ВТ14Л — это фасонные заготовки, получаемые литьём по выплавляемым моделям из титанового сплава ВТ14Л, легированного алюминием, молибденом и ванадием. Материал относится к псевдо-альфа классу титановых сплавов и сочетает высокую удельную прочность с устойчивостью к окислению при температурах до 450 C. В отличие от деформируемых аналогов, литейный вариант ВТ14Л имеет пониженную пластичность (относительное удлинение — 6–10 %), что компенсируется стабильными механическими свойствами в интервале температур от –70 до +450 C.
Химический состав регламентируется ГОСТ 19807-91 и включает алюминий (4,5–6,0 %), молибден (2,5–3,5 %), ванадий (0,8–1,8 %). Суммарное содержание примесей (железо, кремний, цирконий) ограничено 0,6 %, что обеспечивает воспроизводимость свойств в серийном производстве. Отливки ВТ14Л поставляются в термически обработанном состоянии (отжиг или двойной отжиг), после чего предел прочности составляет 880–1080 МПа, предел текучести — не менее 780 МПа.
Изготовление отливок ВТ14Л выполняется в вакуумных дуговых печах с расходуемым электродом, что исключает газонасыщение и образование -обогащённого слоя. Литьё ведётся в графитовые или стальные формы с огнеупорной обмазкой; для сложнопрофильных деталей применяется литьё по выплавляемым моделям с керамическими стержнями. Усадка сплава при кристаллизации составляет 1,5–2,0 %, поэтому геометрическая точность отливок соответствует 9–11 квалитету по ГОСТ 26645-85.
Минимальная толщина стенки отливки — 3 мм, максимальная масса — до 50 кг. После извлечения из формы заготовки подвергаются гидроабразивной обработке для удаления пригарного слоя и травлению в растворе плавиковой и азотной кислот. Контроль качества включает рентгенографический анализ на наличие газовых раковин и усадочной пористости, а также люминесцентную дефектоскопию поверхности.
Отливки ВТ14Л сохраняют работоспособность в условиях знакопеременных нагрузок и вибраций. Усталостная прочность при базе 10 циклов составляет 350–400 МПа. Материал не склонен к хладноломкости: ударная вязкость KCU при –70 C не опускается ниже 30 Дж/см. При длительной эксплуатации при 400 C предел длительной прочности за 100 ч — 550 МПа, что позволяет применять отливки в горячих зонах газотурбинных установок.
| Параметр | ВТ14Л (отжиг) | ВТ14Л (двойной отжиг) | ВТ6Л (сравнение) | Метод контроля |
|---|---|---|---|---|
| Предел прочности, МПа | 880–980 | 950–1080 | 850–1000 | ГОСТ 1497 |
| Предел текучести, МПа | 780–850 | 820–900 | 750–850 | ГОСТ 1497 |
| Относительное удлинение, % | 8–10 | 6–8 | 6–9 | ГОСТ 1497 |
| Ударная вязкость KCU, Дж/см | 35–45 | 30–40 | 30–40 | ГОСТ 9454 |
Фасонные отливки ВТ14Л востребованы в авиастроении и энергетическом машиностроении, где требуется сочетание лёгкости и жаропрочности. Типовые изделия:
Отливки ВТ14Л применяются в узлах, работающих в средах морского тумана и промышленной атмосферы с повышенным содержанием хлоридов. Материал устойчив к коррозионному растрескиванию под напряжением в растворах солей и слабых кислот. Для повышения износостойкости посадочных поверхностей допускается азотирование или оксидирование отливок.
Приёмка отливок ВТ14Л выполняется по ГОСТ 25507-85 и отраслевым техническим условиям. Каждая партия сопровождается сертификатом с указанием химического состава, результатов механических испытаний и данных неразрушающего контроля. Допускается исправление поверхностных дефектов заваркой в среде аргона с последующей термической обработкой, если глубина выборки не превышает 25 % толщины стенки.
Для ответственных деталей, работающих под давлением, проводится 100 % рентгеновский контроль зон, прилегающих к литниковой системе. Отливки, предназначенные для эксплуатации при криогенных температурах, дополнительно испытываются на ударный изгиб при –70 C. Хранение и транспортировка заготовок осуществляются в условиях, исключающих контакт с углеродистой сталью во избежание диффузионного насыщения.
Литейный сплав ВТ14Л имеет пониженную пластичность (6–10 % против 12–15 % у проката) и более широкий разброс механических свойств из-за литейной структуры. При этом жаропрочность и коррозионная стойкость сопоставимы, что делает отливки предпочтительными для сложнопрофильных корпусных деталей.
Промышленные литейные мощности позволяют получать отливки ВТ14Л массой до 50 кг. Для более крупных заготовок применяется сварная конструкция из отдельных отливок с последующим отжигом для снятия напряжений.
Да, сварка выполняется аргонодуговым методом с присадочной проволокой из сплава ВТ14 в среде особо чистого аргона. После сварки обязателен отжиг при 750–800 C для восстановления пластичности в зоне термического влияния.
При литье по выплавляемым моделям достигается точность 9–11 квалитета по ГОСТ 26645-85. Линейные размеры отливок контролируются с допуском 0,5 мм на каждые 100 мм длины.