


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


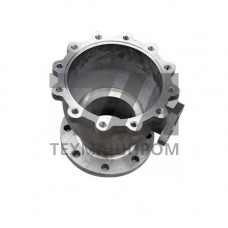
Металлические отливки ВТ1Л — это фасонные изделия, получаемые методом литья по выплавляемым моделям из технически чистого титана марки ВТ1Л. Данный материал относится к группе -сплавов титана и характеризуется отсутствием легирующих элементов, что определяет его высокую коррозионную стойкость, пластичность и свариваемость. Отливки из ВТ1Л применяются в узлах, работающих в агрессивных средах и при криогенных температурах, где требуется сочетание малой плотности и механической прочности.
Сплав ВТ1Л регламентируется ГОСТ 19807-91 и содержит титан с примесями, содержание которых строго контролируется. Основные примеси — железо (до 0,30%), кремний (до 0,15%), углерод (до 0,07%), кислород (до 0,12%), азот (до 0,04%) и водород (до 0,008%). Микроструктура отливок после нормализации представляет собой однофазный -твердый раствор с пластинчатой морфологией, что обеспечивает оптимальное сочетание прочностных и деформационных характеристик.
Литье ВТ1Л выполняется в вакуумных дуговых печах с расходуемым электродом, что исключает газонасыщение и образование оксидных включений. Для получения плотной структуры применяется центробежная заливка в оболочковые формы на основе циркониевого песка. Толщина стенок отливок варьируется от 5 до 40 мм, минимальный литейный уклон составляет 1–3.
Механические характеристики отливок ВТ1Л определяются после термической обработки — отжига при 680–750 C с выдержкой 1–2 часа. Временное сопротивление разрыву составляет 345–440 МПа, предел текучести — 275–345 МПа, относительное удлинение достигает 15–20%. Ударная вязкость KCU при комнатной температуре — не менее 40 Дж/см. Твердость по Бринеллю находится в диапазоне 160–200 HB.
Важной особенностью ВТ1Л является сохранение пластичности при температурах до –196 C, что позволяет использовать отливки в криогенной технике. При этом жаропрочность ограничена — рабочая температура не превышает 350–400 C из-за склонности к газонасыщению при нагреве на воздухе.
| Параметр | Значение для ВТ1Л | Метод контроля | Условия испытаний | Нормативный документ |
|---|---|---|---|---|
| Временное сопротивление, МПа | 345–440 | Растяжение | 20 C | ГОСТ 1497 |
| Предел текучести, МПа | 275–345 | Растяжение | 20 C | ГОСТ 1497 |
| Относительное удлинение, % | 15–20 | Растяжение | 20 C | ГОСТ 1497 |
| Ударная вязкость KCU, Дж/см | 40 | Ударный изгиб | 20 C | ГОСТ 9454 |
Отливки ВТ1Л демонстрируют высокую стойкость к морской воде, влажному хлору, растворам солей и органическим кислотам. В морской атмосфере скорость коррозии не превышает 0,01 мм/год, что делает материал приоритетным для судостроительной арматуры и теплообменного оборудования. В азотной кислоте концентрацией до 65% при температуре до 60 C отливки сохраняют пассивное состояние без признаков язвенной коррозии.
Ограничением применения является взаимодействие с расплавами щелочных металлов и фтористоводородной кислотой. При температурах выше 400 C на поверхности образуется окалина, а при 600 C начинается интенсивное поглощение кислорода с охрупчиванием поверхностного слоя. Поэтому отливки ВТ1Л не используются в узлах трения без смазки — склонность к схватыванию требует применения покрытий или азотирования.
Фасонные отливки из ВТ1Л востребованы в химическом машиностроении для изготовления корпусов запорной арматуры, рабочих колес центробежных насосов, фильтрующих элементов и деталей реакторов. В авиастроении из ВТ1Л отливают кронштейны, узлы крепления и элементы системы кондиционирования, работающие при знакопеременных нагрузках.
В энергетическом машиностроении отливки применяются для конденсаторов паровых турбин и трубных решеток теплообменников, контактирующих с охлаждающей водой. Медицинская промышленность использует ВТ1Л для литых имплантатов и эндопротезов благодаря биологической инертности материала. Криогенная техника — клапаны и патрубки для трубопроводов сжиженного природного газа при температурах до –196 C.
Каждая партия отливок ВТ1Л проходит радиографический контроль по ГОСТ 7512 для выявления внутренних дефектов — газовой пористости, усадочных раковин и включений. Контроль герметичности ответственных деталей выполняется гелиевым течеискателем с чувствительностью 110 мПа/с. Химический состав подтверждается спектральным анализом, механические свойства — испытаниями образцов, вырезанных из тела отливки или прилагаемых технологических проб.
Допустимые отклонения размеров отливок 9–12 квалитета по ГОСТ 26645, шероховатость поверхности Ra 6,3–12,5 мкм. Для ответственных деталей предусмотрена 100% разбраковка по результатам ультразвукового контроля. Приемка осуществляется по группе контроля 2 с обязательным оформлением сертификата качества, содержащего данные о химическом составе и механических испытаниях.
Отливки ВТ1Л имеют литую структуру с более крупным зерном и пониженными пластическими характеристиками по сравнению с деформируемым ВТ1-0. Предел прочности литого металла ниже на 10–15%, однако коррозионная стойкость и свариваемость сохраняются на том же уровне.
Сварка выполняется аргонодуговым методом с вольфрамовым электродом в среде аргона высокой чистоты. Допустима электронно-лучевая сварка в вакууме. Перед сваркой поверхность зачищается до металлического блеска, защитный газ подается с лицевой и обратной стороны шва.
Практический предел массы фасонной отливки составляет 50–80 кг. Более крупные изделия экономически нецелесообразны из-за высокой стоимости титановой губки и сложности вакуумной плавки. Для крупногабаритных деталей применяется сварная конструкция из листового проката.
Посадочные поверхности и уплотнительные кромки требуют механической обработки с удалением литейной корки. Остальные поверхности могут эксплуатироваться в литом состоянии. Режимы резания выбираются с учетом низкой теплопроводности титана — применяются твердосплавные инструменты с обильным охлаждением.