


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


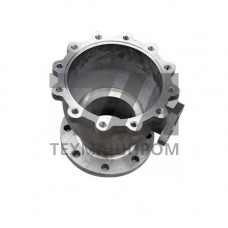
Металлические отливки ВТ20Л — это фасонные изделия из литейного псевдо--титанового сплава системы Ti–Al–Zr–Sn–Mo–V, получаемые преимущественно методом литья по выплавляемым моделям (ЛВМ) в вакууме. Сплав ВТ20Л разработан как литейный аналог деформируемого ВТ20 и сохраняет его ключевое преимущество — повышенную жаропрочность при длительной работе до 500–550 C в сочетании с удовлетворительной технологичностью при заливке. Отливки применяются там, где требуется сочетание низкой плотности (4,5 г/см), коррозионной стойкости и способности нести знакопеременные нагрузки без применения дефицитного вакуумного литья сложной геометрии из жаропрочных никелевых сплавов.
Химический состав ВТ20Л регламентируется ГОСТ 19807 и ТУ производителей; легирование обеспечивает упрочнение -фазы и умеренное количество -фазы при рабочей температуре. Типичные массовые доли элементов:
Литая структура — крупнозернистая + с пластинчатым или корзинчатым строением -колоний. Именно структура определяет анизотропию свойств и необходимость горячего изостатического прессования (ГИП) для ответственных деталей. ГИП при 900–950 C и давлении 100–140 МПа закрывает внутренние усадочные поры и газовые раковины, повышая предел выносливости на 20–40 %.
Свойства отливок ВТ20Л зависят от толщины стенки, режима термообработки и наличия ГИП. Ориентировочные значения для отливок после отжига:
| Состояние | в, МПа | 0,2, МПа | , % | Рабочая температура |
|---|---|---|---|---|
| Литой, без ГИП | 950–1050 | 850–900 | 6–8 | до 500 C |
| Литой + отжиг | 1000–1100 | 900–950 | 8–10 | до 500 C |
| Литой + ГИП + отжиг | 1050–1150 | 950–1000 | 10–14 | до 550 C |
| Длительная прочность (100 ч, 500 C) | 550 | — | — | 500 C |
Основной маршрут — литьё по выплавляемым моделям в вакуумных индукционных печах с тиглями из оксида кальция или графита. Ключевые операции:
Минимальная толщина стенки отливки — 3–5 мм; припуск на механическую обработку — 1,5–3 мм. Для тонкостенных деталей (лопатки, корпуса) применяют центробежную заливку или литьё с направленной кристаллизацией.
Отливки ВТ20Л востребованы в узлах, где температура эксплуатации превышает возможности ВТ1-0 и ВТ6Л, но не требует никелевых жаропрочных сплавов:
Поставка отливок ВТ20Л осуществляется по ГОСТ 19807 (марки титановых сплавов), ГОСТ 26645 (допуски размеров), ОСТ 1 90073 и ТУ конкретных производителей. Обязательный входной контроль включает проверку химического состава спектральным анализом, механические испытания на образцах-свидетелях, неразрушающий контроль. Для авиационных отливок дополнительно применяется контроль по ОСТ 1 02571 с оценкой макро- и микроструктуры.
ВТ20Л легирован цирконием и оловом, что повышает жаропрочность до 500–550 C против 350–400 C у ВТ6Л. ВТ6Л (Ti–6Al–4V) прочнее при комнатной температуре, но уступает по длительной прочности при нагреве.
Для неответственных деталей — нет. Для узлов, работающих при знакопеременных нагрузках или циклическом нагружении, ГИП при 900–950 C и 100–140 МПа обязателен: он закрывает внутренние дефекты и повышает предел выносливости на 20–40 %.
При литье по выплавляемым моделям в вакууме минимальная толщина стенки составляет 3–5 мм. Для тонкостенных деталей (2–3 мм) применяют специальные технологические приёмы: подогрев формы до 500–600 C и центробежную заливку.
Масса отливок обычно не превышает 50–100 кг при габаритах до 500–600 мм. Более крупные заготовки экономически нецелесообразны из-за сложности обеспечения равномерной кристаллизации и высокого расхода титана.