


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


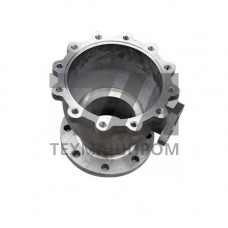
Металлические отливки ВТ21Л — это фасонные заготовки, получаемые литьём по выплавляемым моделям из титанового сплава ВТ21Л, легированного алюминием, молибденом, ванадием и цирконием. Материал относится к классу высокопрочных двухфазных (+)-титановых сплавов и предназначен для изготовления деталей, работающих при температурах до 450–500 C в условиях значительных статических и вибрационных нагрузок. Литьевой вариант ВТ21Л отличается от деформируемого аналога пониженной пластичностью и несколько сниженным уровнем механических свойств, что обусловлено формированием литой структуры с крупным -зерном и межкристаллитной ликвацией.
Химический состав сплава ВТ21Л регламентирован и включает алюминий в диапазоне 5,8–7,0 %, молибден 2,8–3,8 %, ванадий 1,0–2,0 %, цирконий 0,5–1,5 %. Такое сочетание легирующих элементов обеспечивает высокую удельную прочность, сопротивление ползучести и термическую стабильность. После термической обработки по режиму закалки с 870–920 C и старения при 550–650 C предел прочности отливок достигает 950–1100 МПа, предел текучести — 850–1000 МПа, относительное удлинение — 4–8 %. Ударная вязкость KCU составляет 25–40 Дж/см.
Изготовление отливок ВТ21Л требует применения специальных технологических приёмов, обусловленных высокой химической активностью расплава титана. Плавку ведут в вакуумно-дуговых печах с расходуемым электродом либо в гарнисажных печах с холодным тиглем. Формовочные смеси изготавливают на основе электрокорунда, двуокиси циркония или специальных огнеупорных обмазок, исключающих взаимодействие с жидким металлом. Заливка выполняется в вакууме или в среде инертного газа аргона высокой чистоты.
Для получения плотных отливок без усадочных раковин и газовых пор применяют центробежное литьё или заливку в предварительно подогретые формы. Толщина стенок отливок обычно составляет 5–40 мм; минимально достижимая толщина — 3 мм при условии использования высокотемпературного подогрева формы до 600–800 C. Литейная усадка сплава ВТ21Л находится в пределах 1,5–2,0 %, что учитывается при конструировании модельной оснастки.
Механические характеристики отливок ВТ21Л определяются типом термической обработки и толщиной сечения. В литом состоянии сплав имеет предел прочности 850–950 МПа; после полной термической обработки свойства повышаются до максимальных значений. Структура отливок после отжига представляет собой -фазу с включениями -превращённой составляющей; после закалки и старения формируется дисперсная +-смесь с выделениями упрочняющей -фазы.
| Состояние поставки | Предел прочности, МПа | Предел текучести, МПа | Относительное удлинение, % | Ударная вязкость KCU, Дж/см |
|---|---|---|---|---|
| Литое состояние | 850–950 | 750–850 | 5–8 | 25–35 |
| Закалка + старение | 950–1100 | 850–1000 | 4–6 | 30–40 |
| Отжиг | 900–1000 | 800–900 | 6–8 | 35–45 |
Металлические отливки ВТ21Л востребованы в авиастроении и ракетно-космической технике для производства корпусных элементов, кронштейнов, фланцев, переходников и других силовых деталей планера и двигательных установок. Сплав применяется также в энергетическом машиностроении для изготовления рабочих колёс и корпусных деталей компрессорного оборудования, работающего в агрессивных средах при повышенных температурах.
Выбор отливок ВТ21Л обоснован в тех случаях, когда требуется сочетание высокой удельной прочности, коррозионной стойкости в морской воде и агрессивных реагентах, а также работоспособности при температурах до 500 C. По сравнению с деформируемыми полуфабрикатами литые заготовки позволяют снизить коэффициент использования металла и сократить трудоёмкость механической обработки при изготовлении деталей сложной конфигурации.
Приёмка отливок ВТ21Л осуществляется по результатам визуального и измерительного контроля, рентгенографической дефектоскопии и контроля герметичности. Допустимые уровни дефектности регламентируются отраслевыми стандартами на титановое литьё. Для ответственных деталей авиационного назначения выполняется 100 %-ный рентгеновский контроль всех сечений, а также ультразвуковой контроль при толщине стенок свыше 15 мм. Химический состав каждой плавки подтверждается спектральным анализом.
Литой сплав ВТ21Л имеет более крупнозернистую структуру и пониженную пластичность по сравнению с деформируемым ВТ21. Предел прочности литых заготовок ниже на 10–15 %, однако после термической обработки достигает 950–1100 МПа, что достаточно для большинства конструкционных применений.
Основной метод — литьё по выплавляемым моделям в вакууме с центробежной заливкой. Для крупногабаритных отливок используется литьё в графитовые формы или оболочковые формы с огнеупорным покрытием на основе электрокорунда.
Рабочая температура деталей из ВТ21Л ограничена 450–500 C. При длительной эксплуатации выше 500 C наблюдается заметное снижение сопротивления ползучести и окисление поверхности.
Оптимальный режим — закалка с 870–920 C с последующим старением при 550–650 C в течение 4–8 часов. Для снятия литейных напряжений применяется отжиг при 750–800 C.