


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


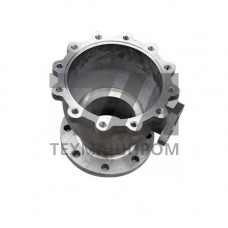
Металлические отливки ВТ6Л — это фасонные заготовки из литейного титанового сплава ВТ6Л, соответствующего требованиям ГОСТ 13261 и ОСТ 1.90078. Сплав относится к системе Ti–Al–V (алюминий 5,3–6,8 %, ванадий 3,5–5,3 %) и поставляется в виде отливок, полученных методами литья по выплавляемым моделям, в графитовые формы или в оболочковые формы с вакуумно-дуговым переплавом. Материал сочетает высокую удельную прочность, коррозионную стойкость в агрессивных средах и работоспособность в интервале температур от –196 до +450 C, что определяет его применение в авиастроении, ракетной технике и химическом машиностроении.
Литьё ВТ6Л выполняется в вакуумных печах с расходуемым электродом, что исключает газонасыщение и образование оксидных включений. Химический состав сплава нормируется по содержанию примесей: железа — не более 0,30 %, кислорода — не более 0,15 %, азота — не более 0,05 %, водорода — не более 0,015 %. Механические свойства отливок зависят от способа термической обработки: после отжига при 800–850 C предел прочности составляет 895–980 МПа, предел текучести — 835–930 МПа, относительное удлинение — 6–10 %. Для ответственных деталей применяется горячее изостатическое прессование (ГИП), устраняющее внутреннюю пористость и повышающее плотность материала до 99,8 %.
Отливки ВТ6Л характеризуются следующими эксплуатационными параметрами:
Литьё ВТ6Л используется для изготовления корпусных деталей, кронштейнов, фланцев, переходников и элементов арматуры, работающих под высоким давлением и в условиях знакопеременных нагрузок. Основные области применения — авиационные двигатели, вспомогательные силовые установки, гидравлические системы летательных аппаратов, насосное оборудование для перекачки агрессивных сред, а также узлы криогенной техники, эксплуатируемые при температуре до –196 C.
В химической промышленности отливки ВТ6Л применяются для запорно-регулирующей арматуры, работающей в контакте с окислителями и минеральными кислотами. В судостроении материал используется для гребных винтов и элементов подводных аппаратов, где требуется сочетание коррозионной стойкости и сопротивления кавитационному изнашиванию. В энергетическом машиностроении из ВТ6Л отливают корпуса фильтров и сепараторов, работающих при температуре до 350 C.
| Параметр | Значение после отжига | Значение после ГИП | Метод контроля | Нормативный документ |
|---|---|---|---|---|
| Предел прочности, МПа | 895–980 | 930–1000 | Растяжение при 20 C | ГОСТ 1497 |
| Предел текучести, МПа | 835–930 | 870–950 | Растяжение при 20 C | ГОСТ 1497 |
| Относительное удлинение, % | 6–10 | 8–12 | Растяжение при 20 C | ГОСТ 1497 |
| Ударная вязкость, кДж/м | 250–350 | 300–400 | Испытание на изгиб | ГОСТ 9454 |
Каждая партия отливок ВТ6Л подвергается входному контролю химического состава спектральным методом, проверке механических свойств на образцах, вырезанных из тела отливки, и неразрушающему контролю. Радиографический контроль проводится в соответствии с ГОСТ 7512 для выявления внутренних дефектов — газовой пористости, усадочных раковин и инородных включений. Люминесцентный контроль по ГОСТ 18442 позволяет обнаружить поверхностные трещины и несплошности размером от 0,1 мм. Для особо ответственных деталей выполняется ультразвуковой контроль толщинометрией и контроль герметичности гелиевым течеискателем.
Допуски на геометрические размеры отливок назначаются по ГОСТ 26645 и зависят от класса точности: для литья по выплавляемым моделям достигается 5–7 класс, для литья в графитовые формы — 8–10 класс. Шероховатость поверхности литых заготовок составляет Ra 6,3–12,5 мкм, после механической обработки — Ra 1,6–3,2 мкм. Отливки поставляются в термически обработанном состоянии с удалёнными литниковыми системами и зачищенными прибылями.
ВТ6Л — литейный вариант сплава ВТ6 с пониженным содержанием газовых примесей и модифицированной структурой. Предел прочности отливок ВТ6Л составляет 895–980 МПа, что на 10–15 % ниже деформируемого ВТ6, однако литьё позволяет получать сложнопрофильные заготовки без механической обработки.
Основные методы — литьё по выплавляемым моделям для деталей сложной конфигурации с толщиной стенки 3–40 мм, литьё в графитовые формы для крупногабаритных отливок и литьё в оболочковые формы. Все процессы выполняются в вакууме с контролем газонасыщения.
Стандартный режим — отжиг при 800–850 C с выдержкой 1–2 ч и охлаждением на воздухе. Для повышения пластичности применяется двойной отжиг, для упрочнения — закалка с 900 C и старение при 550–600 C. ГИП при 900 C и давлении 100–150 МПа устраняет усадочную пористость.
Сплав устойчив в морской воде, растворах хлоридов, азотной кислоте концентрацией до 65 %, уксусной и лимонной кислотах. Не рекомендуется применение в средах с фторидами и в контакте с расплавленными щелочными металлами при температуре выше 300 C.