


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


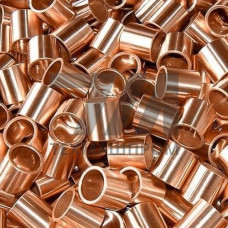
Металлические втулки БрА9Ж3Л — это подшипниковые и направляющие элементы, изготовленные из безоловянной алюминиево-железистой бронзы марки БрА9Ж3Л по ГОСТ 493-79. Сплав относится к литейным бронзам системы Cu–Al–Fe и содержит 8,0–10,0 % алюминия, 2,0–4,0 % железа, остальное — медь. Именно наличие железа в составе обеспечивает мелкодисперсную структуру и повышает износостойкость втулок при работе в узлах трения скольжения. Втулки БрА9Ж3Л применяются в условиях повышенных нагрузок и умеренных скоростей скольжения, где требуется сочетание прочности и антифрикционных свойств.
Втулки из бронзы БрА9Ж3Л изготавливаются методами литья в кокиль, центробежного литья или литья в песчаные формы с последующей механической обработкой. Сплав сохраняет работоспособность в диапазоне температур от –60 C до +250 C. Предел прочности при растяжении литой бронзы БрА9Ж3Л составляет не менее 490 МПа, предел текучести — 200 МПа, относительное удлинение — не менее 12 %. Твёрдость по Бринеллю находится в пределах 100–130 HB в зависимости от способа литья и термообработки.
Ключевое преимущество втулок БрА9Ж3Л — стойкость к ударным нагрузкам и знакопеременным усилиям. Железистая составляющая образует твёрдые включения, которые работают как естественный абразивный барьер при граничном трении. Втулки сохраняют геометрию при давлении до 20 МПа в подшипниковых узлах и до 30 МПа в направляющих элементах штампов.
| Параметр | Значение | Условия | Единица | Стандарт |
|---|---|---|---|---|
| Предел прочности | 490 | Литьё в кокиль | МПа | ГОСТ 493-79 |
| Предел текучести | 200 | Растяжение | МПа | ГОСТ 493-79 |
| Твёрдость | 100–130 | После литья | HB | ГОСТ 9012-59 |
| Относительное удлинение | 12 | Разрыв | % | ГОСТ 1497-84 |
| Рабочая температура | –60…+250 | Длительная эксплуатация | C | — |
Втулки БрА9Ж3Л устанавливаются в узлах трения прокатного оборудования, эксцентриковых прессах, кривошипно-шатунных механизмах, шарнирных соединениях горно-шахтной техники. В судостроении их применяют в дейдвудных подшипниках и рулевых устройствах. В металлургии — в подшипниках рольгангов и направляющих линий прокатных станов. Также втулки востребованы в гидротурбинах, насосных агрегатах и подъёмно-транспортном оборудовании.
Литьё втулок БрА9Ж3Л ведётся при температуре заливки 1100–1180 C. Центробежный способ обеспечивает более плотную структуру и снижает пористость по сравнению с литьём в песчаные формы. После отливки втулки подвергаются механической обработке: расточке внутреннего диаметра, обточке наружной поверхности, торцеванию. Для повышения антифрикционных свойств применяется графитизация или смазочные канавки, выполняемые на токарных станках с ЧПУ.
При запрессовке втулок БрА9Ж3Л в стальные корпуса необходимо учитывать разницу коэффициентов линейного расширения бронзы и стали. Натяг при установке обычно составляет 0,04–0,08 мм на 100 мм диаметра. Рабочий зазор в подшипниковом узле после запрессовки — 0,05–0,15 мм в зависимости от диаметра вала и условий смазки.
Основные методы — литьё в кокиль, центробежное литьё и литьё в песчаные формы. Центробежное литьё даёт наиболее плотную структуру без газовой пористости.
Рекомендуемый зазор после запрессовки — 0,05–0,15 мм. При превышении 0,2 мм возрастает ударная нагрузка и ускоряется износ.
Нет. При нагреве выше 250 C снижаются прочностные характеристики и возрастает пластическая деформация под нагрузкой.
БрА9Ж3Л содержит 8–10 % алюминия и 2–4 % железа, БрА10Ж4Н4 дополнительно легирован никелем, что повышает жаропрочность и коррозионную стойкость.