


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


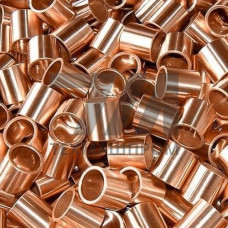
Металлические втулки БрАЖ9-4Л — это литые детали подшипникового и направляющего назначения, изготовленные из алюминиево-железистой бронзы марки БрАЖ9-4Л по ГОСТ 493-79. Сплав относится к системе Cu–Al–Fe и содержит 8,0–10,5 % алюминия, 2,5–4,5 % железа, остальное — медь. Литой способ производства (индекс «Л») обеспечивает получение заготовок сложной геометрии с припуском под механическую обработку, что критично для втулок с буртами, канавками и внутренними смазочными полостями.
В отличие от деформируемых аналогов, литые втулки БрАЖ9-4Л сохраняют структуру с равномерно распределёнными включениями железосодержащей фазы, что повышает сопротивление схватыванию при граничном трении. Материал стабильно работает в узлах скольжения при удельных нагрузках до 20 МПа и скоростях скольжения до 5 м/с.
| Параметр | Значение | Условия измерения | Единица | Стандарт |
|---|---|---|---|---|
| Плотность | 7,5–7,6 | 20 C | г/см | ГОСТ 493-79 |
| Предел прочности в | 400 | растяжение, литое состояние | МПа | ГОСТ 493-79 |
| Твёрдость по Бринеллю | 100–130 | HB, литая заготовка | HB | ГОСТ 493-79 |
| Рабочая температура | –60…+250 | длительная эксплуатация | C | — |
| Допустимое давление | до 20 | при v 5 м/с | МПа | — |
Втулки БрАЖ9-4Л выпускаются в виде цилиндрических, фланцевых и буртовых деталей с внутренним диаметром от 10 до 300 мм. Посадочные поверхности обрабатываются до Ra 1,6–0,8 мкм, внутренние — до Ra 0,8–0,4 мкм при наличии антифрикционного требования. Типовые узлы установки:
Сплав устойчив в морской воде, слабых растворах кислот и щелочей, что позволяет применять втулки в судовых системах и оборудовании химических производств. При работе в паре с закалённым валом (HRC 45–52) ресурс втулки достигает 8000–12000 часов до предельного износа.
Литьё в кокиль или центробежное литьё обеспечивает мелкозернистую структуру без пористости. Отливки проходят термообработку — отжиг при 700–750 C для снятия внутренних напряжений. Механическая обработка включает точение, расточку, развёртывание и при необходимости — нарезание смазочных канавок. Втулки могут поставляться с антифрикционными вставками из графита или с биметаллическим слоем.
Литой вариант имеет индекс «Л» и допускает изготовление сложных форм с буртами и каналами, но уступает деформируемому по пластичности и прочности на 10–15 %. Деформируемые втулки получают прессованием или волочением, что повышает плотность и износостойкость.
Оптимальна закалённая сталь 40Х или 45 с твёрдостью HRC 45–52 и шероховатостью Ra 0,8–0,4 мкм. Такое сочетание минимизирует адгезионный износ и увеличивает срок службы узла.
Длительная эксплуатация возможна от –60 C до +250 C. Кратковременно допустим нагрев до 300 C без потери несущей способности, но с ускоренным окислением поверхности.
Сплав обладает ограниченной самосмазываемостью, поэтому в узлах с высокими нагрузками рекомендуется подача консистентной или жидкой смазки. В малонагруженных шарнирах возможна работа без смазки при скорости скольжения до 1 м/с.