


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


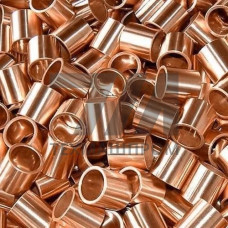
Металлические втулки БрО10Ф1 — это подшипниковые и направляющие элементы, изготовленные из литейной оловянно-фосфористой бронзы марки БрО10Ф1 по ГОСТ 613–79. Сплав содержит 9–11 % олова, 0,4–1,1 % фосфора, остальное — медь. Фосфор выполняет функцию раскислителя и модификатора: он связывает олово в тугоплавкую фазу CuP, что повышает твёрдость и износостойкость литого металла. Именно поэтому втулки БрО10Ф1 применяют в узлах трения скольжения, где требуется сочетание антифрикционных свойств и устойчивости к знакопеременным нагрузкам.
БрО10Ф1 — гетерогенный сплав с включениями эвтектоида + . Такая структура обеспечивает одновременно пластичность матрицы и твёрдость упрочняющих фаз. Втулки отливают методами центробежного литья, литья в кокиль или в песчано-глинистые формы; для ответственных узлов применяют центробежные заготовки с последующей механической обработкой. Пористость литья не должна превышать норм, установленных для ответственных отливок, — иначе втулка теряет герметичность под давлением смазки.
Втулки БрО10Ф1 выпускают как в виде готовых деталей по чертежам заказчика, так и в виде стандартных заготовок — цилиндрических, с буртом, с канавками для смазки, с конической наружной поверхностью. Внутренний диаметр обычно лежит в диапазоне 10–200 мм, толщина стенки — 2–25 мм. Посадочные размеры выполняют по H7/h7 или H8/f8 в зависимости от требований к зазору. Для узлов с ограниченной подачей смазки применяют втулки с винтовыми или кольцевыми смазочными канавками.
| Параметр | Значение | Условия | Единица | Примечание |
|---|---|---|---|---|
| Предел прочности | 200–260 | растяжение, литьё в кокиль | МПа | зависит от метода литья |
| Твёрдость | 80–100 | нормальная температура | HB | после литья |
| Скорость скольжения | до 3 | со смазкой | м/с | при давлении до 25 МПа |
| Рабочая температура | –60…+250 | длительный режим | C | кратковременно до 300 C |
| Плотность | 8,8 | 20 C | г/см | справочная величина |
Втулки БрО10Ф1 устанавливают в подшипниковых узлах прокатных станов, в шарнирах экскаваторов и горно-шахтного оборудования, в направляющих колоннах пресс-форм и штампов, в опорах валов насосов и редукторов. В судостроении их используют в дейдвудных подшипниках и узлах рулевого управления, где важна стойкость к морской воде. В металлургии — в механизмах подачи и кантовки заготовок, работающих при повышенных температурах и загрязнённой смазке.
БрО10Ф1 не предназначена для работы в узлах, где смазка полностью отсутствует и скорость скольжения превышает 1 м/с: без смазочного слоя происходит схватывание с валом. При давлении выше 25 МПа втулка деформируется, зазор выбирается, и узел заклинивает. В средах с активными кислотами сплав корродирует, поэтому в химической промышленности его применяют только при нейтральных или слабощелочных средах. Для высоких скоростей и малых нагрузок рациональнее использовать баббитовые или полимерные вкладыши.
БрО10Ф1 содержит фосфор вместо цинка, что даёт более высокую твёрдость и лучшую стойкость к знакопеременным нагрузкам, но снижает пластичность и литейную технологичность по сравнению с цинксодержащей бронзой.
Кратковременно — да, при скорости скольжения до 1 м/с и давлении до 5 МПа. В длительном режиме без смазки происходит схватывание с валом и ускоренный износ.
Для диаметров до 50 мм обычно принимают зазор 0,05–0,12 мм, для диаметров 50–120 мм — 0,10–0,20 мм. Зазор уточняют по температурному расширению узла и вязкости смазки.
Заготовки подвергают токарной обработке, растачиванию и развёртыванию. Фосфористая бронза склонна к наклёпу, поэтому чистовое точение ведут с малыми подачами и обильным охлаждением.