


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


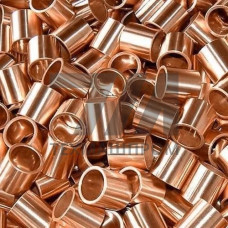
Металлические втулки БрО10С10 — это антифрикционные изделия, отливаемые из оловянно-свинцовистой бронзы с содержанием олова 9–11 % и свинца 8–11 %. Материал относится к группе двухфазных бронз, в которых свинец присутствует в виде самостоятельных включений, не растворяясь в медной основе. Такая структура обеспечивает стабильно низкий коэффициент трения в паре со стальными закалёнными валами и высокую прирабатываемость без схватывания поверхностей.
В отличие от безоловянных антифрикционных сплавов, бронза БрО10С10 сохраняет работоспособность при ударных нагрузках и знакопеременном нагружении. Материал не склонен к задирам при недостаточной смазке, что делает его пригодным для узлов с ограниченным доступом к обслуживанию. Втулки изготавливаются методом литья в кокиль или центробежным литьём; последний способ обеспечивает более плотную структуру и повышенную герметичность отливки.
Химический состав и механические свойства регламентируются ГОСТ 613–79. Для втулок, работающих в паре с азотированными или цементованными валами, нормируется твёрдость по Бринеллю в диапазоне 70–90 НВ. Предел прочности при растяжении составляет не менее 195 МПа, относительное удлинение — не менее 3 %. Материал демонстрирует стабильные антифрикционные показатели при удельных давлениях до 15 МПа и окружных скоростях до 3 м/с.
| Параметр | Значение | Метод контроля | Условия применения | Типовая отливка |
|---|---|---|---|---|
| Предел прочности в | 195–215 МПа | Испытание на растяжение | Статические нагрузки | Втулка 40 50 мм |
| Относительное удлинение | 3–5 % | ГОСТ 1497 | Умеренные деформации | Втулка 60 80 мм |
| Твёрдость НВ | 70–90 | ГОСТ 9012 | Пары трения | Втулка 100 120 мм |
| Коэффициент трения | 0,008–0,012 | Машина трения | Со смазкой | Втулка 150 170 мм |
Втулки БрО10С10 поставляются как в литом состоянии, так и после механической обработки. Для ответственных узлов рекомендуется расточка внутреннего отверстия с допуском H7–H8 и последующая дорнование или хонингование для достижения шероховатости Ra 0,8–1,6 мкм. Наружная поверхность обрабатывается по посадкам с натягом или переходным посадкам; типовые рекомендуемые посадки — H7/p6, H7/r6, H7/js6.
Материал хорошо поддаётся резанию лезвийным инструментом из быстрорежущей стали и твёрдых сплавов. При точении применяются резцы с геометрией для цветных сплавов: передний угол 12–18, задний — 8–12. Охлаждение эмульсией не обязательно, но рекомендуется для снижения наростообразования. Свинцовые включения действуют как естественная смазка при резании, что снижает износ инструмента.
Металлические втулки БрО10С10 востребованы в узлах трения, где требуется сочетание коррозионной стойкости и антифрикционных свойств. Основные области использования:
В металлургическом оборудовании втулки БрО10С10 применяются в роликах рольгангов и шпинделях привода, где материал работает при температурах до 250 C без потери несущей способности. В гидравлических системах с давлением до 20 МПа бронзовые втулки обеспечивают герметичность сопряжений с плунжерами из закалённой стали.
Для достижения расчётного ресурса узла необходимо обеспечить подачу смазочного материала в зону трения. БрО10С10 совместима с пластичными смазками на литиевой и кальциевой основе, а также с жидкими маслами индустриальных групп ИГА, ИГП и турбинными маслами. При граничной смазке допускается кратковременная работа без подачи масла — свинцовые включения формируют защитную плёнку на поверхности вала.
Монтаж втулок выполняется запрессовкой с нагревом корпусной детали до 150–200 C или охлаждением втулки в жидком азоте до –196 C. После запрессовки рекомендуется контроль внутреннего диаметра и при необходимости — финишная расточка для компенсации деформации от натяга. Не допускается правка втулок после механической обработки — материал склонен к наклёпу и потере пластичности.
БрО10С10 содержит больше олова и свинца, что обеспечивает более высокую твёрдость и износостойкость при повышенных нагрузках. БрО5Ц5С5 имеет меньшую прочность, но лучше обрабатывается резанием и применяется при умеренных режимах трения.
При литье в кокиль наружный диаметр выполняется по 14–16 квалитету, внутренний — по 13–15 квалитету. Для ответственных узлов требуется механическая обработка с допусками H7–H8 по внутреннему отверстию.
Кратковременно — да, при малых скоростях скольжения до 0,5 м/с. Для длительной работы без смазки применяются специальные антифрикционные материалы на полимерной основе, так как бронза требует подачи смазочного материала.
Оптимальная пара — вал из закалённой стали 40Х или 20Х с твёрдостью 45–55 HRC, шлифованный до Ra 0,4–0,8 мкм. Твёрдость вала должна превышать твёрдость втулки минимум в 2–3 раза.