


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


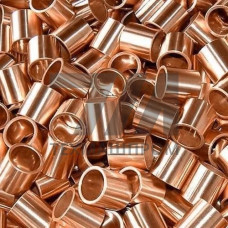
Металлические втулки из бронзы БрО5Ц5С5 — это литые изделия, работающие в узлах трения скольжения при повышенных удельных нагрузках и умеренных скоростях. Материал относится к группе оловянно-цинково-свинцовых бронз, легированных по ГОСТ 613–79. Характерная особенность сплава — сочетание антифрикционных свойств свинца с пластичностью олова и технологичностью цинка, что обеспечивает стабильную работу пары «втулка — вал» без применения дополнительных смазочных материалов в ряде режимов.
Втулки БрО5Ц5С5 изготавливаются методом литья в кокиль или центробежным литьём, после чего подвергаются механической обработке до требуемых посадочных размеров. Структура материала — -твёрдый раствор с включениями свинца и эвтектоида, что даёт сочетание твёрдости 60–75 HB и относительного удлинения 4–6 %. Рабочий диапазон температур ограничен 250 C, при превышении которого наблюдается разупрочнение матрицы и снижение несущей способности.
Основные нормируемые параметры втулок регламентируются ГОСТ 1975–2013 и техническими условиями на конкретные типоразмеры. Химический состав сплава контролируется по содержанию олова (4,0–6,0 %), цинка (4,0–6,0 %) и свинца (4,0–6,0 %), остальное — медь. Предел прочности при растяжении составляет 180–220 МПа, предел текучести — 90–110 МПа. Коэффициент трения по закалённой стали в условиях граничной смазки не превышает 0,12.
| Параметр | Значение | Метод контроля | Условия испытаний | Норматив |
|---|---|---|---|---|
| Твёрдость HB | 60–75 | ГОСТ 9012 | Шарик 5 мм, нагрузка 250 кгс | ГОСТ 613–79 |
| Предел прочности, МПа | 180–220 | ГОСТ 1497 | Образец тип III | ГОСТ 1975–2013 |
| Относительное удлинение, % | 4–6 | ГОСТ 1497 | Расчётная длина 5d | ГОСТ 613–79 |
| Плотность, г/см | 8,8–8,9 | Гидростатическое взвешивание | Температура 20 C | Справочные данные |
Втулки БрО5Ц5С5 поставляются в двух исполнениях: гладкие цилиндрические и с буртом. Наружный диаметр варьируется от 10 до 300 мм, внутренний — от 6 до 250 мм, длина — от 10 до 400 мм. Посадочные поверхности обрабатываются по квалитетам H7–H9 для отверстия и h6–h8 для наружного диаметра. Шероховатость рабочих поверхностей Ra 1,6–3,2 мкм обеспечивает стабильный масляный клин при жидкостном трении.
Для повышения износостойкости на внутренней поверхности допускается выполнение масляных канавок — винтовых или кольцевых, глубиной 0,5–1,5 мм. Такая геометрия улучшает распределение смазочного материала по длине контакта и снижает температуру в зоне трения на 15–20 % по сравнению с гладкими отверстиями.
Изделия востребованы в узлах, где требуется работа при знакопеременных нагрузках и ограниченном доступе для обслуживания. Основные направления использования:
Втулки БрО5Ц5С5 применяются в паре с закалёнными валами твёрдостью 45–55 HRC. При этом удельное давление в контакте не должно превышать 15 МПа, а окружная скорость — 3 м/с. Превышение этих параметров требует перехода на оловянные бронзы типа БрО10Ф1 или бронзы с добавлением никеля.
Сплав БрО5Ц5С5 устойчив к воздействию пресной и морской воды, слабых растворов органических кислот и щелочей. Не рекомендуется применение в средах с активными окислителями — азотной и серной кислотами высокой концентрации, а также в аммиачной атмосфере, вызывающей коррозионное растрескивание. При работе в запылённых условиях требуется защита посадочных поверхностей от абразивных частиц, так как свинцовая фаза склонна к избирательному выкрашиванию.
Смазывание узлов с втулками БрО5Ц5С5 выполняется пластичными смазками на литиевой или кальциевой основе, а также индустриальными маслами И-20А, И-30А. При малооборотных режимах допускается работа с периодической подачей смазки через пресс-маслёнки, при высокоскоростных — обязательна принудительная циркуляционная система.
Наружный диаметр обрабатывается по h6–h8, внутренний — по H7–H9. Для ответственных узлов возможно изготовление с допуском H6 на отверстие и h5 на наружный диаметр по согласованию с заказчиком.
БрО5Ц5С5 имеет более низкую стоимость за счёт частичной замены олова цинком и свинцом, но уступает БрО10Ф1 по пределу прочности (180–220 МПа против 250–300 МПа) и допустимой окружной скорости. Выбор определяется нагрузочным режимом узла.
Да, литьё в кокиль позволяет получать заготовки с припуском под механическую обработку для втулок диаметром до 300 мм. Минимальная партия — 10 штук, срок изготовления — от 15 рабочих дней.
Для узлов, контактирующих с пищевыми средами, применяются смазки с допуском NSF H1, например, на основе синтетического базового масла с PTFE-присадками. При этом температура эксплуатации не должна превышать 120 C.