


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


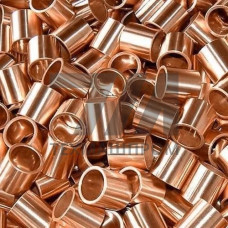
Металлические втулки БРОФ10-1 — это подшипниковые втулки, изготовленные из оловянно-фосфористой бронзы марки БрОФ10-1 по ГОСТ 613–79. Данный сплав содержит 9–11 % олова и 0,4–1,1 % фосфора, остальное — медь. Фосфор выполняет функцию раскислителя и модификатора, образуя тугоплавкую фазу CuP, которая повышает износостойкость и твёрдость литой структуры. Втулки БРОФ10-1 применяются в узлах трения скольжения при умеренных нагрузках и температурах до 250 C.
Бронза БрОФ10-1 относится к литейным сплавам. Отливка втулок производится методами литья в кокиль, центробежного литья или литья в песчаные формы. Структура сплава — -твёрдый раствор олова в меди с включениями эвтектоида + (CuSn) и фосфидной эвтектики. Именно наличие дисперсных включений -фазы обеспечивает антифрикционные свойства и сопротивление схватыванию при граничном трении.
Ключевые параметры механических свойств:
Втулки из БрОФ10-1 устанавливаются в подшипниковые узлы, работающие при возвратно-поступательном и вращательном движении с ограниченной подачей смазки или без неё. Типовые условия эксплуатации: удельное давление до 15 МПа, скорость скольжения до 3 м/с, температура рабочей среды от –60 до +250 C.
| Материал | Предел прочности, МПа | Твёрдость, HB | Макс. температура, C | Применение |
|---|---|---|---|---|
| БрОФ10-1 | 245–294 | 80–100 | 250 | Подшипники скольжения |
| БрОЦС5-5-5 | 176–206 | 60–70 | 200 | Арматура, втулки |
| БрАЖ9-4 | 392–490 | 100–120 | 300 | Тяжелонагруженные узлы |
| БрС30 | 588–686 | 150–180 | 350 | Высокие нагрузки |
Производство втулок БРОФ10-1 включает плавку шихты в индукционных печах, модифицирование фосфористой медью, заливку в металлические или графитовые формы. После кристаллизации отливки подвергаются механической обработке: токарной, расточке внутреннего диаметра, финишному развёртыванию. Для повышения точности применяется хонингование внутренней поверхности до Ra 0,8–1,6 мкм.
Контроль качества включает:
Для узлов с ограниченной подачей смазки применяются литиевые смазки (Литол-24, ЦИАТИМ-201), а также твёрдые смазки на основе дисульфида молибдена. При работе в воде или агрессивных средах используется графитовая смазка.
Рекомендуемый посадочный зазор для вала — 0,05–0,12 мм в зависимости от диаметра. Натяг при запрессовке в корпус составляет 0,02–0,06 мм. Превышение зазора ведёт к ударным нагрузкам и ускоренному износу.
Кратковременно — да, при скорости скольжения до 0,5 м/с и давлении до 5 МПа. Для длительной работы без смазки рекомендуется применять антифрикционные материалы на основе графита или композиты с твёрдыми смазками.
При соблюдении условий смазки и нагрузок ресурс составляет 3000–8000 часов. В абразивной среде ресурс снижается до 1000–2000 часов, что требует установки уплотнений.