


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


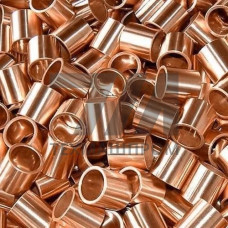
Металлические втулки БРОС10-10 — изделия из оловянно-свинцовистой бронзы, получаемые методом центробежного или кокильного литья. Марка БРОС10-10 расшифровывается как бронза, содержащая около 10 % олова и 10 % свинца; остальное — медь. Такое сочетание обеспечивает антифрикционные свойства, характерные для подшипниковых сплавов, работающих при граничной и полужидкостной смазке. Втулки применяют в качестве вкладышей скольжения, втулок скольжения и направляющих элементов в узлах трения промышленного оборудования.
Химический состав бронзы БРОС10-10 регламентируется ГОСТ 613 и ГОСТ 5017. Свинец в структуре сплава образует отдельные включения, которые выполняют роль твёрдой смазки и снижают коэффициент трения при недостаточной подаче масла. Олово формирует твёрдый раствор с медью, повышая прочность и коррозионную стойкость. Структура литой втулки — дендритная -фаза с равномерно распределёнными глобулями свинца.
Механические свойства литых втулок зависят от способа литья и наличия термической обработки. Центробежное литьё даёт более плотную структуру без усадочной пористости по сравнению с литьём в кокиль. Втулки БРОС10-10 сохраняют работоспособность при температуре до 200 C в узлах с ограниченной подачей смазки.
| Параметр | Значение | Условия | Метод контроля | Стандарт |
|---|---|---|---|---|
| Предел прочности в | 180–220 МПа | литьё центробежное | растяжение | ГОСТ 1497 |
| Твёрдость HB | 60–80 | без термообработки | Бринелль | ГОСТ 9012 |
| Плотность | 8,8–9,0 г/см | 20 C | гидростатический | ГОСТ 20018 |
| Коэффициент трения | 0,08–0,12 | со смазкой И-20А | трибометрия | — |
| Максимальная нагрузка | до 15 МПа | скорость скольжения до 3 м/с | стендовые испытания | — |
Втулки БРОС10-10 выпускают в виде цилиндрических заготовок с наружным диаметром от 20 до 300 мм и внутренним отверстием от 10 до 250 мм. Длина втулки обычно составляет 1,0–2,5 наружного диаметра. Посадочные поверхности обрабатывают точением или развёртыванием до квалитета H7–H9. Для запрессовки в корпус предусматривают натяг по наружному диаметру.
Втулки БРОС10-10 устанавливают в узлах трения металлургического оборудования: рольганги, шпиндели прокатных станов, механизмы перемещения заготовок. В горнодобывающей отрасли их применяют в дробилках, грохотах и конвейерных роликах. В энергетике — в подшипниках скольжения насосов, дымососов и мельниц. В станкостроении — в направляющих втулках и шпиндельных узлах.
Бронза БРОС10-10 не предназначена для работы в условиях абразивного износа без защитных уплотнений. При температуре выше 200 C свинец начинает выплавляться, что приводит к потере антифрикционных свойств. В кислых средах и морской воде сплав подвержен коррозионному разрушению. Для узлов с высокими скоростями скольжения (более 5 м/с) рекомендуется применять бронзы с повышенным содержанием олова.
БРОС10-10 содержит свинец вместо фосфора. Свинец обеспечивает лучшие антифрикционные свойства при граничной смазке, но снижает прочность. БрО10Ф1 имеет более высокую твёрдость и применяется при повышенных нагрузках.
Центробежное литьё даёт наиболее плотную структуру без газовой и усадочной пористости. Кокильное литьё применяют для втулок сложной конфигурации, но оно уступает по плотности.
При нагреве выше 200 C начинается интенсивное окисление и выплавление свинцовой составляющей. Рабочий диапазон — от –50 C до +200 C.
Да, сплав хорошо обрабатывается точением, сверлением и развёртыванием. Рекомендуется применять твердосплавный инструмент с повышенными скоростями резания и обильным охлаждением.