


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


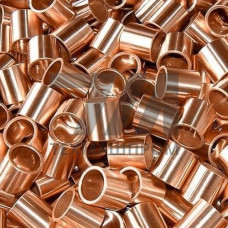
Металлические втулки из сплава CuAl10Fe3Mn1 — это антифрикционные изделия, изготовленные из алюминиево-железистой бронзы с добавлением марганца. Материал относится к группе высоконагруженных бронз, работающих в условиях повышенного износа, ударных нагрузок и агрессивных сред. Втулки данного типа применяются в узлах, где требуется сочетание высокой прочности, коррозионной стойкости и стабильного коэффициента трения при ограниченной смазке.
Бронза CuAl10Fe3Mn1 соответствует российскому аналогу БрАЖМц10-3-1,5 и европейскому обозначению CW304G. Химический состав регламентирован стандартами EN 1982 и DIN 1714. Основные легирующие элементы — алюминий (8,5–10,5%), железо (2,5–4,0%) и марганец (1,0–2,0%). Алюминий обеспечивает высокую твёрдость и прочность за счёт образования упрочняющей фазы, железо повышает износостойкость и препятствует росту зерна при нагреве, марганец улучшает технологические свойства и коррозионную стойкость в морской воде.
Механические свойства втулок из CuAl10Fe3Mn1 после литья в кокиль или центробежного литья:
Рабочий диапазон температур составляет от –40 C до +300 C. При нагреве выше 400 C наблюдается снижение механических характеристик, поэтому для высокотемпературных узлов требуется дополнительная проверка режимов эксплуатации.
Металлические втулки CuAl10Fe3Mn1 производятся методом центробежного литья с последующей механической обработкой. Заготовки получают в виде гильз, из которых растачиваются втулки с заданными посадочными размерами. Допуски на внутренний и наружный диаметры назначаются по квалитетам H7–H9 в зависимости от условий сопряжения с валом или корпусом. Шероховатость рабочей поверхности после расточки и хонингования достигает Ra 0,8–1,6 мкм, что обеспечивает стабильный режим жидкостного трения.
Структура сплава после литья — дендритная, с равномерным распределением интерметаллидных включений. При необходимости проводится гомогенизирующий отжиг при 700–750 C для снятия литейных напряжений и выравнивания химической неоднородности. Для ответственных узлов возможно проведение закалки и отпуска, повышающих твёрдость до 200 HB.
Втулки из CuAl10Fe3Mn1 востребованы в узлах трения, работающих при высоких удельных давлениях и знакопеременных нагрузках. Основные области использования:
Благодаря стойкости к кавитационному изнашиванию и коррозионному растрескиванию, втулки CuAl10Fe3Mn1 применяются в арматуре химических производств и в системах перекачки агрессивных сред. Материал не искрит при ударах, что допускает использование во взрывоопасных зонах.
Антифрикционные характеристики CuAl10Fe3Mn1 определяются способностью поверхности к приработке и удержанию масляной плёнки. Допустимая скорость скольжения — до 8 м/с при жидкостной смазке и до 2 м/с при граничной. Удельная нагрузка в подшипниковых узлах может достигать 25–30 МПа без риска схватывания. При работе в паре с закалённым валом (45–55 HRC) коэффициент трения стабилизируется в диапазоне 0,04–0,08.
| Параметр | Значение для CuAl10Fe3Mn1 | Метод контроля | Типичное применение | Примечание |
|---|---|---|---|---|
| Предел прочности | 590–680 МПа | Испытание на растяжение | Высоконагруженные узлы | После литья в кокиль |
| Твёрдость | 140–180 HB | Бринелль | Подшипники скольжения | Возможно упрочнение до 200 HB |
| Рабочая температура | –40…+300 C | Термопары | Гидросистемы | При кратковременных пиках до 400 C |
| Скорость скольжения | до 8 м/с | Трибометрия | Прокатные станы | При жидкостной смазке |
По сравнению с оловянными бронзами типа БрО10Ф1, CuAl10Fe3Mn1 обеспечивает более высокую прочность при меньшей плотности и стоимости. Алюминиевые бронзы превосходят латуни по коррозионной стойкости в морской воде и кислых средах, а также сохраняют механические свойства при повышенных температурах. В отличие от биметаллических втулок со стальным корпусом, монометаллические втулки CuAl10Fe3Mn1 допускают многократную расточку при ремонте и не требуют специального оборудования для восстановления посадочных размеров.
Химический состав и механические свойства сплава нормируются EN 1982 (европейский стандарт) и ГОСТ 18175 (российский аналог БрАЖМц10-3-1,5). Допуски на размеры втулок назначаются по ISO 286.
Оптимальная пара трения — закалённая и шлифованная сталь с твёрдостью 45–55 HRC. Допустима работа с азотированными и хромированными валами. Не рекомендуется сопряжение с незакалёнными низкоуглеродистыми сталями из-за риска наволакивания.
При скоростях до 8 м/с применяется жидкостная смазка маслом или эмульсией. В условиях граничного трения используются консистентные смазки на литиевой или кальциевой основе. Для пищевого оборудования допускаются смазки с допуском NSF H1.
Кратковременная работа в режиме сухого трения допустима при скорости до 0,5 м/с и нагрузке до 5 МПа. Для постоянной работы без смазки следует применять бронзы с графитовыми включениями или полимерные композиты.