


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


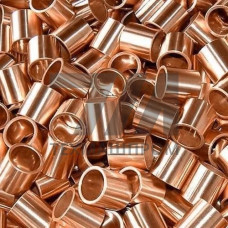
Металлические втулки ГОСТ 1208-90 — это установочные детали цилиндрической формы, изготовленные из конструкционных сталей и предназначенные для фиксации взаимного положения узлов, защиты посадочных поверхностей от износа и компенсации монтажных допусков. Норматив регламентирует геометрические параметры, предельные отклонения и требования к шероховатости поверхности, что обеспечивает взаимозаменяемость деталей при серийном производстве и ремонте оборудования.
Конструктивное исполнение втулок по ГОСТ 1208-90 предусматривает два основных типа: гладкие цилиндрические и с буртом. Наружный диаметр варьируется в диапазоне 3–160 мм, внутренний — 1–140 мм, длина — от 3 до 200 мм. Поля допусков по посадкам H7/h6, H8/h7 и H11/h11 позволяют подбирать сопряжения под конкретные условия эксплуатации — от скользящей посадки до плотной запрессовки. Шероховатость рабочих поверхностей Ra 1,6–3,2 мкм достигается финишным точением или шлифованием.
По стандарту втулки изготавливаются из углеродистых качественных сталей марок 20, 35, 45, а также из легированных сталей 40Х и 20Х. Выбор материала определяется условиями нагружения:
Предел прочности для стали 45 в термоулучшенном состоянии составляет 640–690 МПа, предел текучести — 355–390 МПа. Для легированных марок после закалки и низкого отпуска предел прочности достигает 980–1080 МПа, что позволяет применять такие втулки в узлах с высокими контактными напряжениями.
Производственный цикл включает отрезку заготовки из проката, токарную обработку наружной и внутренней поверхностей, снятие фасок и фаcок под запрессовку. Для втулок с буртом выполняется дополнительная операция подрезки торца. При серийном выпуске применяются токарные автоматы и обрабатывающие центры с ЧПУ, обеспечивающие стабильность размеров в пределах допуска IT7–IT9.
Контроль геометрических параметров осуществляется калибрами-пробками и скобами, при повышенных требованиях — координатно-измерительными машинами. Отклонение от цилиндричности не превышает 0,01 мм на длине 100 мм, торцевое биение бурта — 0,02 мм. Каждая партия сопровождается сертификатом качества с указанием фактических размеров и результатов механических испытаний.
Втулки ГОСТ 1208-90 востребованы в узлах, где требуется точное позиционирование и защита корпусных деталей от износа:
При запрессовке в корпус из чугуна или алюминиевого сплава натяг составляет 0,02–0,05 мм в зависимости от диаметра. Для облегчения монтажа на наружной поверхности выполняется фаска 30 или 45, на внутренней — заходная фаска под вал. В условиях вибрационных нагрузок рекомендуется дополнительная фиксация стопорным винтом или штифтом.
| Материал | Твёрдость, HRC | Предел прочности, МПа | Рабочая температура, C | Область применения |
|---|---|---|---|---|
| Сталь 20 | — | 410 | –40…+200 | Слабонагруженные узлы |
| Сталь 45 | 45–50 | 640 | –40…+300 | Средненагруженные соединения |
| Сталь 40Х | 48–53 | 980 | –60…+350 | Высоконагруженные узлы |
Для повышения износостойкости втулки из стали 20Х подвергаются цементации на глубину 0,8–1,2 мм с последующей закалкой и низким отпуском. Твёрдость поверхностного слоя достигает 58–62 HRC при сохранении вязкой сердцевины, что обеспечивает работу в условиях ударных нагрузок и абразивного изнашивания. Применение сульфидирования или оксидирования увеличивает ресурс втулок в узлах трения без смазки.
Стандарт устанавливает посадки H7/h6 для скользящих сопряжений, H8/h7 для подвижных соединений и H11/h11 для грубых посадок с зазором. Выбор конкретной посадки определяется условиями работы узла и требованиями к точности позиционирования.
Втулки с буртом обеспечивают осевую фиксацию детали в корпусе без дополнительных стопорных элементов. Бурт воспринимает осевые нагрузки и упрощает монтаж, исключая проталкивание втулки внутрь корпуса при запрессовке.
Для узлов с контактными напряжениями свыше 300 МПа рекомендуется сталь 40Х с закалкой до 48–53 HRC. При наличии ударных нагрузок предпочтительна цементуемая сталь 20Х с твёрдым поверхностным слоем и вязкой сердцевиной.
Да, но необходимо учитывать разницу коэффициентов линейного расширения материалов. Натяг при запрессовке в алюминиевый корпус должен быть на 20–30% больше, чем при установке в стальной, для компенсации температурных деформаций.