


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


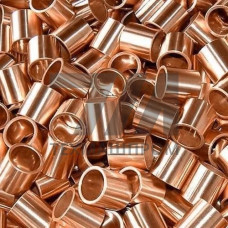
ГОСТ 24301-93 распространяется на втулки подшипниковые из оловянных и оловянно-цинковых бронз, изготовляемые методами литья и предназначенные для работы в узлах трения общего машиностроения. Стандарт нормирует химический состав сплавов, механические свойства, точность размеров и шероховатость рабочих поверхностей. Металлические втулки по ГОСТ 24301-93 применяются в подшипниках скольжения, шарнирных соединениях, втулках поршневых пальцев, опорах валов насосного и компрессорного оборудования.
Стандарт устанавливает следующие марки сплавов для литых втулок:
Втулки изготовляются по 7–9 квалитетам точности в зависимости от метода литья. Литьё в кокиль обеспечивает более высокую точность и меньшую шероховатость по сравнению с литьём в песчаные формы. Шероховатость рабочей поверхности — Ra 1,25–2,5 мкм при механической обработке. Предельные отклонения внутреннего диаметра соответствуют полям допусков H7–H9. Твёрдость бронз составляет HB 60–100 в зависимости от марки и термообработки.
| Марка бронзы | Предел прочности, МПа | Относительное удлинение, % | Твёрдость HB | Скорость скольжения, м/с |
|---|---|---|---|---|
| БрО10Ф1 | 220–260 | 4–8 | 80–100 | до 10 |
| БрО10Ц2 | 200–240 | 6–10 | 70–90 | до 8 |
| БрО5Ц5С5 | 170–210 | 5–9 | 60–80 | до 12 |
| БрО4Ц4С17 | 150–190 | 4–7 | 55–70 | до 15 |
Втулки из бронз по ГОСТ 24301-93 устанавливаются в подшипниковых узлах прокатных клетей, в шарнирах экскаваторов и кранов, в опорах шпинделей металлообрабатывающего оборудования. В насосостроении применяются в подшипниках скольжения центробежных насосов, работающих при температуре рабочей среды до 100 C. В судостроении используются во втулках дейдвудных валов и рулевых устройств. В железнодорожном транспорте — в подшипниках букс и тяговых двигателей.
Рабочая температура эксплуатации втулок — от –60 C до +120 C в зависимости от марки бронзы. Смазка осуществляется минеральными маслами, консистентными смазками или твёрдыми смазочными материалами на основе графита. Посадка втулок в корпус выполняется с натягом по H7/p6 или H7/r6. Зазор в сопряжении вал–втулка назначается в пределах 0,02–0,15 мм в зависимости от диаметра и условий нагружения. При монтаже запрессовка производится прессом или оправкой с подогревом корпуса до 80–100 C.
Стандарт устанавливает оловянные и оловянно-цинковые бронзы: БрО10Ф1, БрО10Ц2, БрО5Ц5С5, БрО4Ц4С17, БрО8Ц4 и другие сплавы с нормированным химическим составом.
При литье в кокиль достигается 7–8 квалитет, при литье в песчаные формы — 8–9 квалитет. Механическая обработка позволяет достичь посадок H7–H9.
Диапазон рабочих температур составляет от –60 C до +120 C. При превышении верхнего предела снижается твёрдость и возрастает износ.
Зазор выбирается в пределах 0,02–0,15 мм в зависимости от диаметра вала, скорости скольжения и удельного давления в подшипниковом узле.